
怎样查看自动编程当前调用的是哪个模板?
可右击当前 MCS 查看信息,信息第一排通常会显示自动编程调用的模板,再进入对应模板修改并保存。
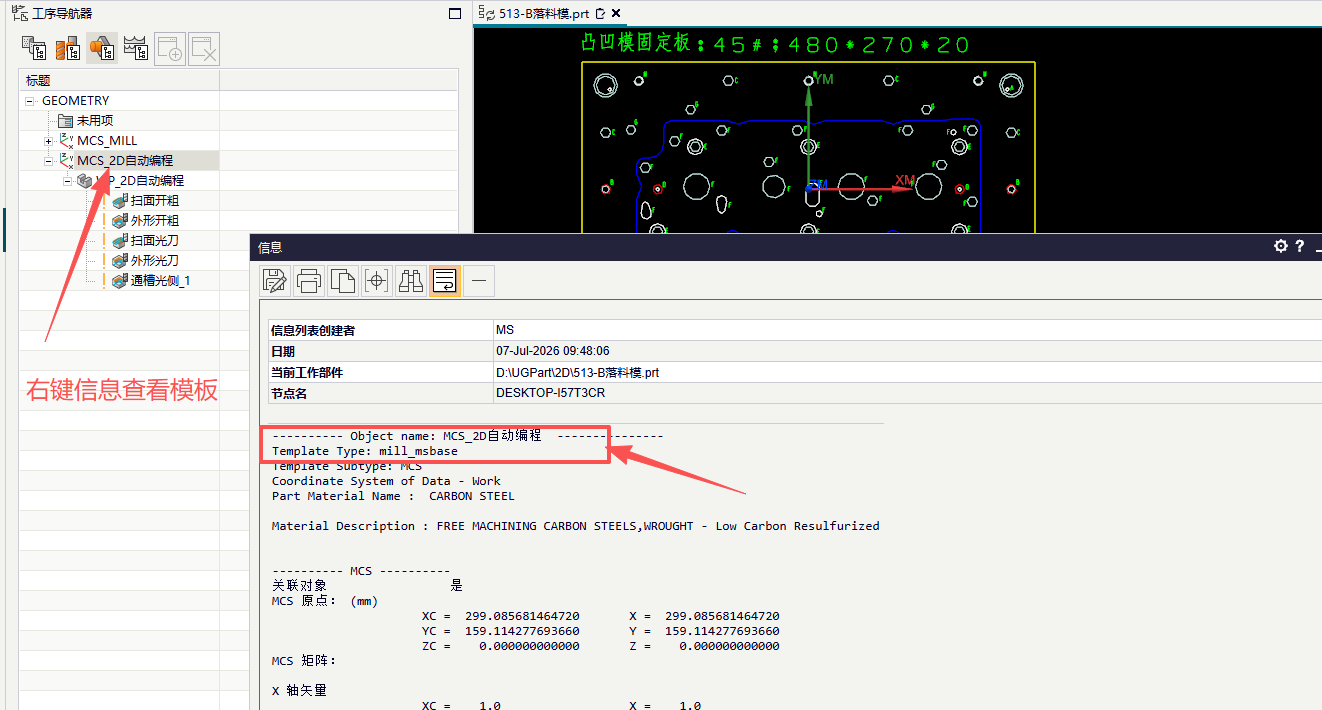
可右击当前 MCS 查看信息,信息第一排通常会显示自动编程调用的模板,再进入对应模板修改并保存。
程序单界面状态无法记忆时,可保存角色并记忆对话框,避免多开 NX 导致状态没有保存。
仅凭当前规则通常不能完全自动判断何时用型腔铣、何时用底壁铣,需要通过颜色、特征和模板规则辅助区分。
内 R 刀偏置异常时,重点检查模板驱动点和刀具跟踪点,而不是只反复改 Z 偏置数值。
窗口中文显示异常时,先改字体设置,选择支持中文的字体再重新打开窗口。
铣牙底部想留 0.1 余量时,应在模板里提前设置底偏置,注意正负方向不要反。
M5 攻牙断丝锥时,重点检查底孔、丝锥状态、机床刚性和是否改用铣牙。
需要查看或调整毛坯距离等参数时,可以使用助手功能。
学习自动编程可以先看官方视频教程,理解整体逻辑后再按自己的模板和零件类型调整用法。
孔加工现在可以直接设置底面余量,合理使用负余量、切削和非切削参数能减少模板重复配置。
别人配置好的模板不一定能直接适配自己的零件、装夹和刀库,建议从基础策略开始逐步补充。
刀补程序在程序单里不显示时,要检查程序配置中的刀补变量,并确认刀具刀补或程序刀补与模板字段对应。
CAP 刀具清单刀号不准时,不要直接用于最终交付,可改用程序单刀号列或检查分刀设置。
3D 去毛刺用倒角刀时如果卡死,可先改用平面去毛刺,并降低倒角尺寸和计算复杂度。
曲面或斜面倒角可通过零件自动编程指定颜色处理,但当前图档需要有合适的 R 刀。