
程序单三视图是细线、其他线很粗怎么办?
程序单或制图线宽异常时,可把相关线宽设置统一改为 1。

程序单或制图线宽异常时,可把相关线宽设置统一改为 1。
从指定位置选不上刀具时,先检查上方刀库里是否真的有这把刀。
取消 NC 后缀不仅要改后处理设置,还要检查机床配置里的相关后缀设置。
模具平面一般优先用平刀加工,球刀加工平面通常更浪费时间。
后处理失败不一定是程序单或插件本身问题;可先用 NX/UG 自带后处理或同一后处理器直接输出,判断问题在程序、后处理器、模板配置还是插件流程。
页签功能不属于个人版可用范围;如果主要需要页签工具条和半自动辅助编程能力,应先确认当前授权版本是否支持。别人分享的页签或工具条配置,也需要当前授权包含页签能力后才有意义。
五轴或四轴程序单刀长不准、或普通方式不能输出时,可尝试切换 NX 原始计算方式;模圣算法更适合定轴场景,联动和摆角程序必须复核。
启动 VERICUT 时出现 C++ 异常,优先检查加工几何体中是否有 WORKPIECE,以及 VERICUT 接口版本是否与当前 NX 版本匹配;两项都正确后再重新启动仿真。

个人版可以使用透明助手,但旧安装包或旧版本可能没有该功能入口;如果入口不可用,应先安装较新的完整包或更新包,再确认授权范围。
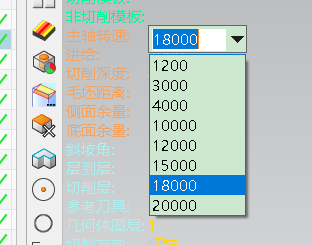
透明助手转速输入位数受限时,先调整参数显示项和编辑空间。
把自动编程生成的钻孔复制到另一道工序或另一坐标后,如果修改坐标仍不对,优先检查钻孔操作里的安全平面和避让设置;固定安全平面不继承时,需要手动或批量修改。

自动编程里外形不需要清角但仍生成清角策略时,通常要回到配置中调整策略组合;切换到没有清角的配置或模板后再重新生成。
同一把刀光底和光侧都设为 0 余量,底部仍出现轻微台阶时,常见原因包括刀具螺旋刃受力、刀尖磨损、机床刚性、侧壁精加工顺序和底面缺少最后精光。
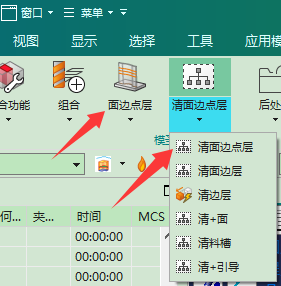
超级工具条适合少量高频按钮,配置太多会占用界面;页签工具更适合大量功能分类、组合功能和流程化按钮,能把常用策略集中整理得更清晰。
模型出现可疑几何体、破面或自动编程识别异常时,不建议直接出刀路;先优化面或修复几何,再重新识别和仿真复核。