
在 NX 界面里怎样快速找到某个功能按钮在哪里?
可用 NX 命令查找器搜索命令,查看功能所在菜单和选项卡位置。
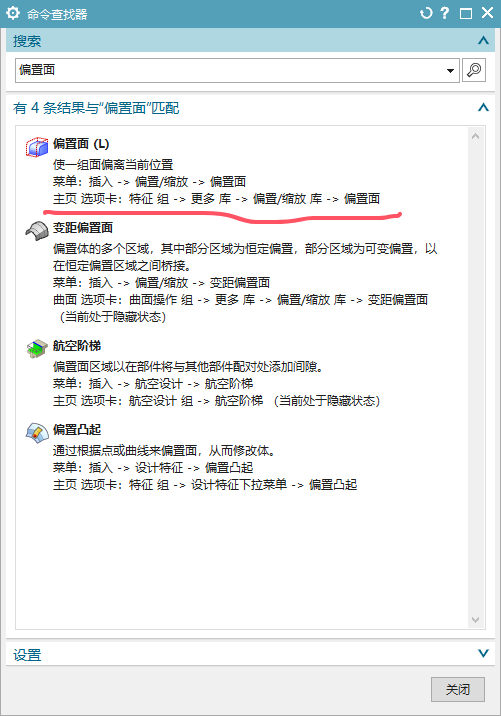
可用 NX 命令查找器搜索命令,查看功能所在菜单和选项卡位置。
修剪边界里没有单线余量时,可到 UG 原生命令界面设置成员余量。

箭头或显示对象删不掉时,可切换过滤器,或用删除对象命令按对象类型删除。

电极自动编程模板切削参数需要找到对应 PRT 模板文件后修改。

程序单和后处理可以分开选择配置,选中程序单类型后即可修改程序单配置。

曲线边界选择界面里可用单选、相切等模式切换选择方式。

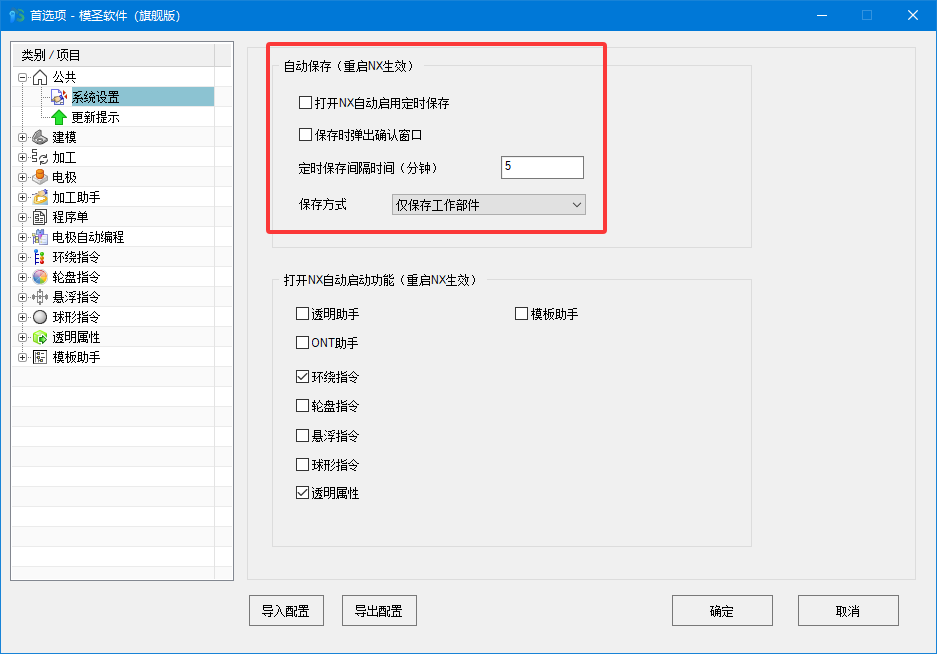
NX 可以开启保存提醒,模圣工具栏中也可能提供定时保存入口。长时间编程或复杂计算前后仍建议主动保存;定时保存主要用于降低长时间未保存导致的数据损失。
中心线是曲线,不是文本对象;加工时可用平面铣、2D轮廓或线驱动。
切削深度使用恒定值还是按刀具百分比计算,主要由工序模板里的切削深度模式决定;刀库可以写入参数,但不能替代模板里的模式设置。

自动换刀相关程序无法正常输出时,先检查程序、刀具或输出项是否已经按要求命名;名称缺失可能导致后续输出失败。

切削深度看起来没有按设置生效时,可以先重新指定加工顶面和底面,再重新计算刀路,以排除几何边界或高度引用异常。

如果希望五轴程序段之间连接输出、不每段都回原点,重点通常在后处理逻辑,不是普通程序修改功能;需要按机床和后处理定制。
部分界面参数会记忆上次状态,但并非每个记忆项都支持单独关闭;如果没有对应开关,只能通过操作习惯或模板配置规避。
内 R 刀这类特殊刀具不一定能按普通刀具方式直接入库;可先识别后放到加工模板里,下次从模板调用。
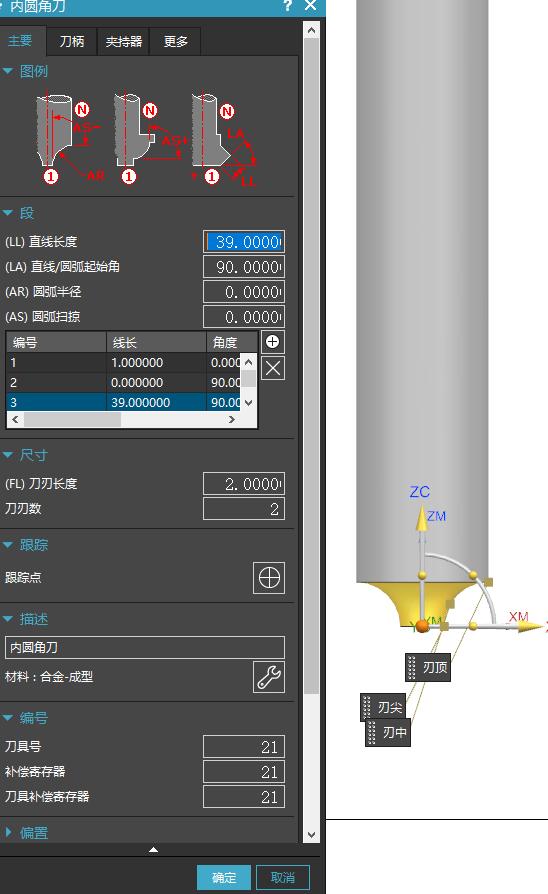
自带刀库或导入刀具没有刀号时,可以用刀具号功能一键排号,也可以在刀库中提前设置好刀号规则。
