
重新计算或旋转方向后为什么必须检查程序?
重新计算、旋转方向、复制后再生成,都可能改变坐标、余量或刀轨结果。即使前一块加工正常,重新处理后的程序也必须仿真和分析。
重新计算、旋转方向、复制后再生成,都可能改变坐标、余量或刀轨结果。即使前一块加工正常,重新处理后的程序也必须仿真和分析。
自动编程策略中,面铣偏向顶面加工,底壁铣会同时考虑底面和壁,外形侧面则更适合侧壁或外轮廓加工。选错规则时容易不出程序。

低版本定制功能迁移到高版本 NX 时,如果提示按钮未注册或菜单操作未定义,通常是版本不支持或命令没有适配,需要由原开发方重新适配。

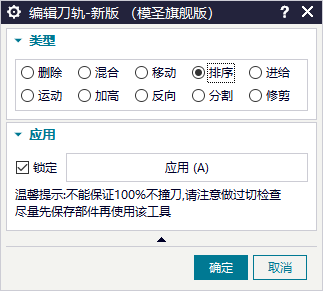
刀轨分割可以在刀轨编辑相关功能中查找。需要分割刀轨时,先进入刀轨编辑,再找分割或编辑刀轨的入口。
板类、双面加工、规则孔槽较多的自动化零件,更适合通过自动编程配置到较高比例。复杂曲面、特殊工艺和变化很大的散件,半自动方式通常更稳。
底壁铣用于铣外形时,自动毛坯设置要按加工对象选择。铣外形可优先尝试“仅选壁”,铣槽可尝试“仅选底”。

重命名列表中删不掉的项,可能来自 NX 模板配置文件里已经不存在的模板文件名。需要到模板配置文件中找到该名称并删除。

工艺路线不按预期排序时,常见原因是名称或关键字过于复杂。建议把工序关键字拆清楚,必要时单独起行或分开配置。

页签中刀具参数点开为空,可能是当前刀具没有设置参数。可以先在刀具参数功能里补齐,也可以在页签组合中添加几何体与刀具相关 ID 来指定。
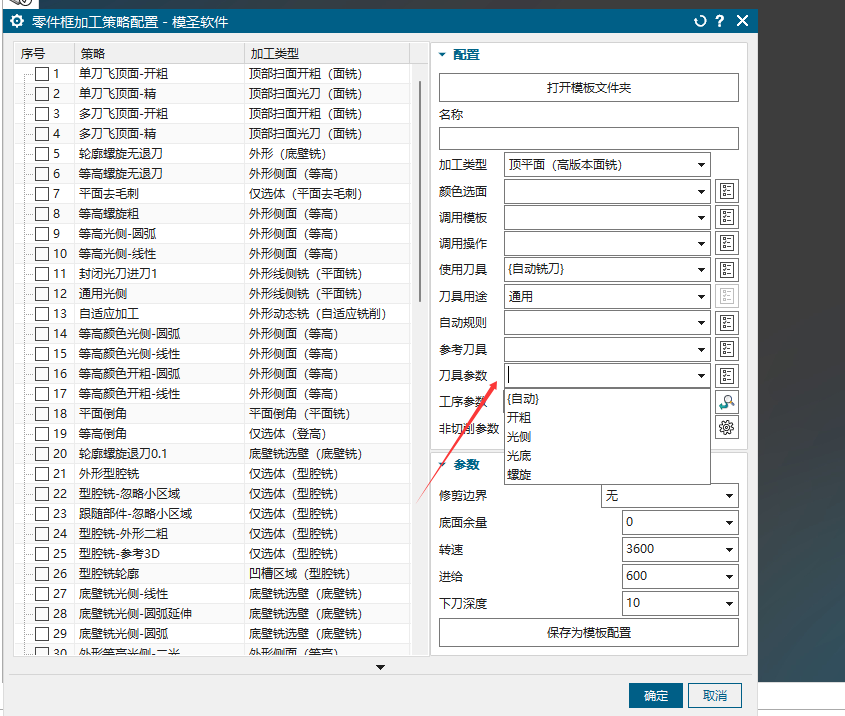
同一把 10mm 铣刀在开粗、铣孔、腰槽中需要不同参数时,可以配置多个参数组,并按加工类型或名称进行区分调用。
需要自己选择 2D 线加工时,可以找 2D 线顺铣加工、2D 线顺铣加工清角、2D 通用光侧等线加工相关入口。

外形局部缺口如果自动识别会抓到整个外形,可以把缺口区域单独着色,再用颜色识别只加工染色区域,减少手动单独选择。

刻字不只限于体的顶面。需要在其它面刻字时,要在面选择器里打开“面上的点”或类似选项,才能选到目标面。

刀库关键字配置中,等号前要和刀库里的类型名称完全一致;等号后是用于匹配工序名称的关键字,只要工序名包含对应字样即可识别。

加工参数可以根据刀具参数名称匹配。例如配置中填“开粗、光侧、光底、倒角”等名称,工序中对应的刀具参数字段会按名称取值。
