
自动分工序到程序组在哪里?
自动分工序到程序组可从程序组相关入口进入,常见路径是程序组、编辑、工艺路线。通过工艺路线控制工序分组和排序。
自动分工序到程序组可从程序组相关入口进入,常见路径是程序组、编辑、工艺路线。通过工艺路线控制工序分组和排序。
新手不要急着一次配完整自动编程。可以先把常用选面、选线、切削层、部件边界做成快捷键,再整理透明助手、加工助手和页签模板。
手动工序不能带出刀库里的转速进给时,要同时检查操作工序名称、刀库参数类型名称,以及加工助手关键字配置。

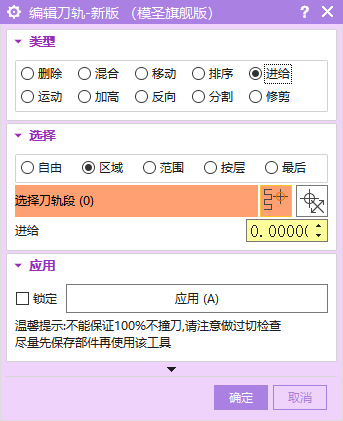
修补孔槽后刀路变红不一定要重新计算;如果只是几何关联刷新导致的红色状态,可直接批准刀路。操作前也可以先用选择工具选好对象再执行修补。
调整排版或显示后出现残留线条,常见方向是显卡或显示设置问题。可先关闭图档重开,或在显示设置中关闭反锯齿测试。
多个策略一起选面后,如果所有策略的刀具都变成第一把,应检查顶部的“设置几何体和刀具”等选项,必要时关闭刀具继承或刀具几何体设置。

自动编程生成的程序后处理失败时,不要直接判断为自动编程问题。应先用 NX 自带后处理验证同一工序,再检查后处理、刀具类型、转速和重复刀号。

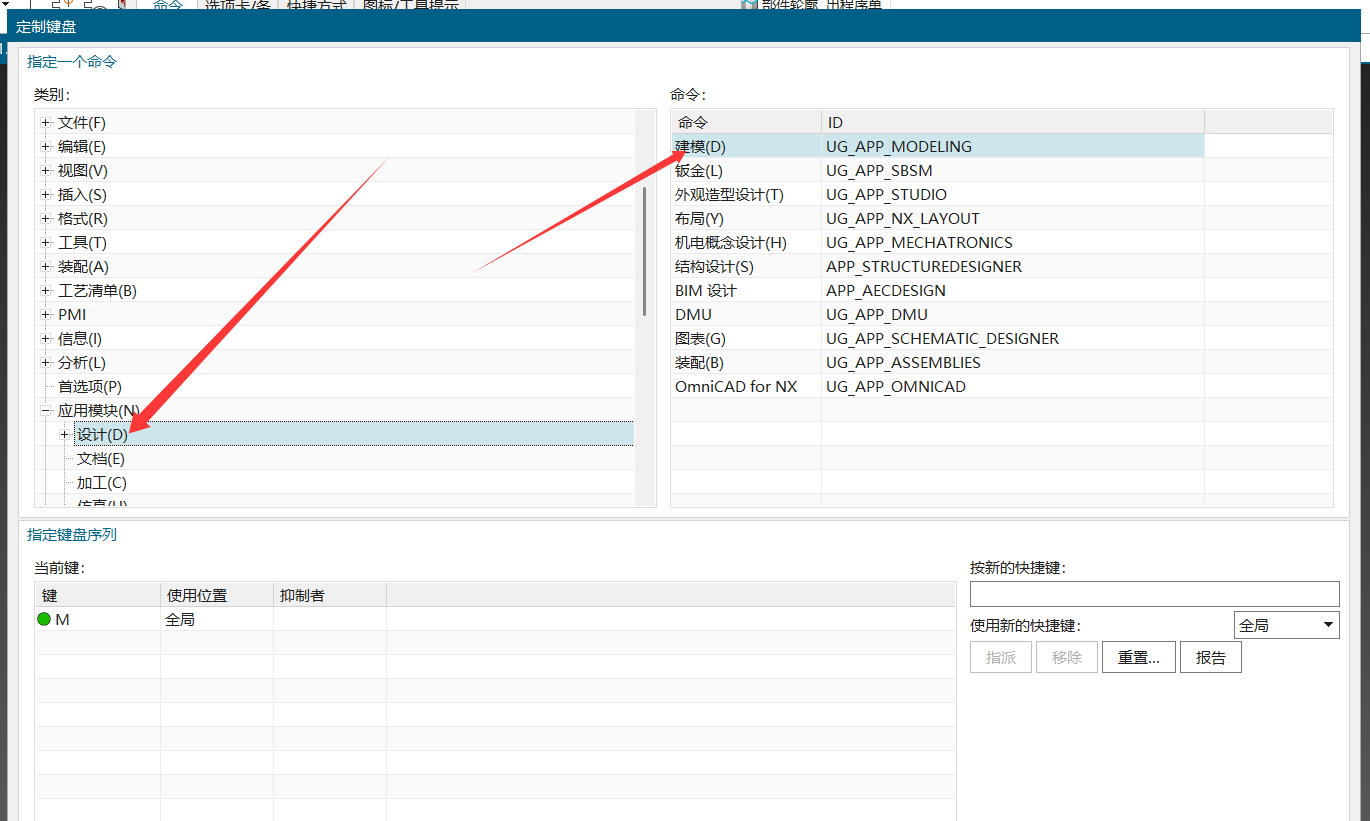
想用 M 键切换到建模模块,可以在定制键盘里找到应用模块下的设计/建模命令,命令 ID 为 UG_APP_MODELING,然后把快捷键设为 M。
自动选刀不是只打开自动开关就能稳定出结果,还要定义选刀规则、指定刀库,并确保刀库中的刀具直径和 R 角落在规则范围内。
组合配置界面和表格内容对应不上时,先关闭自动编程界面,再检查表格文件名、后缀、列数和新增行位置,避免 Excel 与软件同时占用文件。

透明助手颜色配置改了没效果时,先确认对应项目已经勾选;修改 RGB 数值时不要改掉分隔符,逗号必须是英文状态。改完后可关闭透明助手再打开,仍不生效时检查配置文件权限。
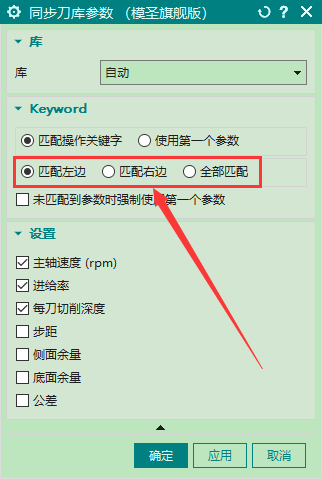
同步刀库参数主要参考当前刀库参数。若同步后切削深度、下刀量等不对,需要检查刀库数据和同步项目勾选。

匹配左边只从字符串开头匹配,匹配右边只从字符串末尾匹配,全部匹配只要任意位置包含关键字就能命中。
页签更像加强版快捷宏,主要用于加快手动和半自动编程。自动编程适合规则产品,复杂异形或手板类零件仍需要页签配合人工判断。
过切检查需要有效的部件体、检查体或毛坯作为判断对象。模圣过切检查可以更换几何体,即使程序没有直接放在 WORKPIECE 下,也可指定实体后检查。