
手动编程工序不能自动套用转速进给怎么办?
手动工序不能带出刀库里的转速进给时,要同时检查操作工序名称、刀库参数类型名称,以及加工助手关键字配置。

手动工序不能带出刀库里的转速进给时,要同时检查操作工序名称、刀库参数类型名称,以及加工助手关键字配置。
自动选刀不是只打开自动开关就能稳定出结果,还要定义选刀规则、指定刀库,并确保刀库中的刀具直径和 R 角落在规则范围内。
组合配置界面和表格内容对应不上时,先关闭自动编程界面,再检查表格文件名、后缀、列数和新增行位置,避免 Excel 与软件同时占用文件。

模板界面左侧通常是已经保存好的模板配置,右侧是当前正在配置的内容。右侧改好后没有保存为模板,左侧就不会出现。

程序单输出排版异常时,修改字体通常可以,但不要随意改变模板布局、字段位置和打印区域。布局被改乱后,即使重新定制也可能继续错位。
零件自动编程中,修改名称、添加模板后,部分版本需要重启 NX 才能重新识别;普通参数配置通常不需要重启。
工艺路线功能主要给零件自动编程使用,用于按自定义加工路线组织自动编程流程,不是单独点开就立即生成普通页面的独立工具。
单个特征生成有清角刀路,但多个特征一起生成后清角刀路消失时,可检查默认设置中是否过滤或关闭了清角无效工序。
外形识别不完整或部分 3D 策略没有选上时,先确认是否已经设置 MCS 坐标;坐标未定可能影响自动识别方向和策略选择。
非切削参数模板应放在 D:\MS_NXTOOLS\MosmData\MsAutoCamMassed\SysSource\NonParamTempls 目录下,放错位置时在参数列表中可能选得到但应用无效。
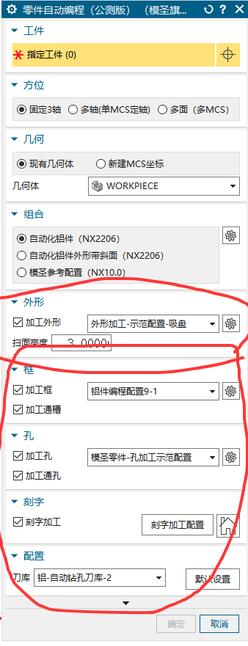
如果外形、框、孔、刻字等自定义配置每次打开后又恢复默认,可把自己的配置整理成组合,导入组合模板并排到前面,保存设置后重启 NX,再点选一次并生成刀路验证。
槽已经识别出来但没有生成对应刀路时,可检查圆角是否大于参考刀具,导致工序被判定无效并删除。可在默认设置中先关闭“删除无效工序”后重新生成测试。

组合配置不对应、外形配置不生效、选项缺失或每次进入都要重新选择时,要检查配置文件名称、CSV 后缀、组合列表格式,以及默认参数里是否启用了组合配置下拉列表。

外形或圆弧区域刀路不全时,先检查加工策略是否选错。可参考模板自带策略,尝试外形侧面、等高、清角等现成策略,不要只纠结手动改线。

自动编程选刀不能只看 R 角大小,还要结合槽宽、加工阶段和加工要求。要求高时可增加清角精光工序,小刀用于精光或清角,开粗仍建议用更合适的大刀。
