
自动多面里的自动毛坯大小在哪里修改?
自动多面加工时,如果每个工序出现两个毛坯,或包容体毛坯大小不符合预期,应到多面的方位模板里修改相关毛坯大小配置。

自动多面加工时,如果每个工序出现两个毛坯,或包容体毛坯大小不符合预期,应到多面的方位模板里修改相关毛坯大小配置。
学习模圣自动编程前,建议先具备一定 UG 编程基础。自动编程能提高效率,但仍需要理解工序、刀具、刀路、参数和加工逻辑。
如果自动编程结果提示删除无效工序,且不希望每次都弹出该提示,可以在自动编程默认设置中取消“删除无效工序操作”相关选项。

开放槽被识别成凹槽时,通常是槽类型没有配置好或没有识别到正确类型,应在配置中选择凹槽类型相关设置后重新识别。

零件自动编程生成程序后,如果程序组需要一个个点开查看,可以在空白位置右键,选择“全部展开”。

自动编程模板和可识别特征没有固定数量限制,实际能配置多少取决于工艺需求、模板整理方式和维护成本。理论上形状越多越可以继续细分,但要保证配置名称、调用模板和加工策略都能对应。
外形斜面不一定要强行用外形识别。三轴场景可考虑等高往复、球刀爬面等策略;如果需要自动区分区域,可配合颜色识别或人工选面,把斜面区域单独处理。

批量导入或插入程序模板时,坐标通常不是自动随模板乱带入,而是继承当前设置。应先设置好坐标系和程序组,再选择目标坐标系插入程序模板。

自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
相似件快速编程不能只把已编好的程序模板导入到新零件。自动编程依赖特征识别和加工策略配置,外形、框、槽、点孔、刻字等特征仍需要按规则配置或重新分配。

零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。

并行计算适合很多刀路一起计算,会同时占用更多 CPU 和内存;后台计算通常更适合少数刀路,一个一个排队计算。自动编程或电极批量刀路多时,更适合使用并行计算。
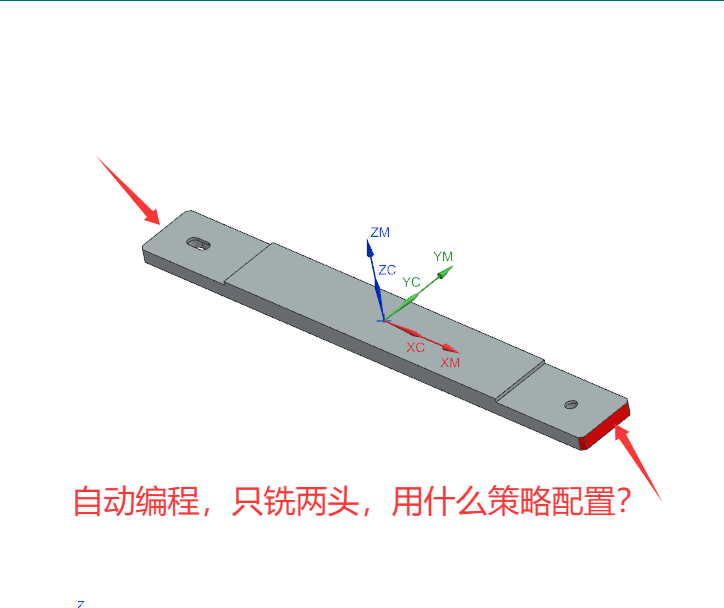
零件自动编程只想加工零件两端局部区域时,可以把两端作为独立外形区域处理,优先尝试外形里的颜色等高或等高类策略。通过颜色或区域配置把中间区域排除,只让两端特征参与自动生成。
底壁铣或外形侧面用颜色识别时,可以先单色测试;需要多个颜色时使用英文逗号分隔。颜色抓侧面不稳定时,不要只固定在一个策略,可改用等高、底壁铣或型腔铣按区域验证。
自动编程工序排序关键字应简洁且不重复。关键字只要包含工序名字就能识别时,不要写过长、过多的关键字;重复关键字会导致排序或识别不准确。