
自动编程工序夹具偏置的模板设置
自动编程模板的装夹偏置要改哪里,先切换到几何视图,右键查看坐标属性,确认当前调用的是哪个模板,再去改对应模板文件。不要凭目录名直接批量改。

自动编程模板的装夹偏置要改哪里,先切换到几何视图,右键查看坐标属性,确认当前调用的是哪个模板,再去改对应模板文件。不要凭目录名直接批量改。
外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
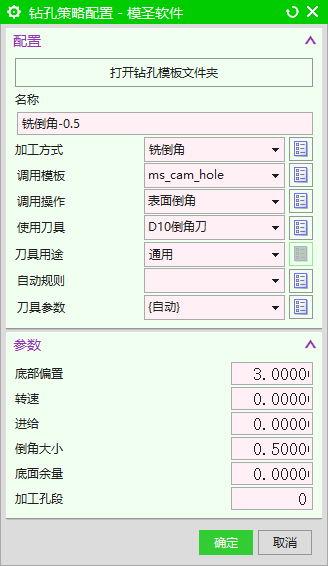
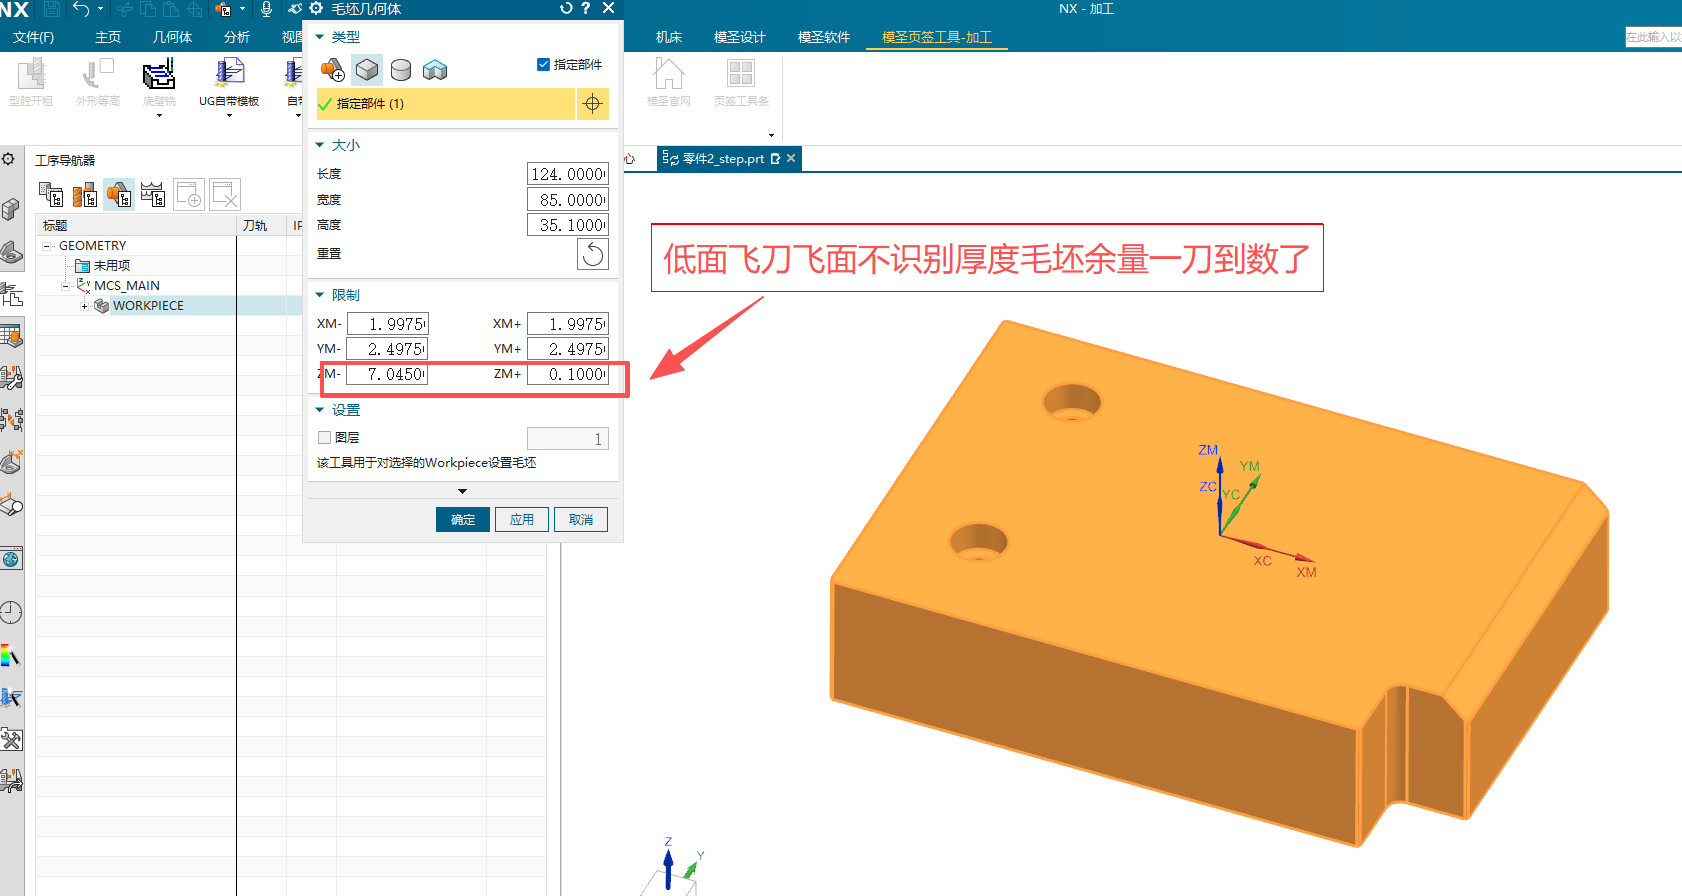
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。

底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。

工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。

工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。

仿真 IPW 显示粗糙时,不要只凭显示效果判断是否过切。大模型或复杂模型中 IPW 可能显示较粗,是否安全仍应以刀路检查、过切检查和关键截面复核为准。

IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
清角已经识别到特征但不生成刀路时,先检查清角配置中调用的操作、刀具、参考刀具和余量。等高类策略使用负余量可能触发报警或忽略生成,需要结合模板规则确认。
零件自动编程默认生成到 TOP 或默认程序组下时,可先按需要建立字母程序组并设置几何体,再在自动编程默认设置中勾选指定程序组。必要时也可先执行指定程序组流程。
自动编程生成完成后如果不想在前台看到几分几秒的用时提示,可以优先使用后台生成方式。后台生成更适合减少前台提示干扰,尤其是连续生成或批量处理时。
面铣或底壁铣加工顶面时,如果希望只走一刀,先检查刀具直径与工件宽度关系、百分比设置、是否使用底壁铣策略,以及刀路模式是否为往复。混合方式不一定适合全自动一刀路需求。
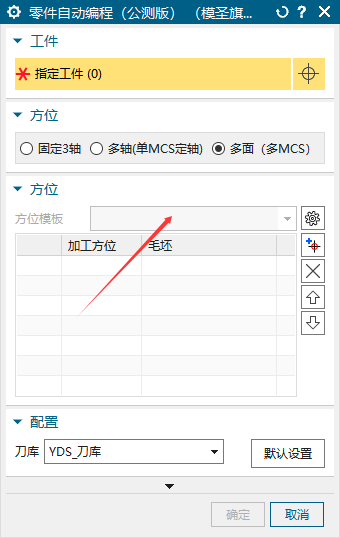
零件自动编程中,如果方位、工件或配置项显示异常,先检查是否已经指定工件。未指定工件时,一些下拉项和设置可能不能正常切换;指定工件后再配置加工方位和刀库。
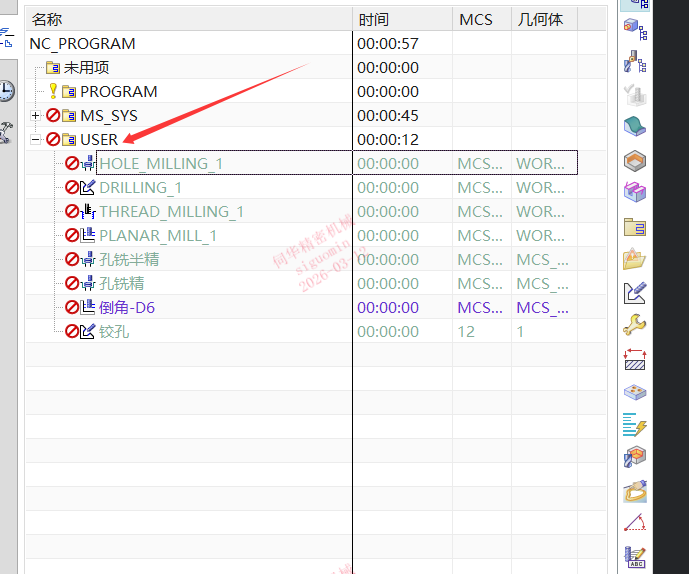
用旧模板改自动编程模板时,上层系统节点或固定结构不要删除;需要精简工序,应在允许增减的操作区域调整。误删上层结构后,模板可能识别不了或生成异常。
工艺路线主要用于工序内部排序,例如按刀具大小调整顺序;如果要自动创建或整理程序组,应到程序组创建相关功能里处理,而不是只在工艺路线里找。
