
复杂特征识别不到时,手动添加特征后仍要检查对应工序
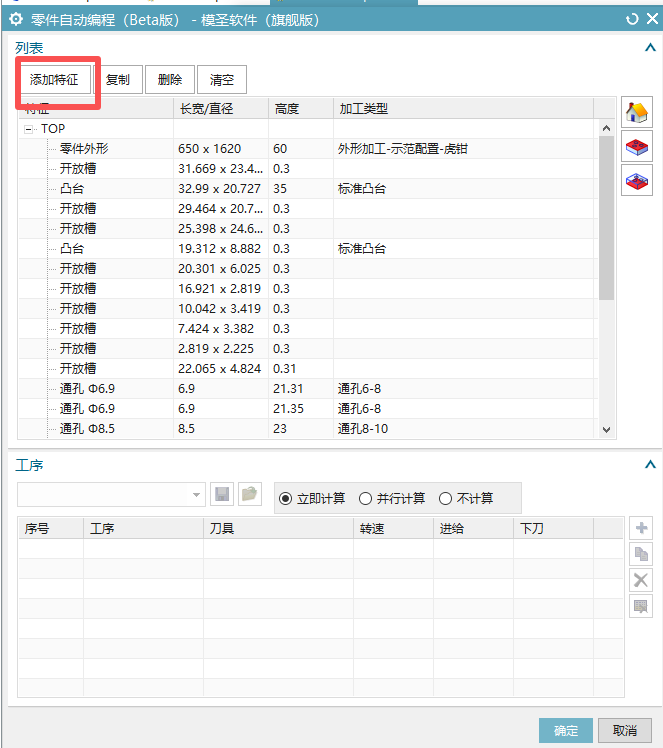
复杂槽线或特殊区域无法自动识别时,可以手动添加特征;但添加后还要确认该特征是否被对应开粗、精加工等工序调用。
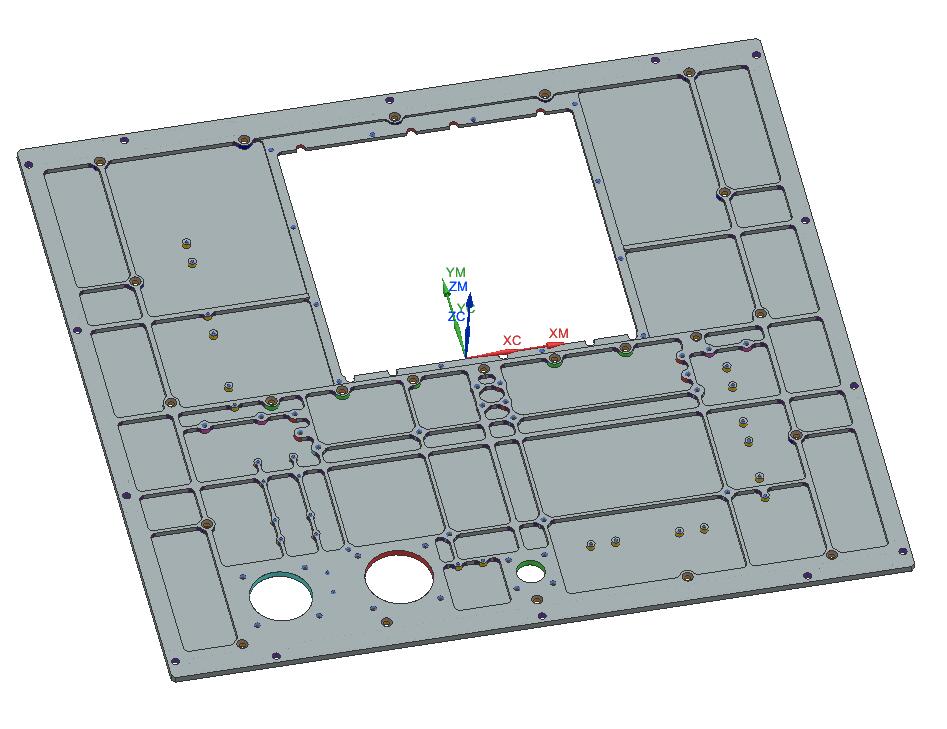
复杂槽线或特殊区域无法自动识别时,可以手动添加特征;但添加后还要确认该特征是否被对应开粗、精加工等工序调用。
破口槽、开口槽、特殊槽底等结构可能不满足自动识别规则。可先手动识别或手动添加特征,再检查对应工序是否完整。
槽类自动编程按长宽范围匹配时,范围设置太紧或刚好等于实际尺寸,可能导致匹配不到。应结合刀具大小分档设置。

某些工序不直接读取刀库里的参数时,可以把转速、进给、步距、余量等放到工序参数库里维护,让策略按工序参数库调用。这样比强行让所有内容都从刀库读取更稳定。
自动编程里模板显示与自己设置的模板差别很大,或模板里的程序不见了,可以先执行“一键更新全部模板”。仍异常时,打开加工模板,右键模板设置并勾选模板项,保存后重启。
配置里替换了模板但刷新无效,可能是模板缓存仍在。关闭所有 NX 会话后重新打开,通常比只刷新当前界面更可靠。
工艺路线或程序排序只需要命中操作名称中的关键字,不需要写完整描述。关键字越短、越稳定,越不容易因为名称差异导致排序失败。
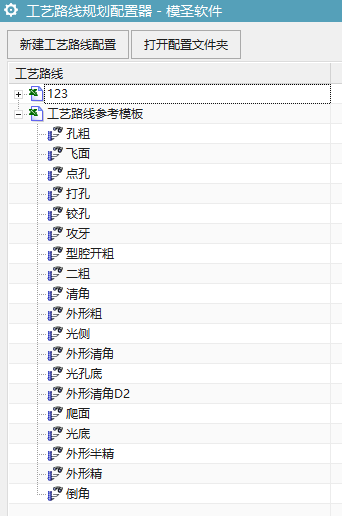
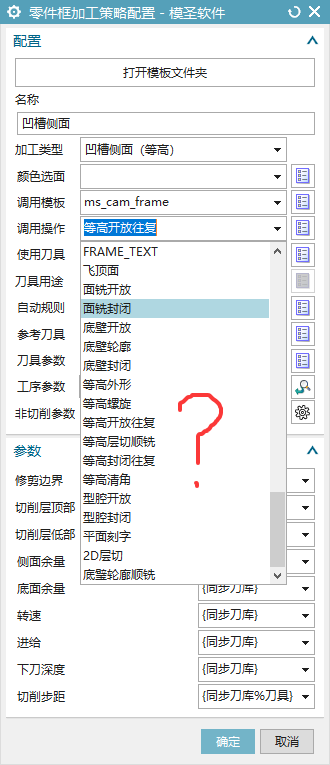
自动编程模板里的策略名称不清楚时,可先看策略右边括号中的类型提示。例如倒角可能对应多种加工方式,仍要进入配置查看具体使用的策略和模板。
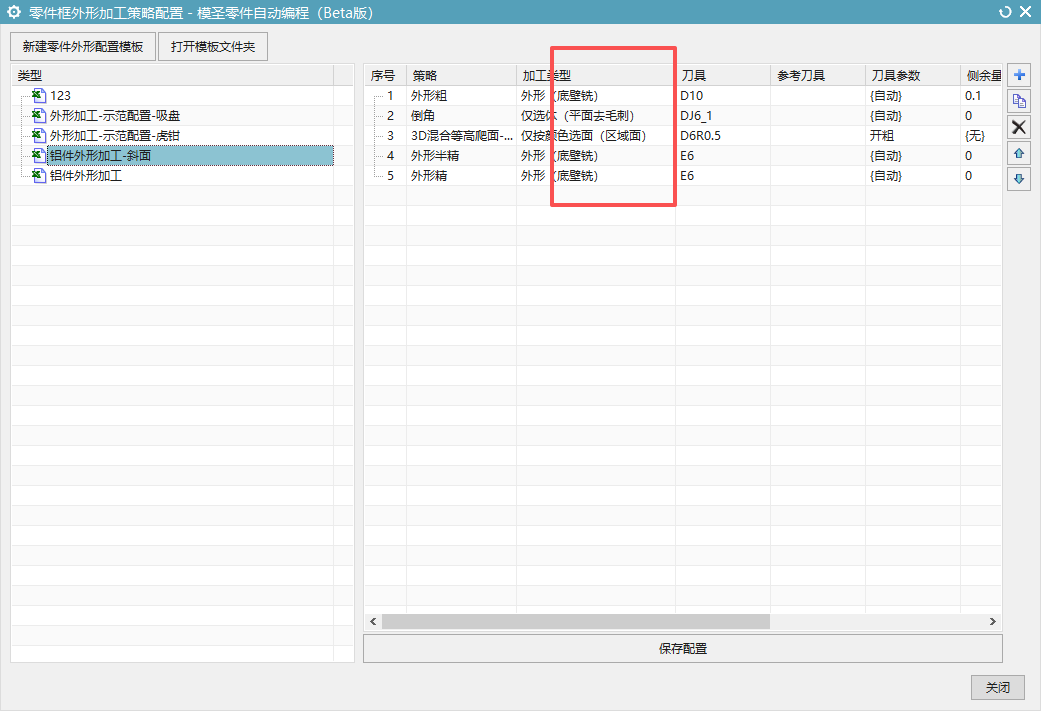
配置框里使用中文名称通常不是核心问题。若配置项不能正常调用,重点应检查当前配置是否关联了正确刀库、模板和参数。
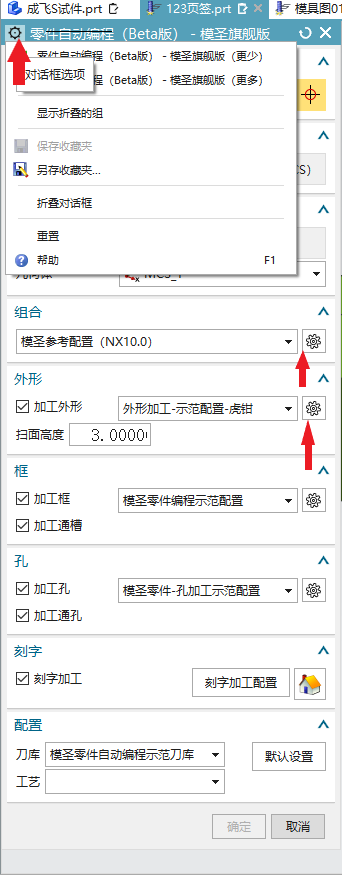
吸盘、特殊装夹或需要加工至底面的零件,参数常和普通零件不同。建议单独复制一份配置,避免改动影响常规模板。
某些特征无法自动识别时,可以使用手动识别或双击增加方式补进特征列表。自动识别不是万能的,复杂几何要允许人工补充。

自动编程配置很难一次完成,比较稳妥的方式是边用边配,随着零件类型和图纸轮次持续完善常见特征。
多面或多 MCS 场景中,通常第一个设置用于定坐标,第二个设置用于给安全高度;也可以通过偏置方式调整安全高度。设置后要检查每个坐标方向下的抬刀安全距离是否足够。

多面编程生成的安全高度过高时,优先到自动编程模板或默认参数中检查孔孔参数、安全高度、最小安全距离等设置,而不是只在单个工序里反复手改。

实际案例中,槽特征识别规则的加工类型需要选择“型腔铣(仅选体)”。