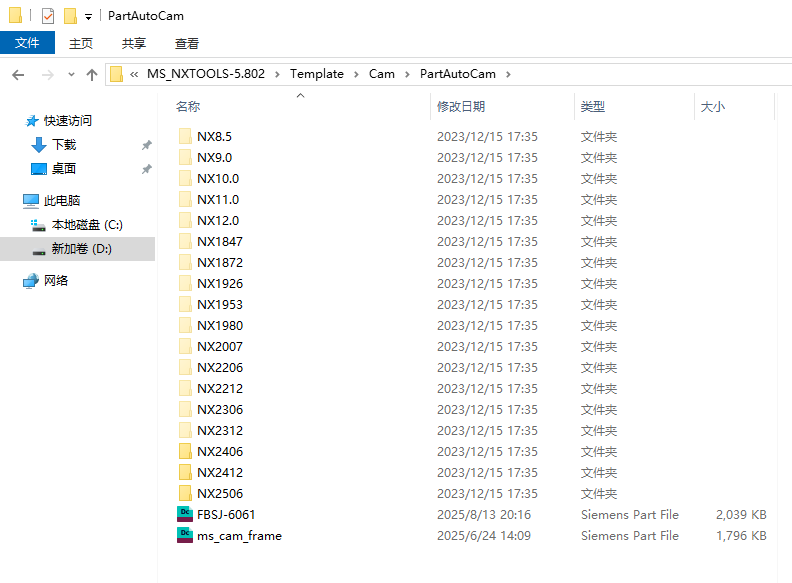
模板能看到但调不出来,可能是模板里缺少对应操作
自动编程或页签提示模板里找不到某个程序、加工类型调不出来时,通常要检查模板文件内部是否真的有对应操作。外形、框、型腔铣、底壁铣等配置不能只看文件名,还要看模板里的操作类型和调用名称。
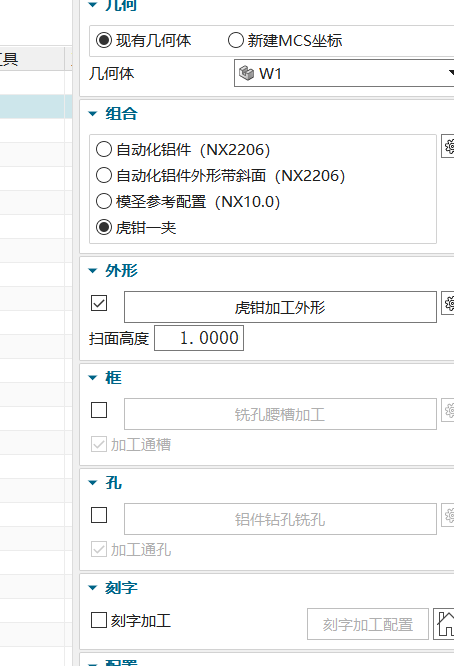
自动编程或页签提示模板里找不到某个程序、加工类型调不出来时,通常要检查模板文件内部是否真的有对应操作。外形、框、型腔铣、底壁铣等配置不能只看文件名,还要看模板里的操作类型和调用名称。
程序名中包含“开粗”等关键字时,可用于识别加工类型。也可以用余量判断:余量为 0 通常可视为精光,余量不为 0 通常可视为开粗。

高版本和低版本 NX 的面铣类策略可能不完全一样。找不到单独“面铣”时,可以点开策略查看实际命令,并直接基于自带自动模板改成自己的。
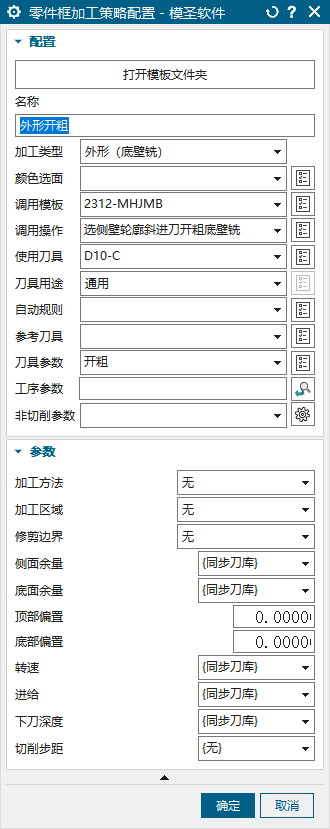
高版本 NX 中自动编程加工类型找不到目标平面铣或动态飞面类策略时,当前不能直接随意新增加工类型。可先选相近策略,再通过模板调用目标操作来实现。
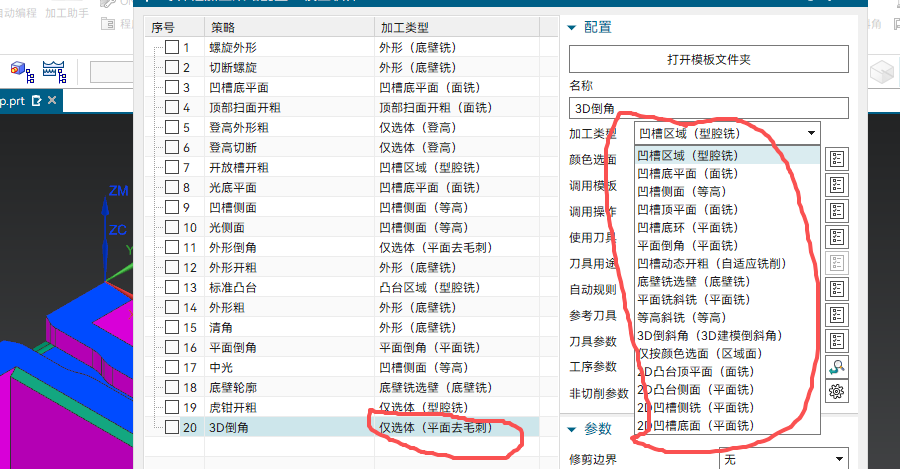
多面自动编程或单面识别后,特征模板和策略列表不一定全部显示。系统通常只显示与当前特征类型、工序配置和策略范围匹配的项,例如通槽只显示通槽策略,封闭槽需要配置封闭槽策略后才会出现。
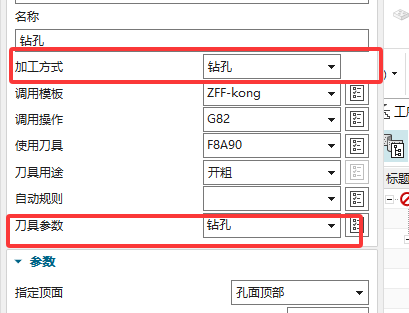
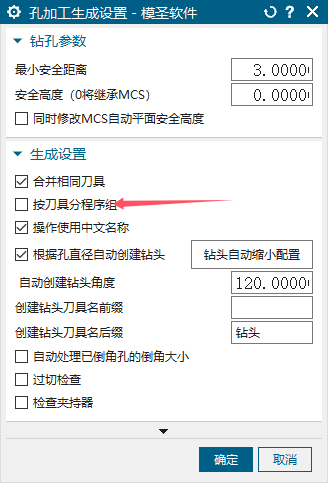
这是启用了“按刀具分组”造成的。孔自动编程可在进入后的第一个界面打开齿轮设置,取消“按刀具分程序组”或类似选项。
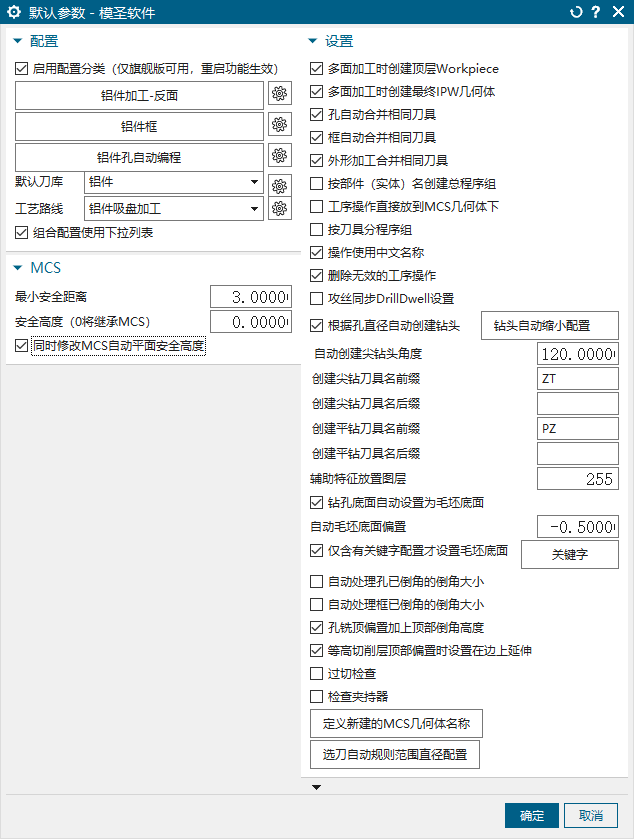
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
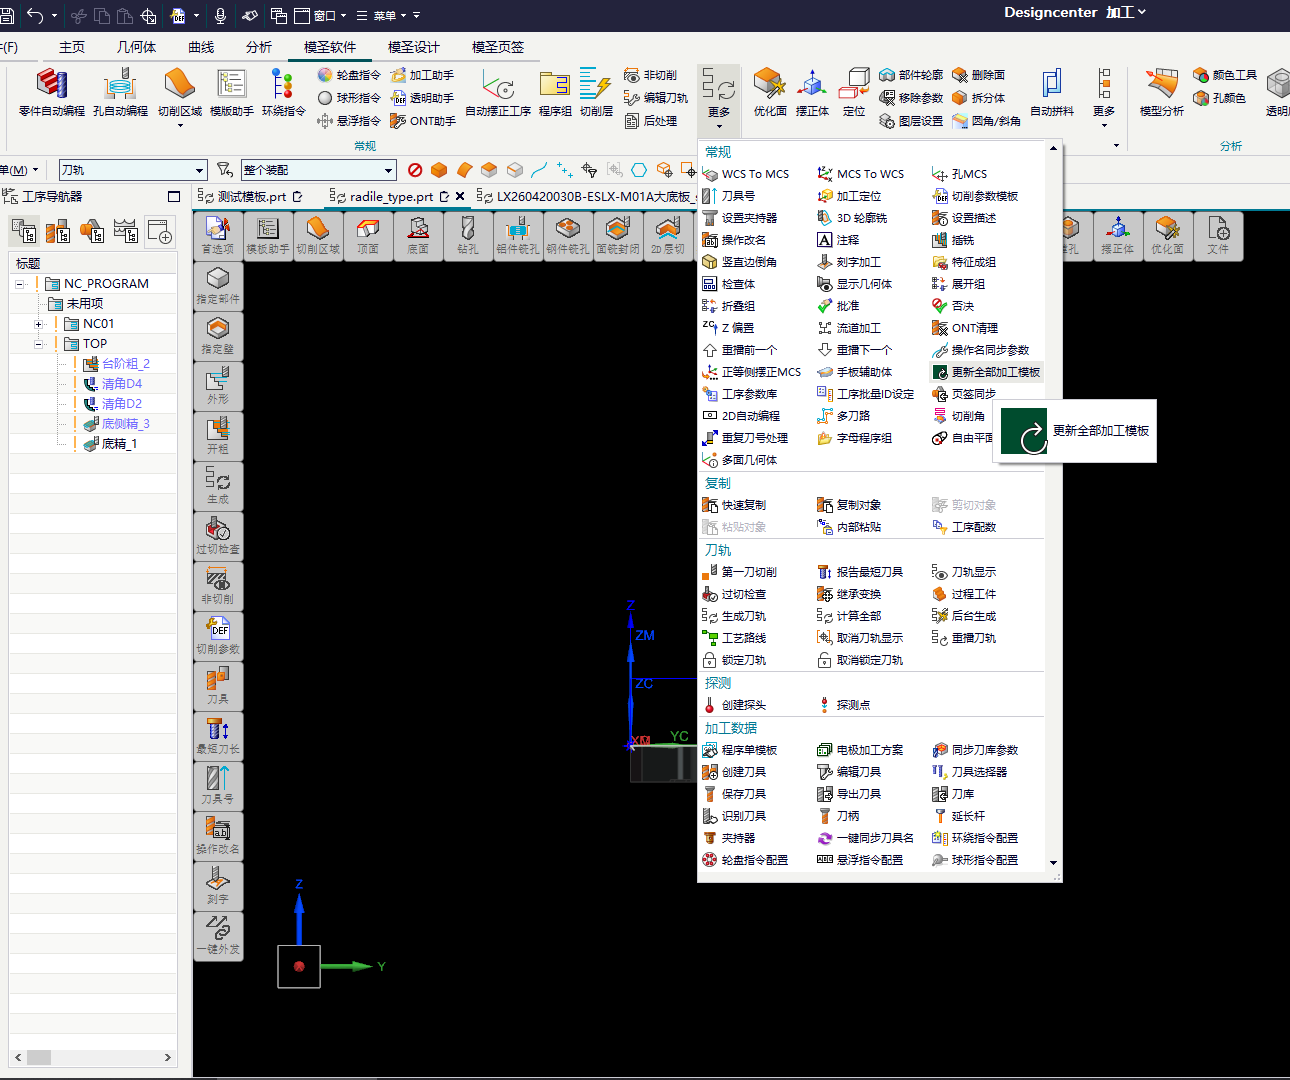
自动选刀规则配置属于自动匹配逻辑,通常按就近原则匹配已有刀具参数;不一定有一个单独、明显的按钮入口。

孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
孔参数按面或框选孔时,如果底部孔、背面孔也被带入,优先把选择过滤器限制为“单个面”,并关闭相切面、相邻面等会扩展范围的选项。 相切面会导致底面孔一起被选中,可切换为单个面。

设置钻孔参数时出现“错误的标记”,即使当前选择的刀具没有重复,也要检查整个刀具列表中是否有任意刀具被重命名或存在名称冲突。

孔参数需要处理非竖直方向的孔时,可以在加工助手的默认设置中检查“参数2”相关选项。开启多轴或其它方向孔的支持后,再回到孔自动流程测试识别与参数调用。

零件自动编程相关模板可到模圣安装目录下的 Template\Cam\PartAutoCam 查找。只找到钻孔模板但找不到其它模板时,先检查该目录。