
提示没有 WP 时应先选几何体还是毛坯几何体?
提示没有 WP 或未指定 WP 中部件时,应先指定加工几何体,再指定毛坯几何体,避免只选了毛坯而没有选加工部件。
提示没有 WP 或未指定 WP 中部件时,应先指定加工几何体,再指定毛坯几何体,避免只选了毛坯而没有选加工部件。
自动编程生成程序组时,按一把刀一个程序组会影响后处理输出结构;勾选总程序时,可能同时输出总程序和各程序组程序。不勾选时通常只输出各程序组程序。

自动编程可以通过设置自动分组。如果默认分组效果不满意,也可以使用模圣单独的程序组功能按自己的规则重新分组。

外形或零件框动态铣时,模板里如果设置了底面余量,刀路 Z 方向可能跟着下沉。可把模板底面余量设为 0,再在策略参数里设置需要的侧面余量和下刀深度。
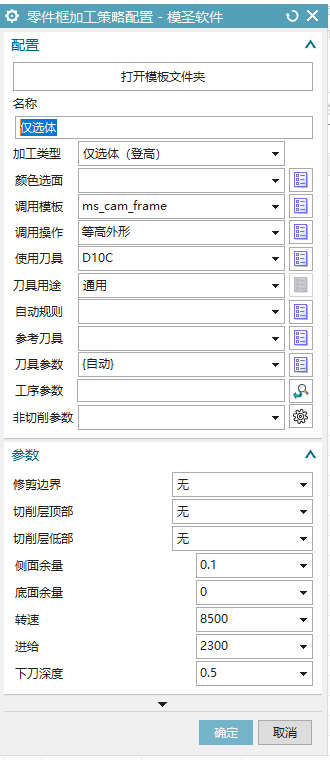
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
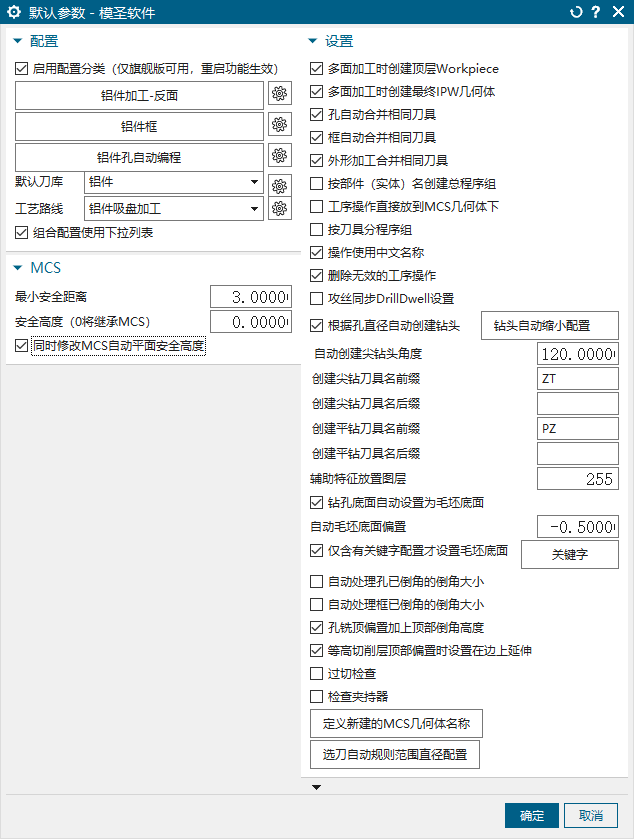
自动编程动态不走外形时,可以检查 WP 里的毛坯设置,以及模板里的毛坯余量。模板中给毛坯余量设置一个合适值后,通常更容易让刀路走到外形。
槽特征识别不准时,先看当前版本实际识别出的特征类型,再决定是否手动添加策略。更新后识别逻辑可能略有变化,旧版本能识别的结构不一定完全保持同样结果。

单线刻字想框选曲线快速出刀路时,可先创建曲线/点驱动或曲线刻字刀路,再选中该刀路,用模圣的曲线选择命令批量框选文字曲线。

自动编程页面关闭后刀库又回到默认值时,可以把常用刀库做成组合配置;需要批量配置时,可通过右侧齿轮导出的 Excel 按格式整理。
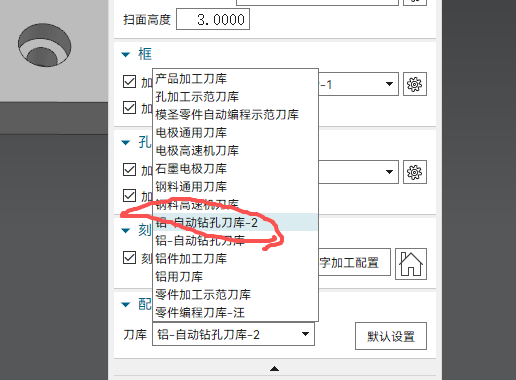
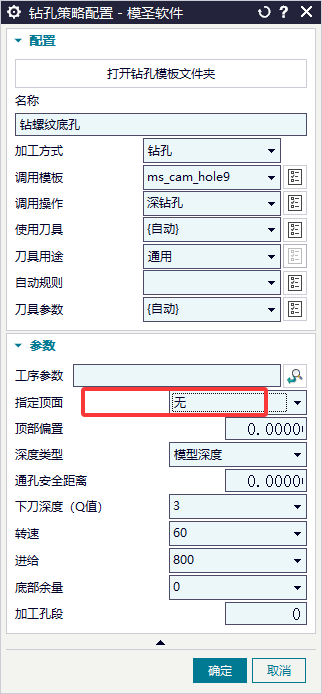
自动编程某些场景不希望指定顶面时,可把顶面参数设为无;如果需要批量调整,可在表格中按列批量替换。
结构不方正或局部特征复杂的零件,自动编程可能因为配置覆盖范围不足而漏加工。应先检查当前配置是否适合该结构,再补充常用配置或手动刀路。
自动编程后出现很多轮廓线或特征体,通常是底壁、特征识别或辅助对象产生的显示内容,可通过隐藏相关对象或清理显示来处理。
自动编程提示识别不了部件时,先检查是否已经创建毛坯、是否正确选择几何体,以及多面加工时动态坐标方向是否明确。
自动编程生成的刀路上机可能比手编慢一些,但编程时间大幅减少。是否值得使用,要综合看编程时间、加工时间、调机接受度和出错率。
想快速设置毛坯时,先确认当前加工环境里的 WORKPIECE 或工件对象已经指定。没有先指定工件对象,后面的毛坯、材料和程序单信息都可能无法自动读取。