
自动编程生成的 WP 名称需要统一时,可检查摆正体或默认设置
自动编程过程中生成的 WP 名称如果需要统一,可先尝试在对象树中重命名;如果是由摆正体或视图设置自动生成,则需要检查相关设置里的命名项。该条需要结合当前版本界面复核。
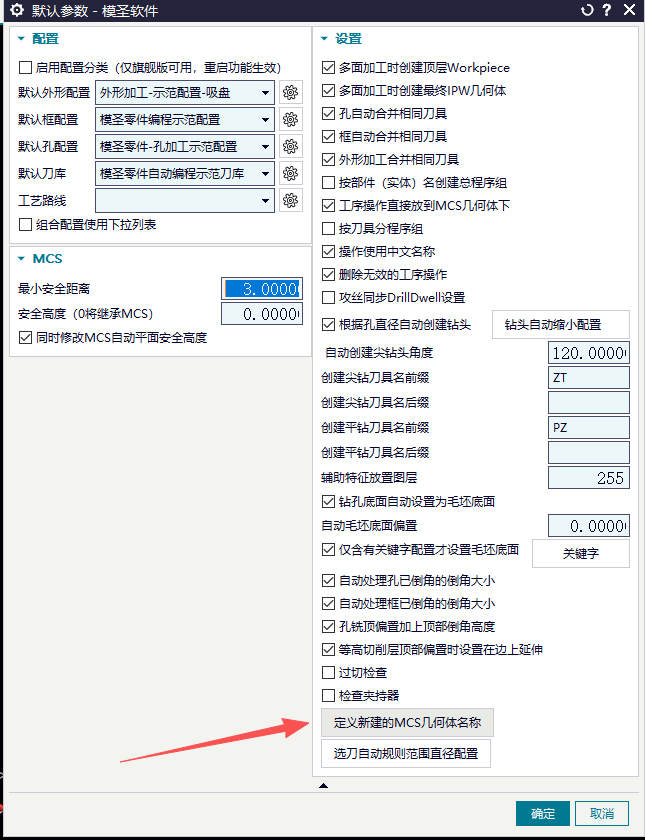
自动编程过程中生成的 WP 名称如果需要统一,可先尝试在对象树中重命名;如果是由摆正体或视图设置自动生成,则需要检查相关设置里的命名项。该条需要结合当前版本界面复核。
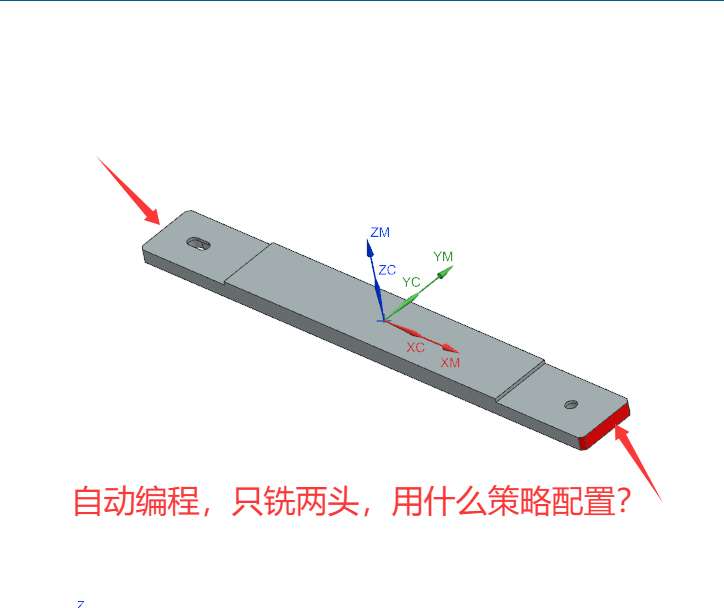
只希望自动编程加工两端区域时,可先用颜色指定目标面,再用型腔铣往复或等高往复策略测试;型腔铣往复便于附加刀路。
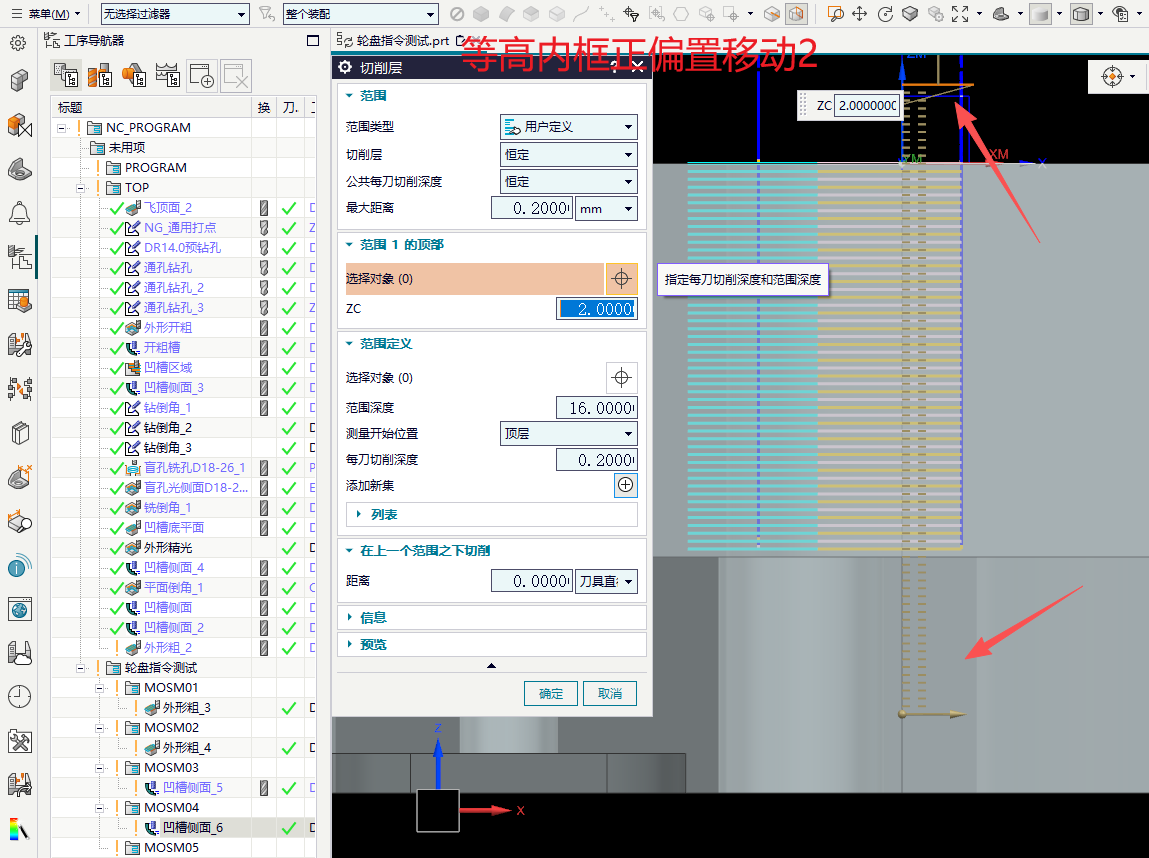
如果只想从局部底面抬高少量余量,自动编程不一定能直接满足。可改用单独切削层控制,或把该处拆成手动补充工序。
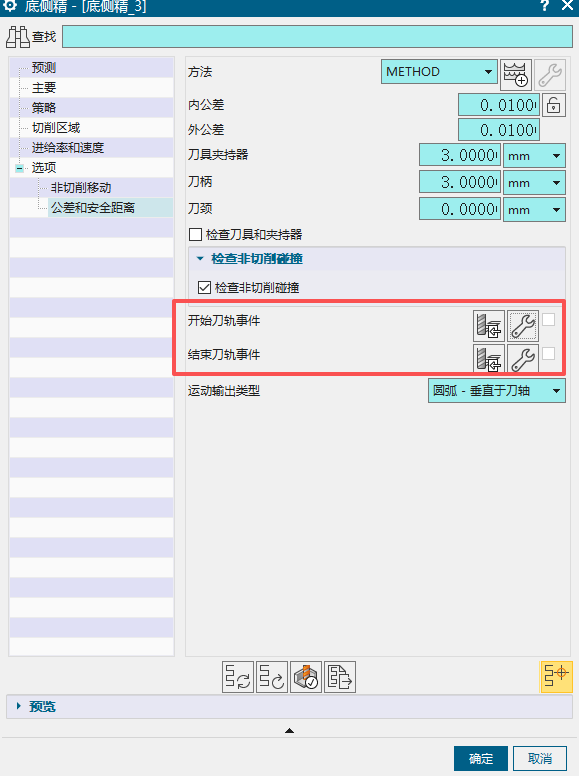
自动编程配置中想插入定位、等待时间或其他动作时,配置能调用的通常必须是模板内已有的操作。若模板里没有对应操作,只能改模板、改配置,或临时放到刀轨事件中处理。
贯通槽没有自动出程序时,可判断是否更适合按外形识别;必要时给区域单独上颜色,或用型腔铣仅选体后检查边界和深度。
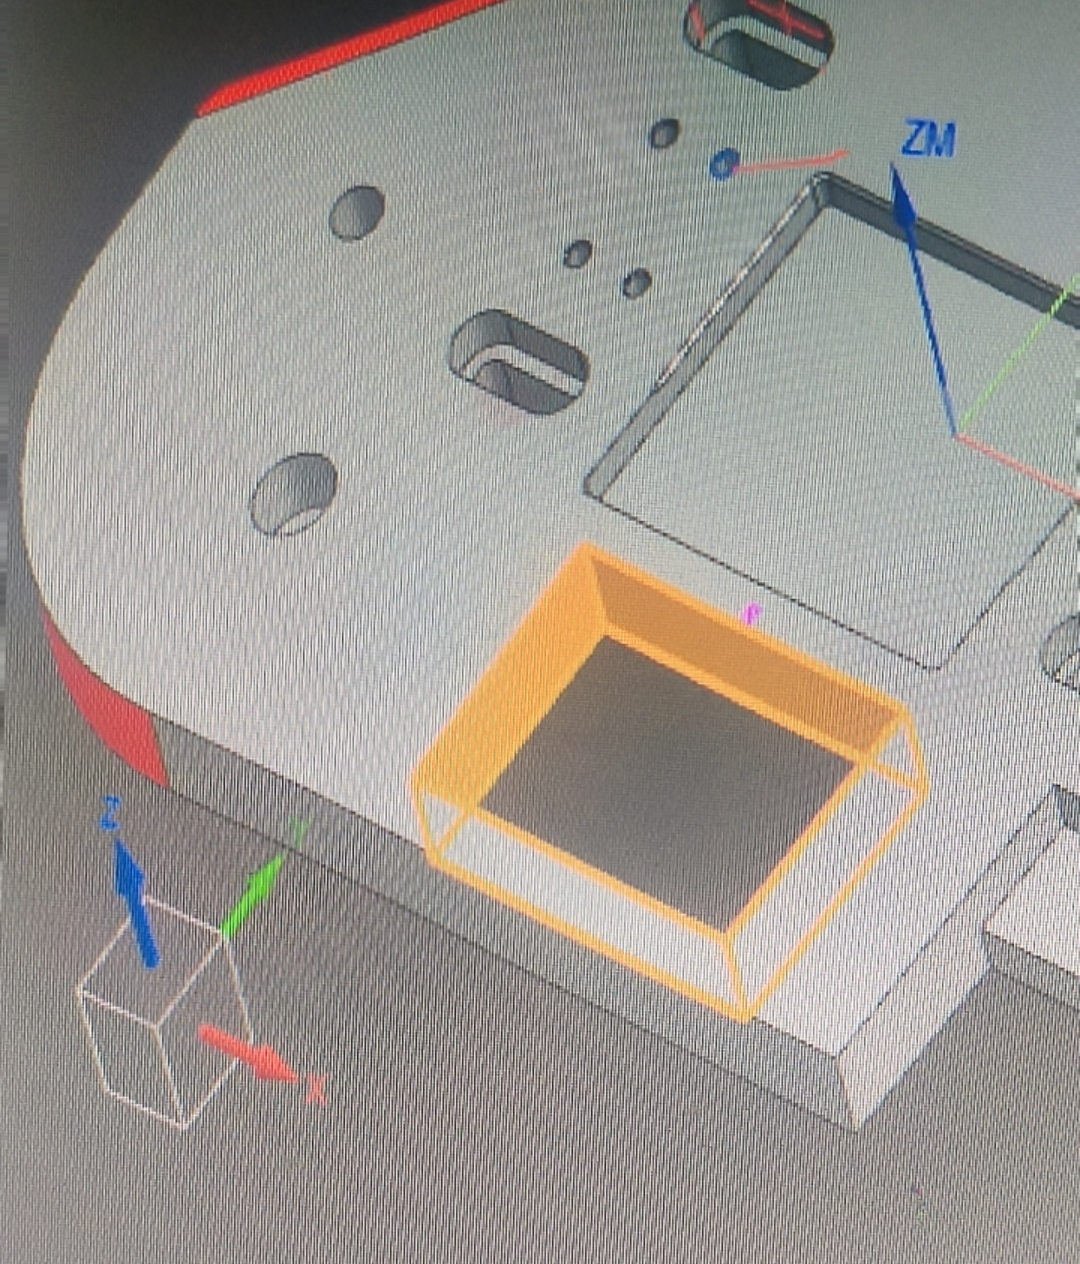
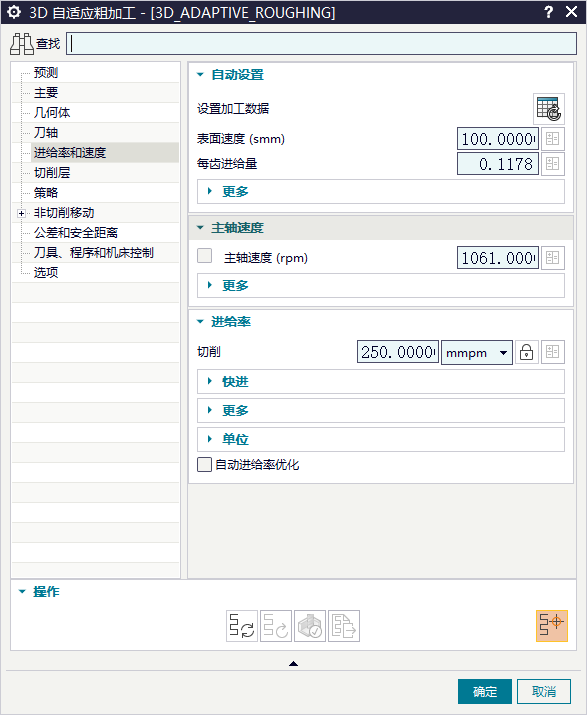
动态铣相关操作里,切削层参数看起来设置了但没有效果时,不能只看界面字段,应该先确认该策略是否支持并启用了对应切削层控制。
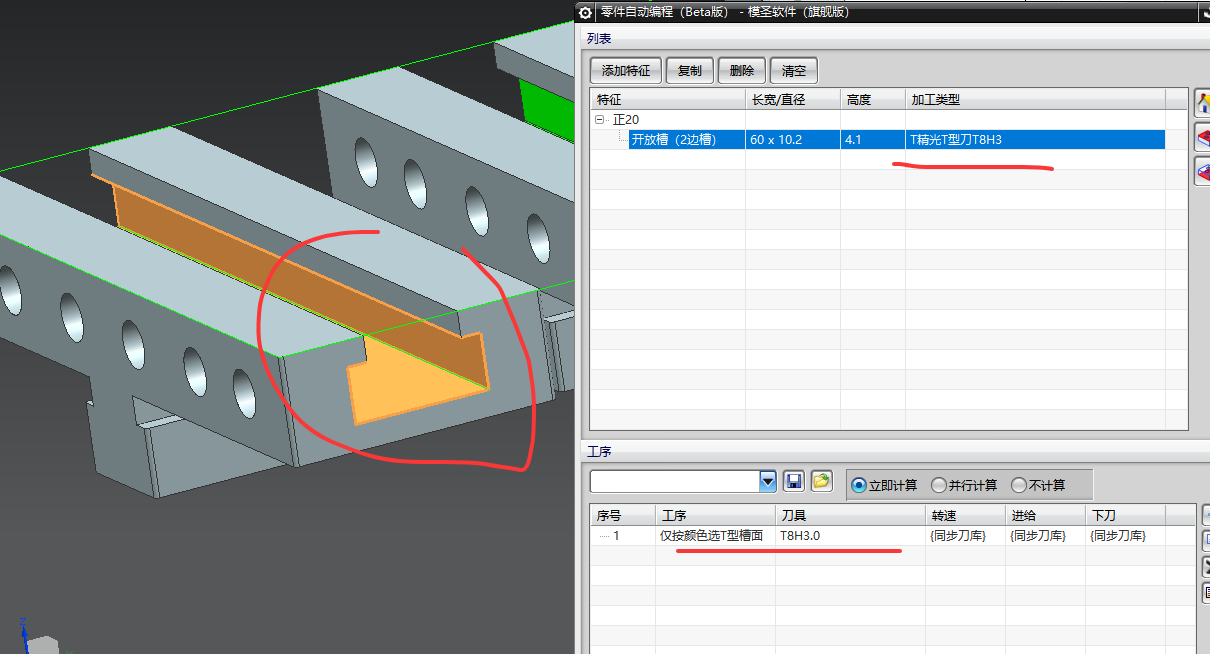
T 刀依靠颜色识别时,如果只识别出一边刀路,应先确认两侧颜色是否一致、识别范围是否完整,以及加工区域是否覆盖了两边。
零件自动编程开始前,通常要先做包容体、刀库、摆正体和优化面等准备。
孔加工程序没有 Q 值时,通常要在自动孔或程序单模板中增加 Q 相关输出,再重新生成程序。

常见底板类零件可以按平面、外形、外形精加工、孔加工、腰槽、沉头等模块拆分,再分别配置自动编程规则。
多个沟槽自动出刀路不稳定时,先确认毛坯尺寸是否按实际精料设置,再调整模板的小区域过滤和切削范围。

自动编程可以提高效率,但不能替代基础编程能力;新手应先建立自己的模板和基础工艺判断。
零件自动编程能否顺手,重点在加工模板、模圣刀库、钻孔模板、钻孔刀库、切削参数和关键字配置是否完整。 刀库做好后,钻孔、电极和零件自动编程都会受益。

模圣可以用于电极编程,复杂电极更依赖模板、刀库和电极配置是否完善。
零件自动编程通常需要配置模板,但基础配置一般能先跑起来,再按现场逐步完善。