
3D 轮廓主要适合倒角等少量场景,复杂轮廓要先判断策略是否匹配
3D 轮廓可以用于倒角等场景,但不是所有轮廓加工都适合直接套用。出现报警或选项不适配时,要先判断当前目标是否更适合等高、曲线驱动或其他策略。
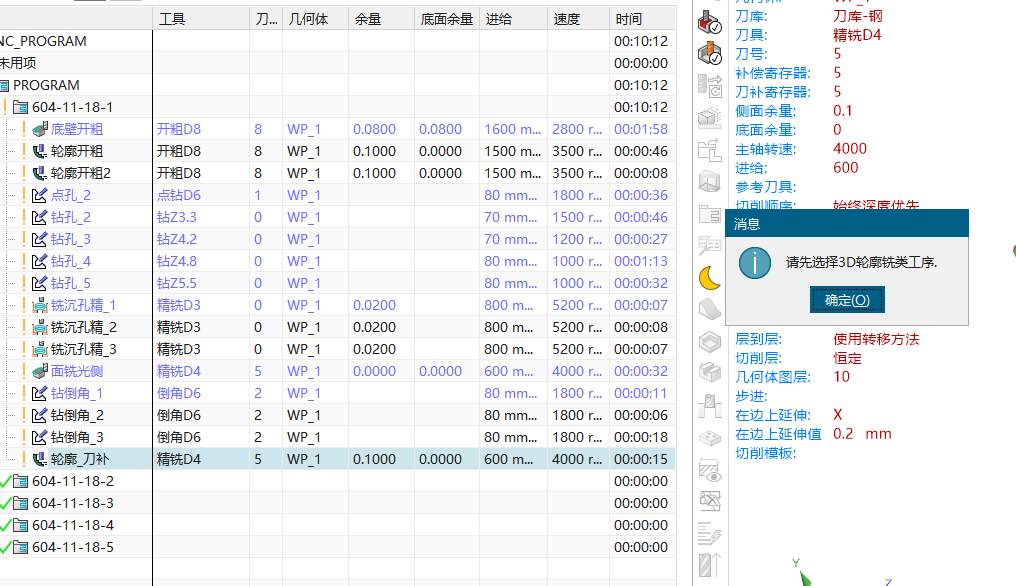
3D 轮廓可以用于倒角等场景,但不是所有轮廓加工都适合直接套用。出现报警或选项不适配时,要先判断当前目标是否更适合等高、曲线驱动或其他策略。
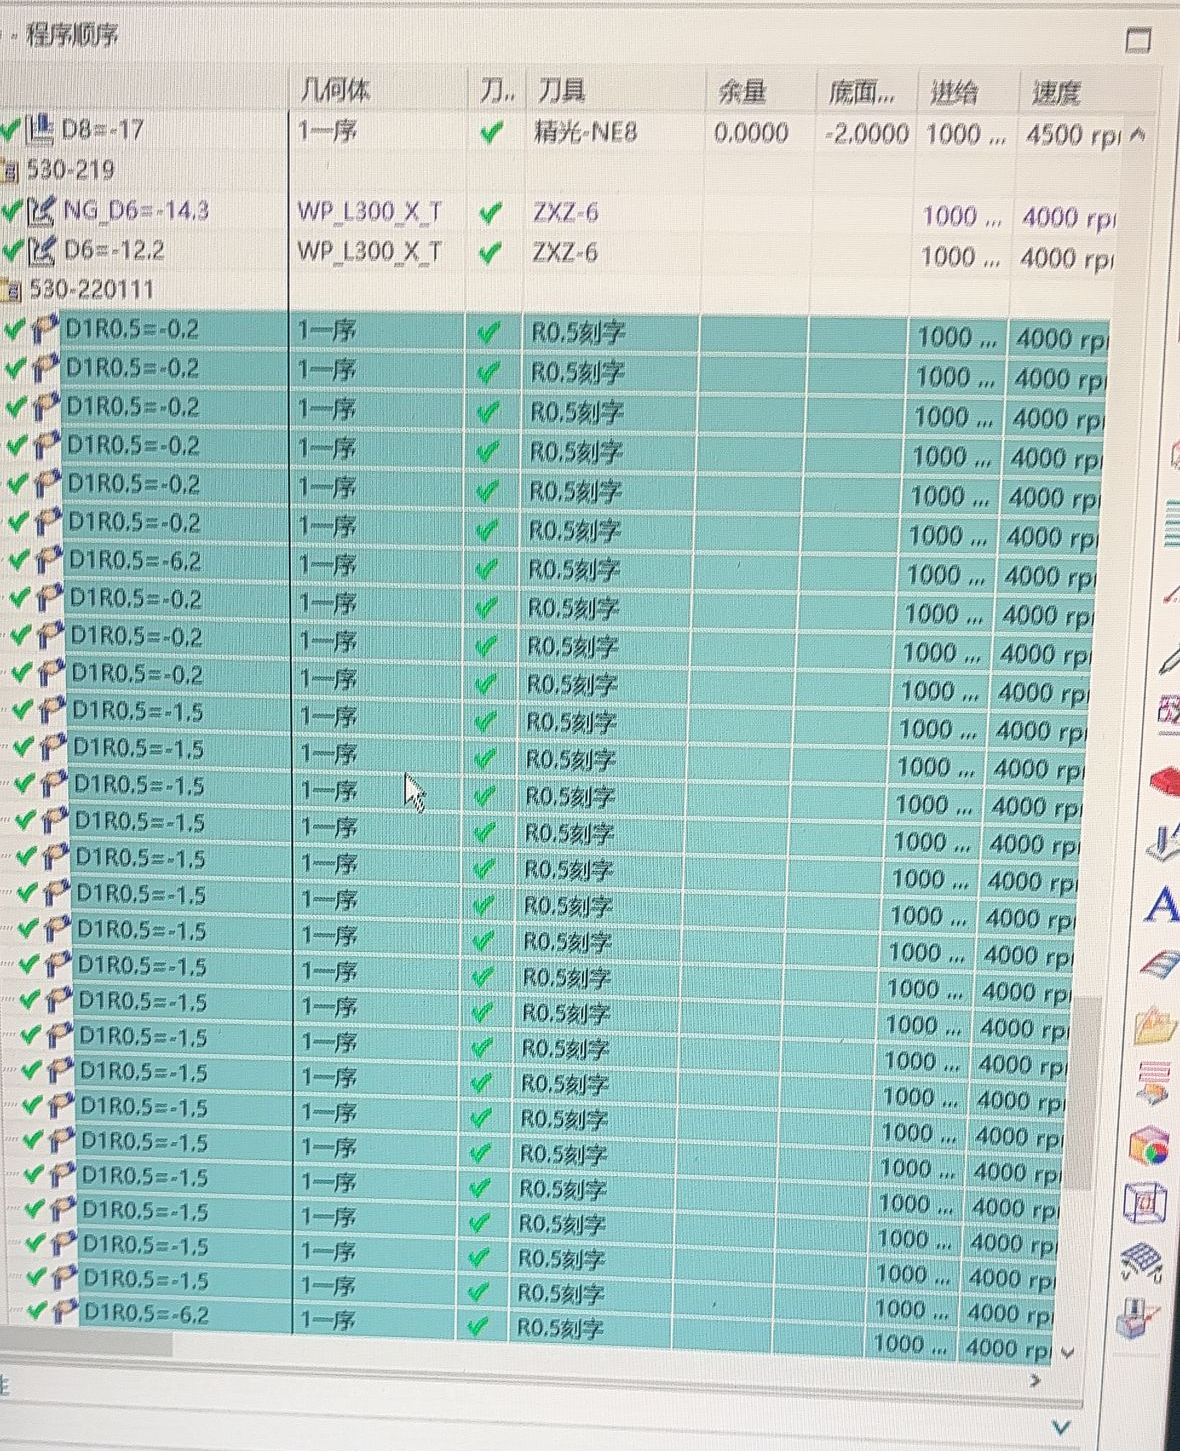
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
NX 12.0 做倒角时,可以用 2D 等高倒角,或用平面铣配合避让来实现。等高方式可能存在乱跑、下刀深度不好调等问题;平面铣方式要结合刀具碰撞和避让计算。
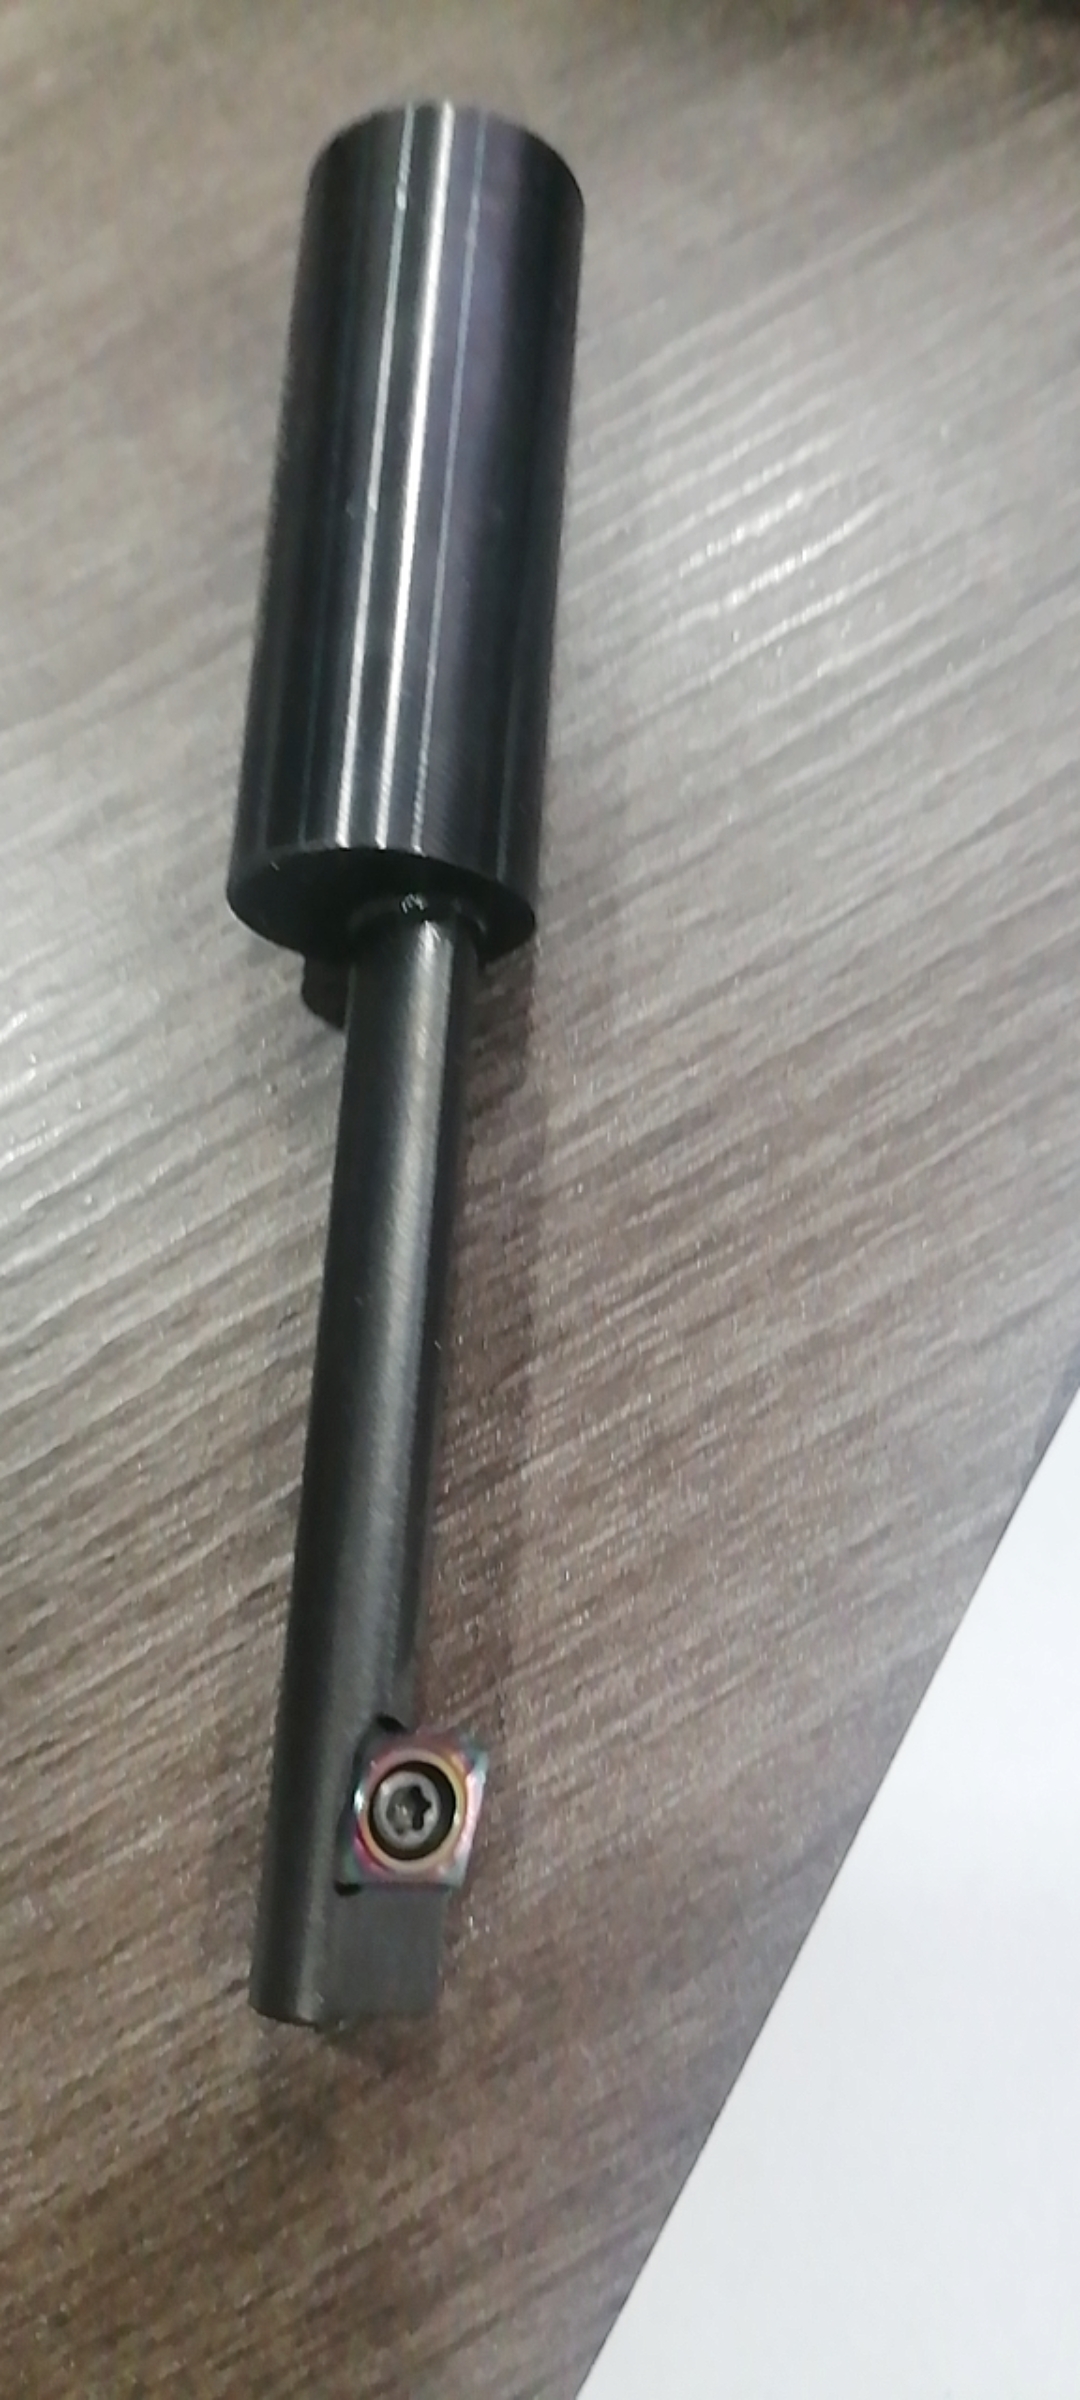
偏心反镗类加工与普通直上直下镗孔不同,不能简单套用 G81。若机床、刀具和后处理没有完整验证,优先用手动走线或 G1 控制,避免退刀和偏心动作造成碰撞。
需要判断两个实体是否相交时,可在 NX 建模环境使用布尔求交;能够生成交集实体就表示存在重叠区域。
该命令没有稳定的“仅工作部件”自动过滤方式时,可先隐藏其他部件,再执行克隆面选择。
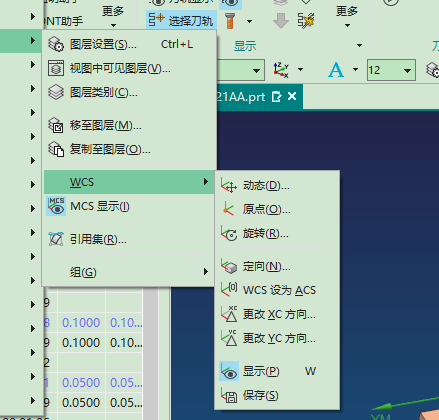
在 NX 的“更多”菜单中打开 WCS 子菜单,使用“MCS 显示”恢复加工坐标系的可见状态。
大工件需要分段加工或接刀时,可以先按加工区域把模型或加工对象拆分,分别建立稳定的加工范围。
常见加工顺序可以理解为大刀先开粗,小刀二粗清角,再精修光底和光侧。
倒扣不一定都要五轴,部分结构可以用 T 刀、球刀或定制成型刀在三轴上完成。
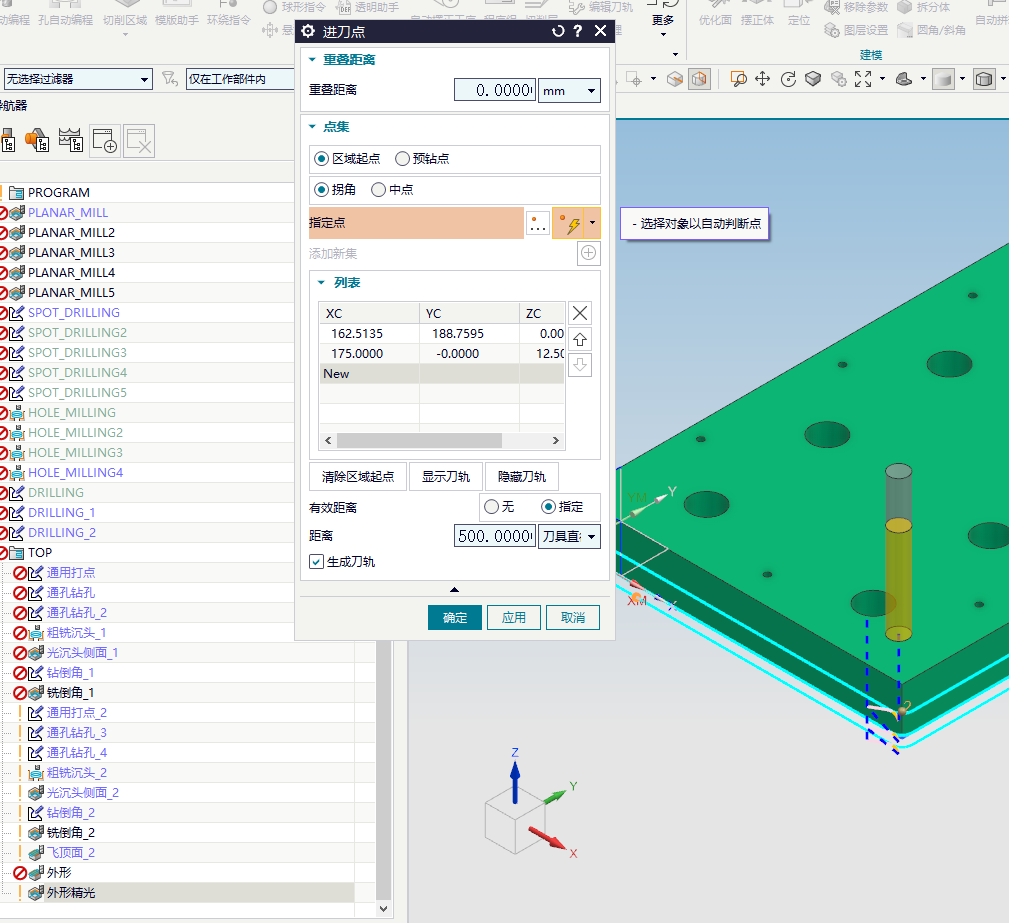
需要单独指定进刀起点时,可以使用单独进刀点功能,不要只在普通参数里找。
优先使用 UG 自带镜像刀路等软件功能;直接在 NC 程序里加镜像代码有撞机风险。
如果没有看到模圣单独的镜像刀路指令,可先使用 NX 自带镜像功能完成刀路或对象镜像。
刻字要求更圆顺时,可优先抽取中心线,再用刻字加工、曲线驱动或 2D 线刀路处理。

清角路径乱跑时,可优先检查加工顺序,把深度优先改成层优先,并根据区域大小选择合适刀具。