
程序单里的加工简述或加工类型怎么自动带出来?
程序单里的加工简述、加工类型可以通过余量粗精规则或程序名关键字生成。需要在后处理程序单设置中配置关键字,并统一程序命名习惯。

程序单里的加工简述、加工类型可以通过余量粗精规则或程序名关键字生成。需要在后处理程序单设置中配置关键字,并统一程序命名习惯。
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
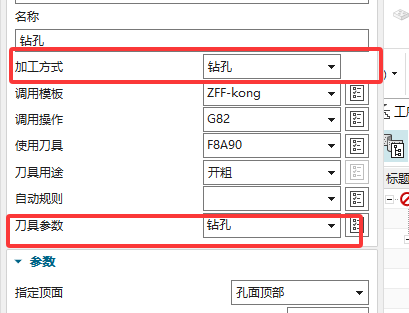
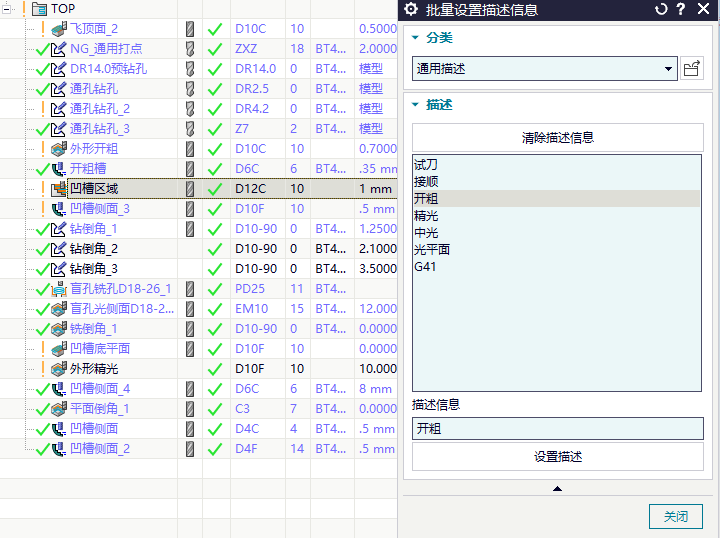
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
刀路看起来正确但上机孔位偏了,优先查机床坐标、选孔特征、后处理、刀补和 G40/G41 位置。
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。

修改后处理通常需要进入CAP的后处理管理,并且相关功能需要激活后才能保存和使用。

孔铣程序后处理后如果机床实际进给明显低于程序 F 值,要同时检查程序方式、机床圆弧限制和系统参数。
如果后处理有多个系统,例如三菱和西门子,软件默认记住上次使用的后处理,可通过机床设置来控制使用哪个后处理。把常用后处理绑定到对应机床后,后续按机床选择即可。
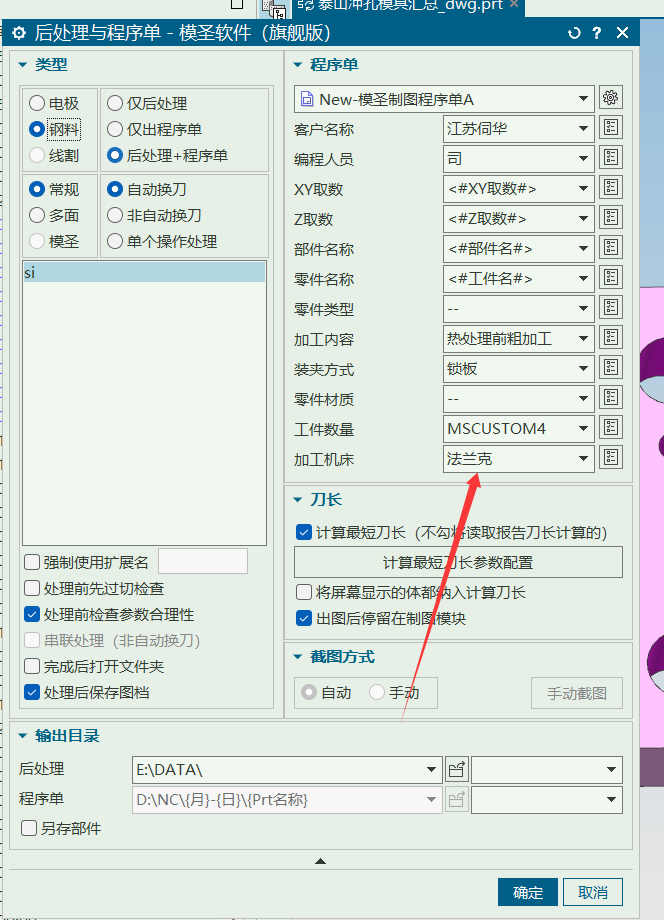
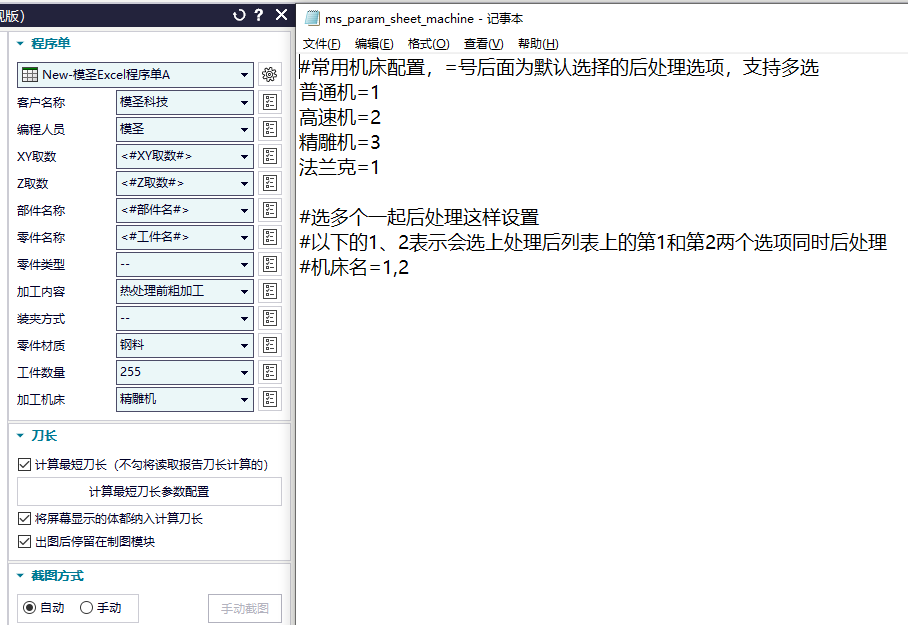
需要让后处理默认选中某个机床或某个后处理配置时,可以进入机床设置,在机床参数配置中指定默认后处理序号。配置中的数字通常对应后处理列表里的第几个选项;后处理窗口中的类型、模式等选项多为记忆上次操作,不一定有单独固定默认值。

后处理管理器中打开后处理配置器时,如果提示只支持 NX12.0.2.9 及以上版本,说明当前 NX 版本或维护版本过低。NX12.0.2.9 之后主要使用 Post Configurator,之前版本通常使用 Post Builder。可按当前 NX 版本选择对应工具,不要强行打开不支持的配置器。
程序单中电极或工序隔一行、操作名称被输出出来时,通常要检查程序结构是否分子系、变量字段是否启用,以及程序单配置中的合并或显示选项。

需要修改电极备料单内容时,可检查 D:\MS_NXTOOLS\Template\Cam\EleStockListTemplate 目录。修改前先备份模板文件。
