G54.1 P1 与夹具偏置编号的后处理映射
G54.1 P1 的输出由后处理器规则决定。常见映射是夹具偏置 1~6 输出 G54~G59,偏置 7 开始输出 G54.1 P1。
G54.1 P1 的输出由后处理器规则决定。常见映射是夹具偏置 1~6 输出 G54~G59,偏置 7 开始输出 G54.1 P1。
模板输出后如果进给率或百分比为空,部分老系统可能在第一刀出现异常进给。可在模板中补充对应数据,或用页签/快捷键手动调整进给率。
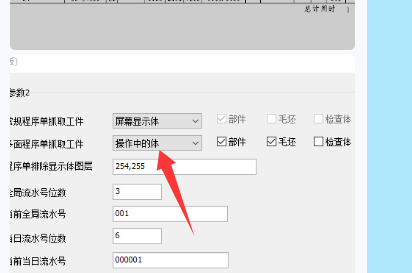
多面程序单截图会跟随刀路里实际选到的操作体;如果第一条刀路选到了毛坯面或毛坯线,毛坯也会被一起截图显示。
程序单或出图结果突然空白、重新出单看不到内容时,可先检查制图界面图层是否打开,特别是 254、255 等相关图层;必要时执行全部显示,再重新出单验证。
打印程序单后多出 255 图层通常是正常现象,模圣会把部分临时或出单相关对象放到该图层。
自动出图异常时要检查工件是否被放到了 254 或 255 图层,工件不要放在这两个特殊图层上。
程序单或排版出单只抓到一个工件、提示未找到部件时,先检查加工部件是否放到了 255 等特殊图层。把正式部件移动到普通图层后再重新生成,通常可恢复。
工件放在 254 层导致程序单出不来时,可以修改屏蔽图层或把工件放到常规图层。
程序单或后处理偶发崩溃时,应先把制图程序单和后处理拆开测试。先只出程序单,再只后处理;同时查看日志、检查制图模板、文件名和目录层级,必要时备份角色后重置 NX/UG 用户配置。
程序单截图颜色通常不能直接一键改成黑白效果。如果想让截图更清晰,可切换到线框显示或调整截图显示方式。

程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
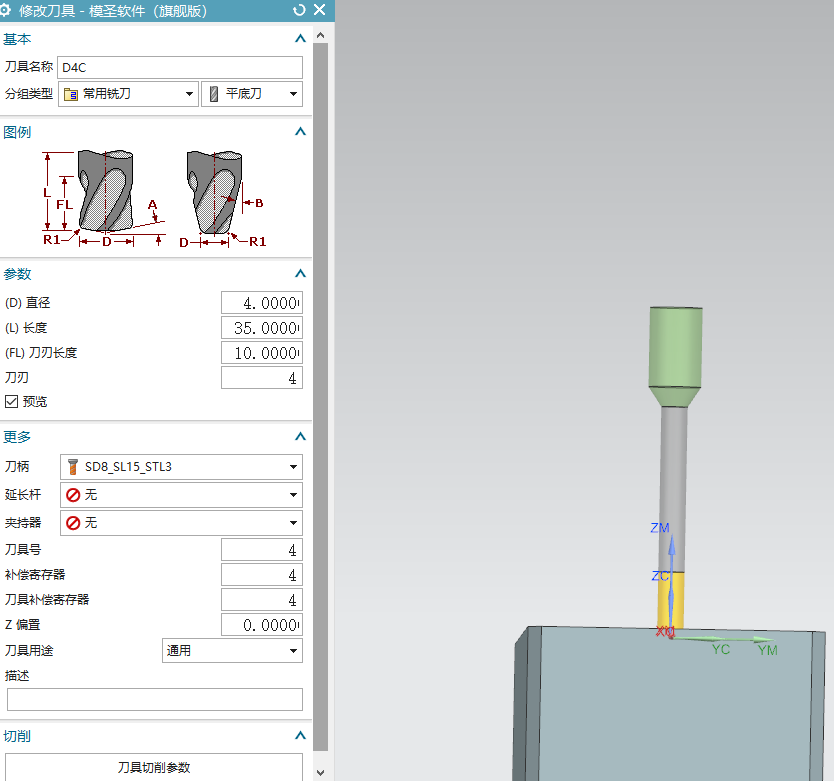
制图程序单与表格程序单的字段定位方式不同:表格按列号更直观;制图程序单需要用坐标定位字段位置,通常从图框左下角或外框基准点测量。
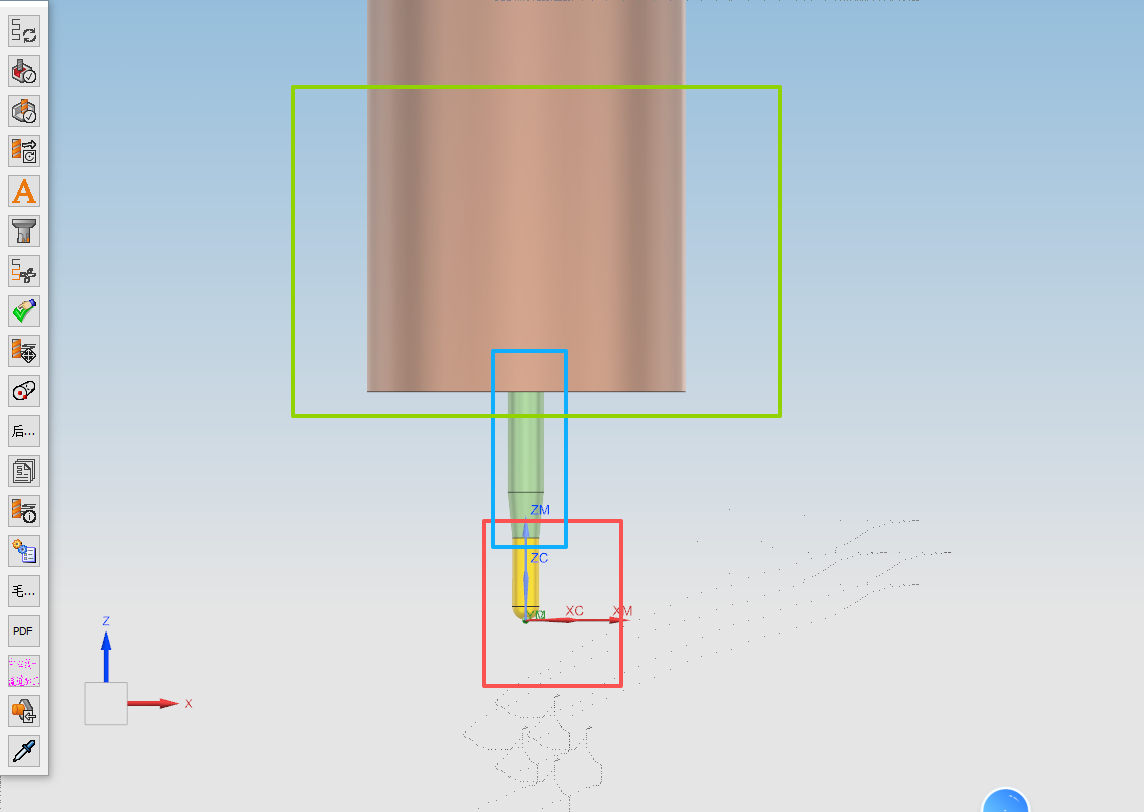
装刀长、最短刀长不显示时,需要先计算刀长;有夹持器时按夹持器计算,不加夹持器通常只能得到最大深度。
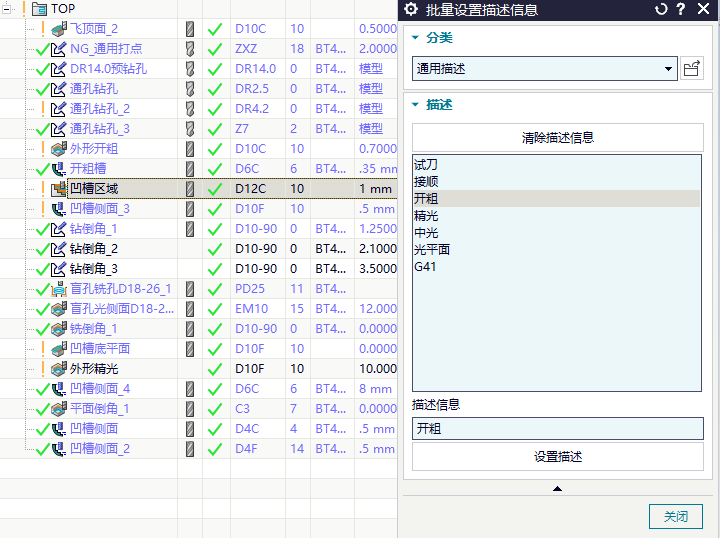
固定轴区域铣削想从刀库或加工助手同步步距、切深等参数时,需要确认该策略支持同步字段,并在加工助手设置里勾选步距、切深等同步项。引导线类策略可能不支持相同字段。
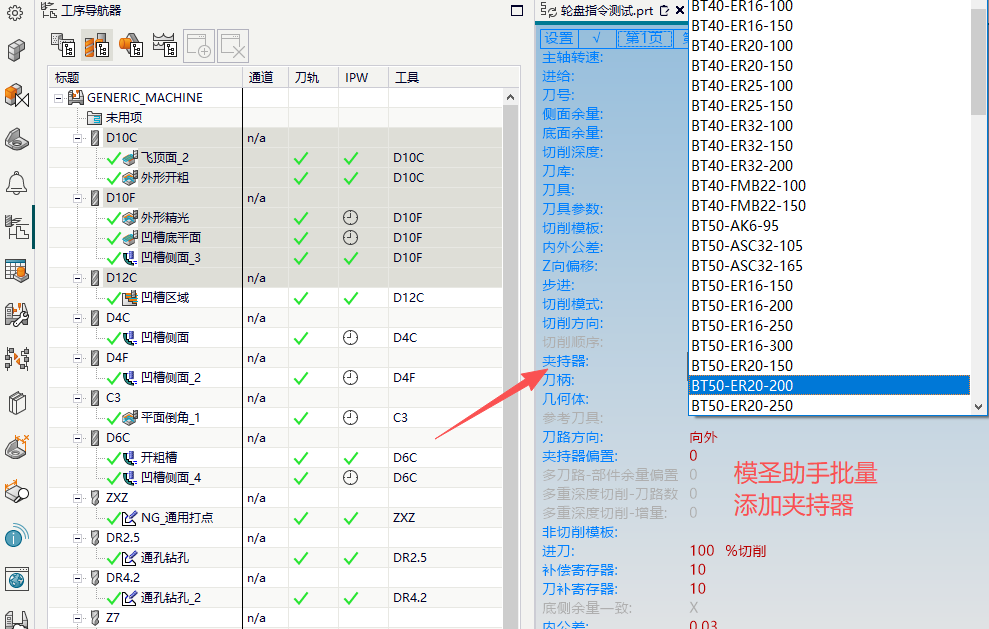
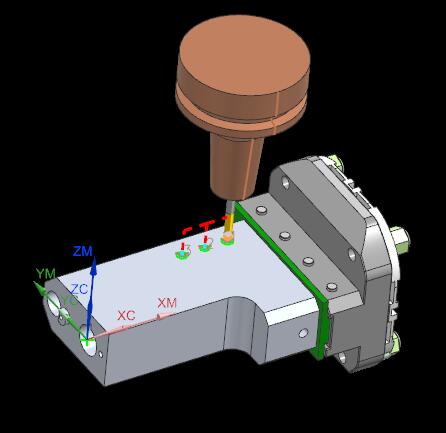
自动编程、刀路预览或程序单需要识别夹持器时,夹持器应从模圣刀库/夹持器体系中添加。只在普通模板或 NX 自带位置设置夹持器,不一定能被模圣算法或程序单字段读取。