
程序单能不能直接显示壁余量?
目前程序单常规字段不一定能直接显示壁余量,需要以工序参数或模板备注方式辅助确认。
目前程序单常规字段不一定能直接显示壁余量,需要以工序参数或模板备注方式辅助确认。
程序单配置文件应优先在 NX 里的程序单配置器中配置,不建议直接用 WPS 打开编辑。
程序单时间通常只按刀路估算,不会完整计算换刀、快速移动、机床减速、跳刀和循环参数等实际耗时。

程序单中客户名称、编程人员、材料、机床等字段,可以通过配置单元格的样式和下拉内容来维护。
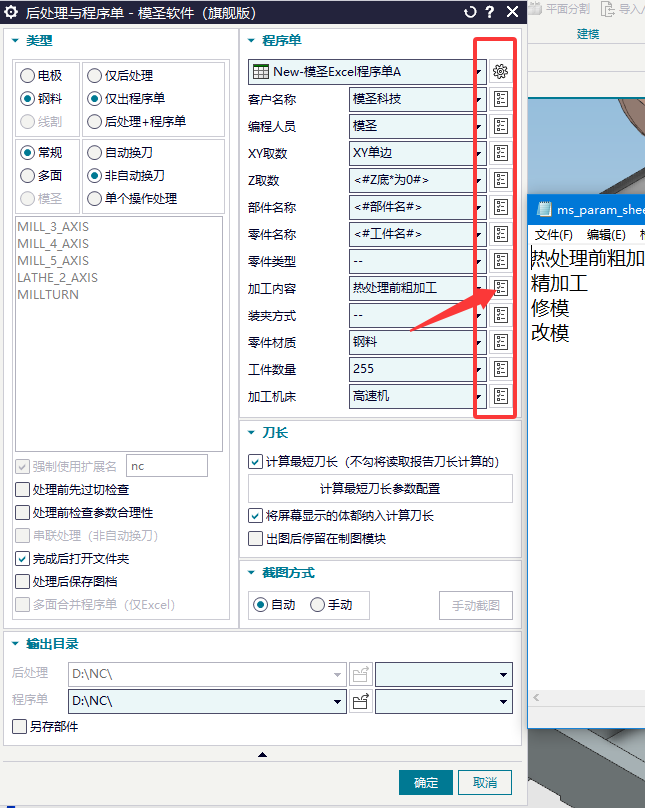
计算最短刀长后刀长变得很短,通常是计算结果认为当前刀路只需要该长度;不想改刀长可取消修改刀长相关选项。
当前自动出图主要自动标注长宽尺寸,其它尺寸可能还需要手动补充。

不同深度的电极如果只出到一个 Z 向深度,建议分开出火花图。
程序单显示不出图档名称时,可以改用部件名字段。
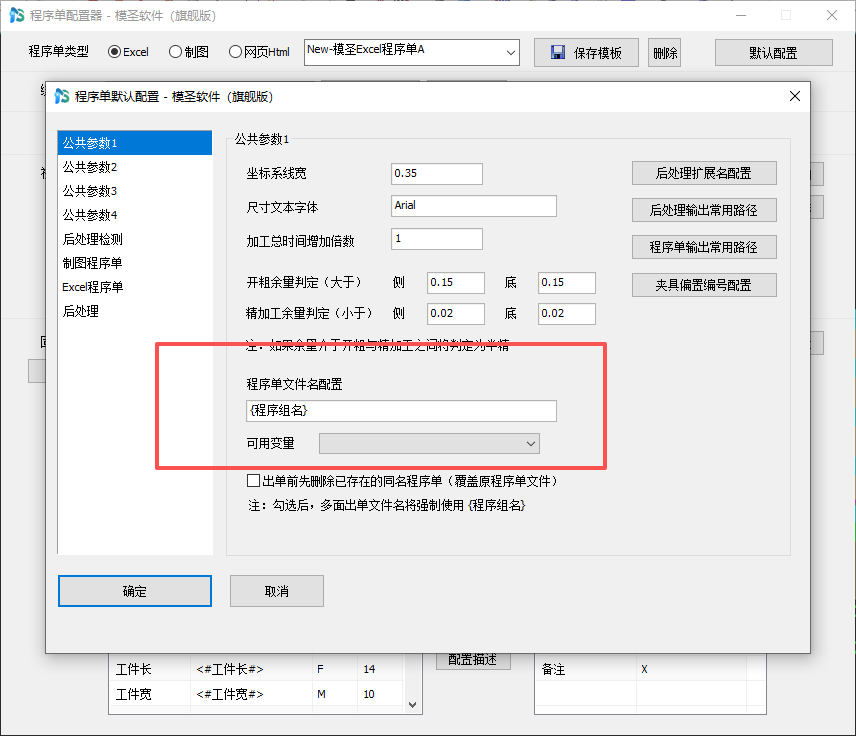
四轴出程序单很慢时,先减少不必要的选项,尤其是多轴、过切检查或复杂后处理相关选项。
CAP 工具箱后处理慢通常与接口有关,用户侧一般很难改。
自动出图更适合快速出视图和导出,复杂标注仍建议结合 UG 或 CAD 完成。
需要给操机提供 XY 极限行程时,可以考虑通过后处理输出或定制后处理实现。
加工顺序暂时没有可用变量,流水号和全局流水号也不能替代实现。
避空刃长会叠加多项余量,设置 1mm 时结果可能不是只多 1mm。
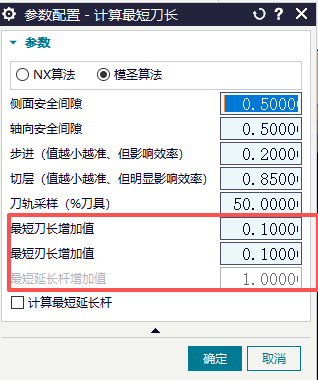
工件名称输出异常时,可以改用部件名作为名称来源。