
四轴程序单加工深度异常时,可先切换 UG 算法并确认用途
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
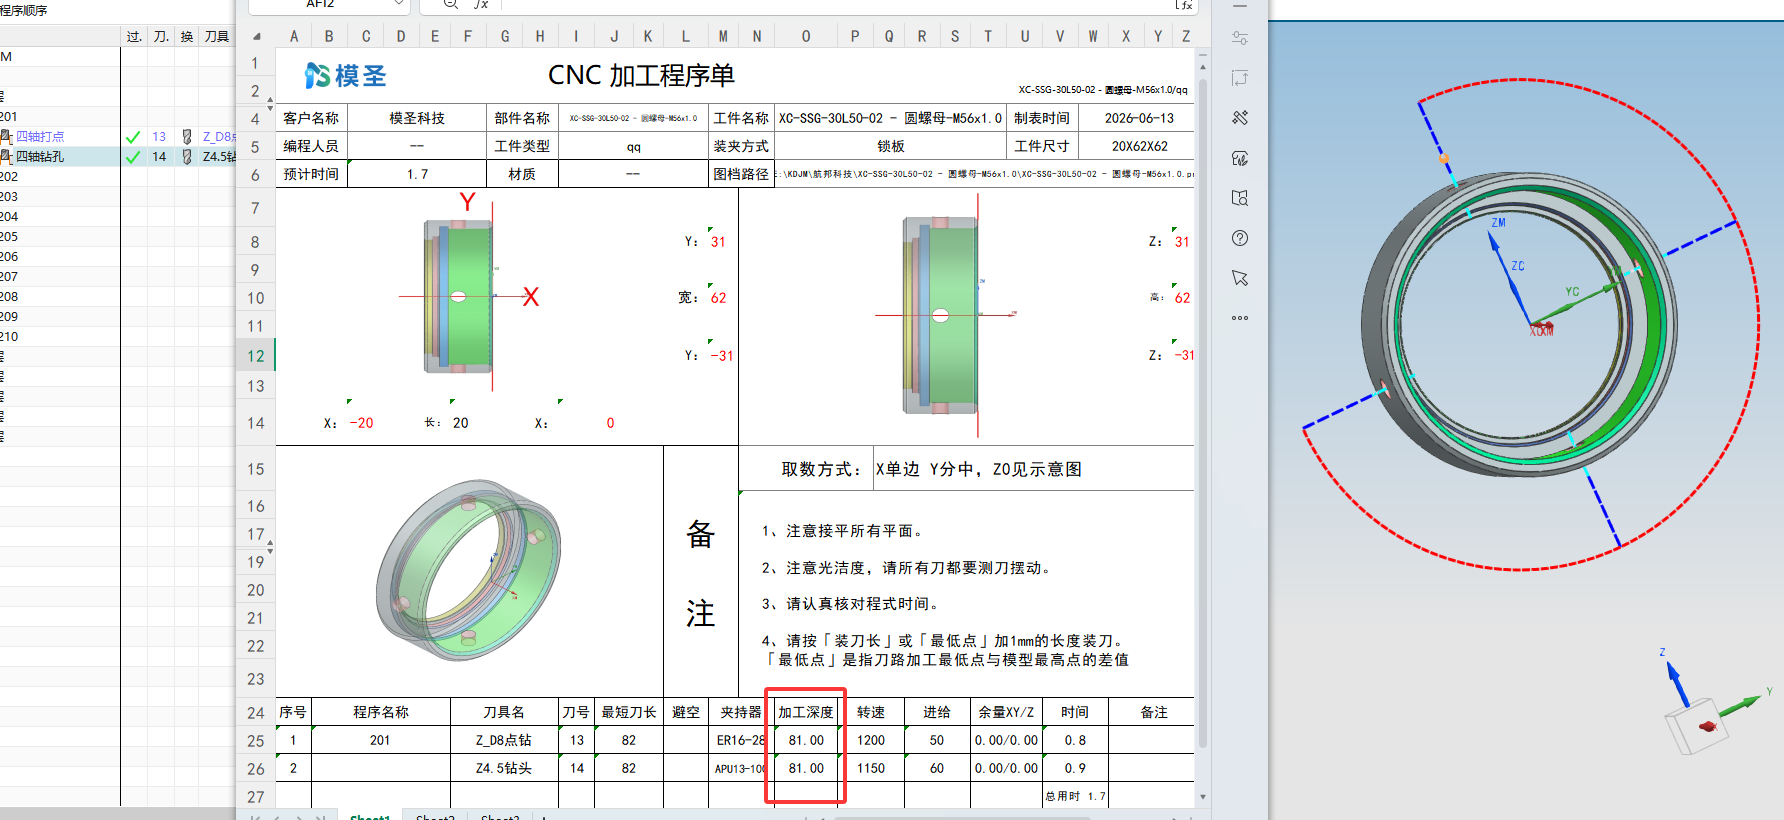
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。
程序单某些视图不显示时,先整理文件图层并排查碎线、孤立点、异常对象。若只是个别视图缺失,多半要从模型显示对象和图层状态开始查。
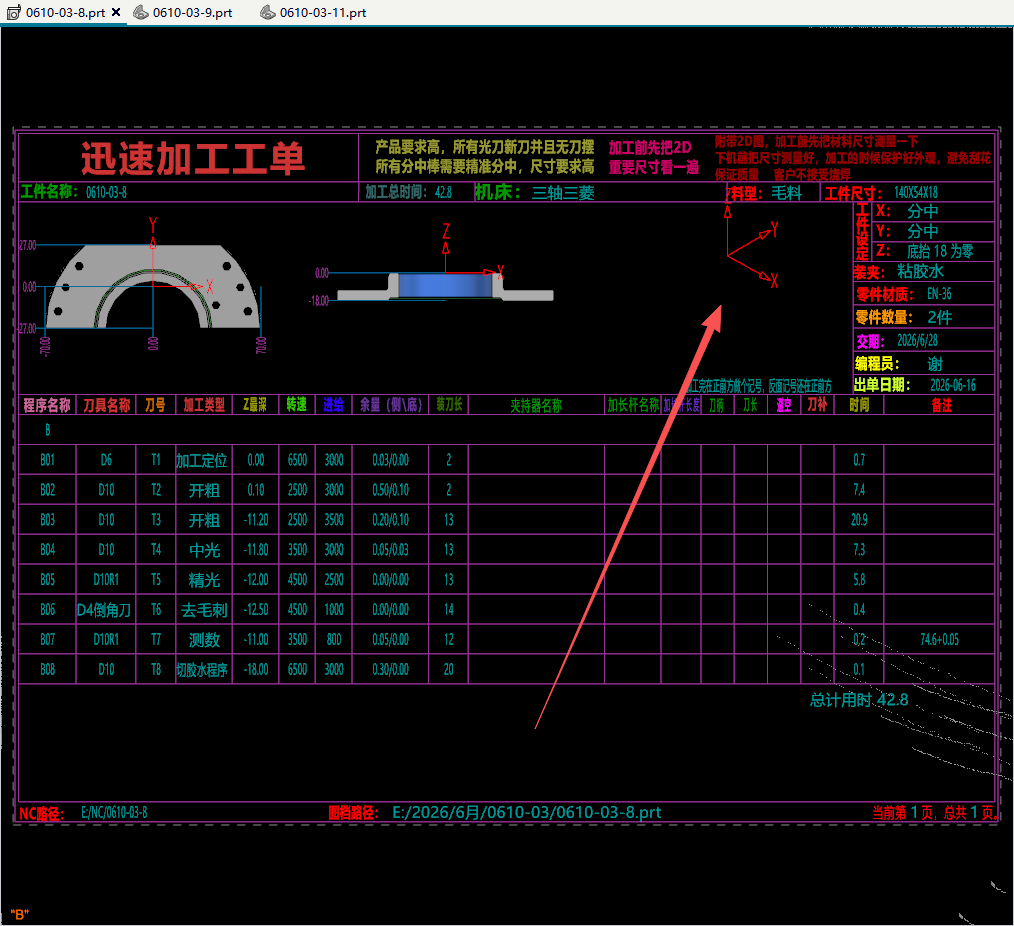
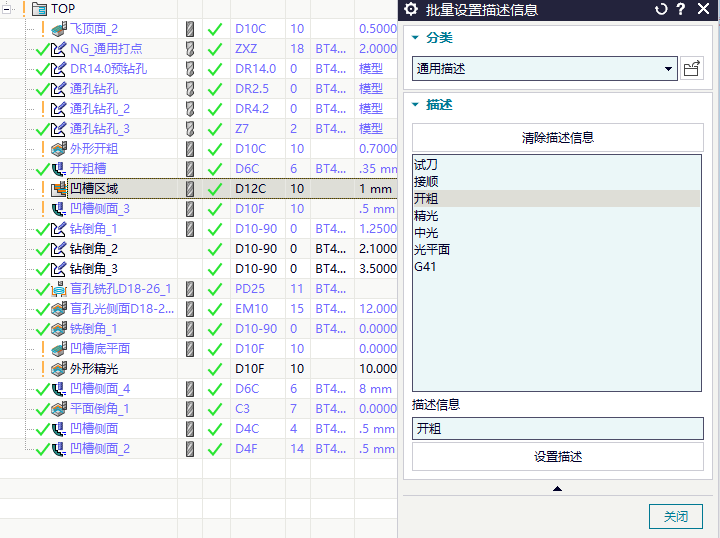
程序单里的加工说明可以通过“描述”配置实现,根据刀具名、程序组名或操作名关键字匹配显示文字。
侧铣头反向攻牙如果需要从 G84 改为 G74,常见思路是让后处理识别方向,或把反转刀具与正常刀具分开管理。若要做成批量开关,应先把方向参数和输出规则梳理清楚。
程序单轴视图来自 NX 静态线框截图,应在 NX 的静态线框显示中隐藏不可见线,而不是只修改 Excel 单元格。
电极清单、物料清单里的固定文字通常来自模板文件,可到模板目录修改后保存。
后处理输出路径可以使用变量组合,例如用零件目录加零件名称生成独立文件夹。
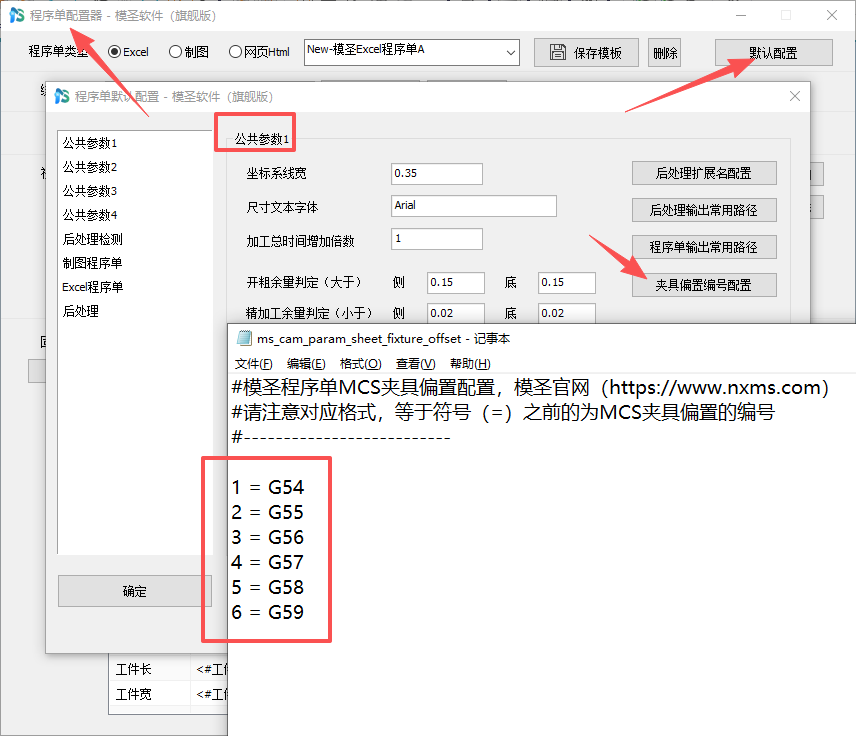
夹具偏置通常用于控制或判断加工坐标偏置,例如 G54、G55、G56,是否生效还要看后处理是否支持。
只生成程序单时不需要选择后处理;只有要输出 NC 程序时才需要选择后处理。
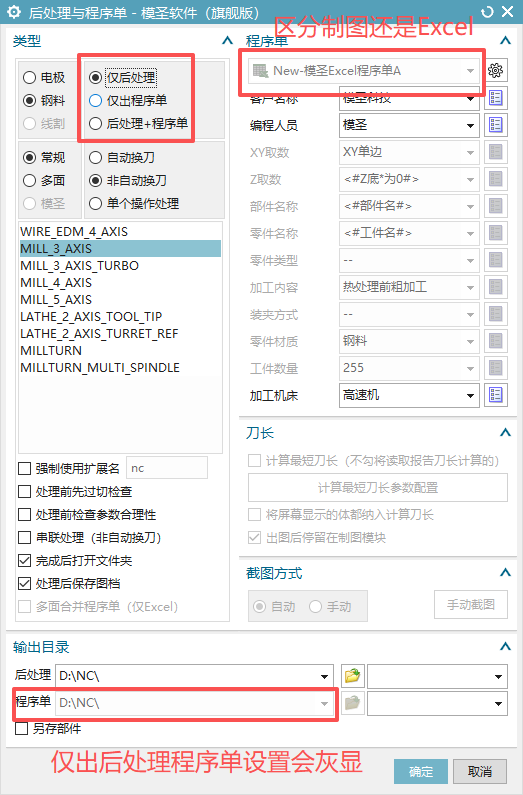
CAP更新后后处理列表消失时,优先检查后处理目录和菜单 DAT 文件,必要时恢复或替换 DAT 配置。

补充程序单模板选择:钢料场景不要误用电极模板。
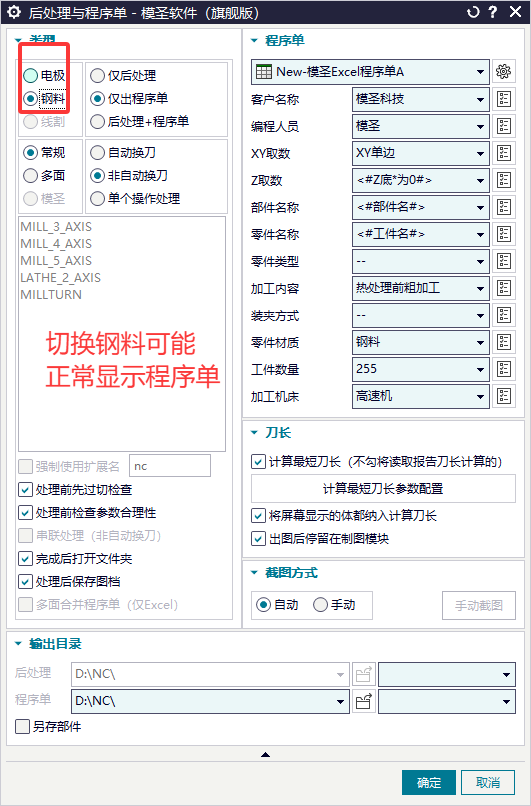
程序单可以根据模板做横版,但Excel格式或特殊样式通常需要自己制作模板。
自动出图特别小时,可能是图档比例或导入数据异常,可尝试重新导入后再出图。

程序单输出后多出空目录,常见原因是输出路径配置不对。

G76镗孔退刀方向和主轴定位角度通常与机床系统、后处理和机床参数有关,不能只在刀路里盲目修改。