拿到一套配置后怎样改成自己的刀具库?
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
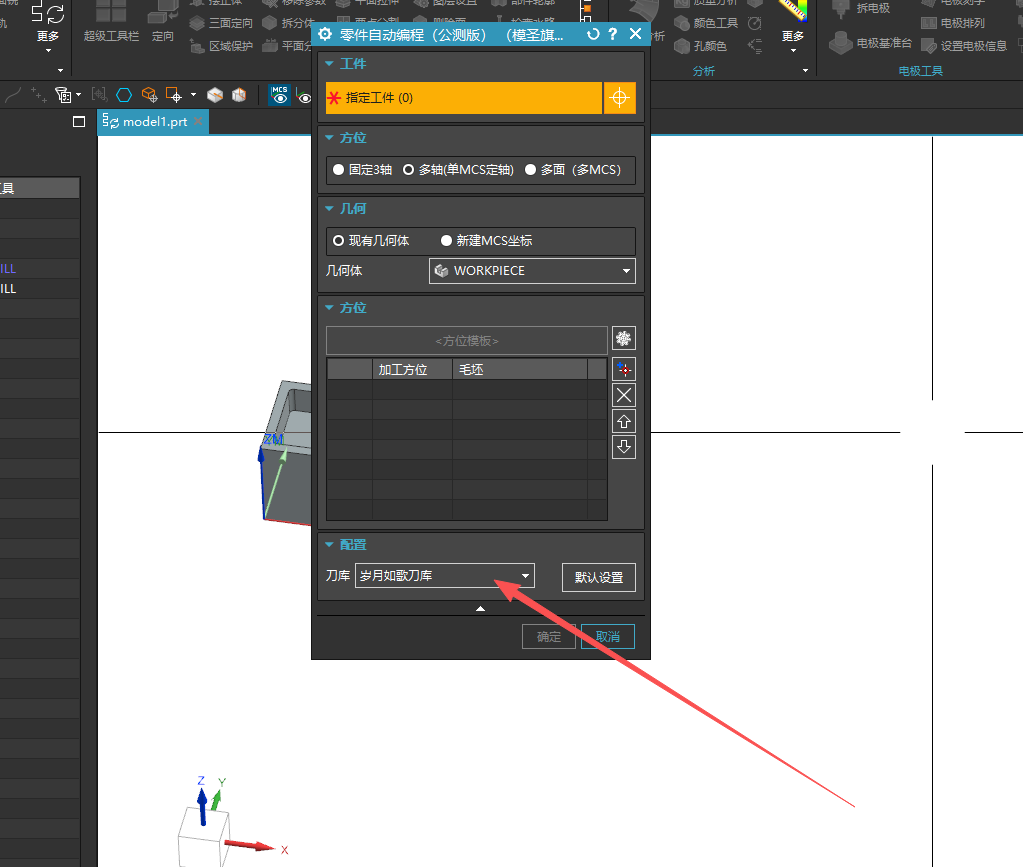
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
默认跟随刀具时,相同刀具通常共用同一刀号。如果希望一个操作一个刀号,即便刀具相同也不同号,可在加工助手设置里把规则从跟随刀具改为读取操作。

配置加工助手、工艺路线或切削参数时,关键字如果过长、相似或重复,容易导致匹配到错误规则。建议用短、唯一、能明确区分用途的关键字。

使用自动选刀时,不建议把所有刀具都放开给系统自由选择。应按材料、工艺、机床和夹持条件限定可用刀具范围,再让配置自动匹配。
当前刀号重复检测功能如果界面标明“仅针对刀具”,就只检查刀具层面的刀号,不检查操作刀号。需要操作刀号检查时,应另用后处理或专门规则核对。

钻头 Q 值可理解为钻孔下刀深度或分段深度相关参数。创建钻头时界面里没有直接 Q 字段时,可检查下刀深度字段。
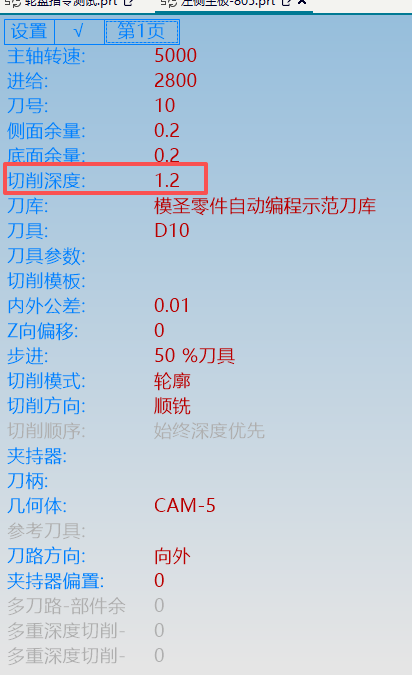
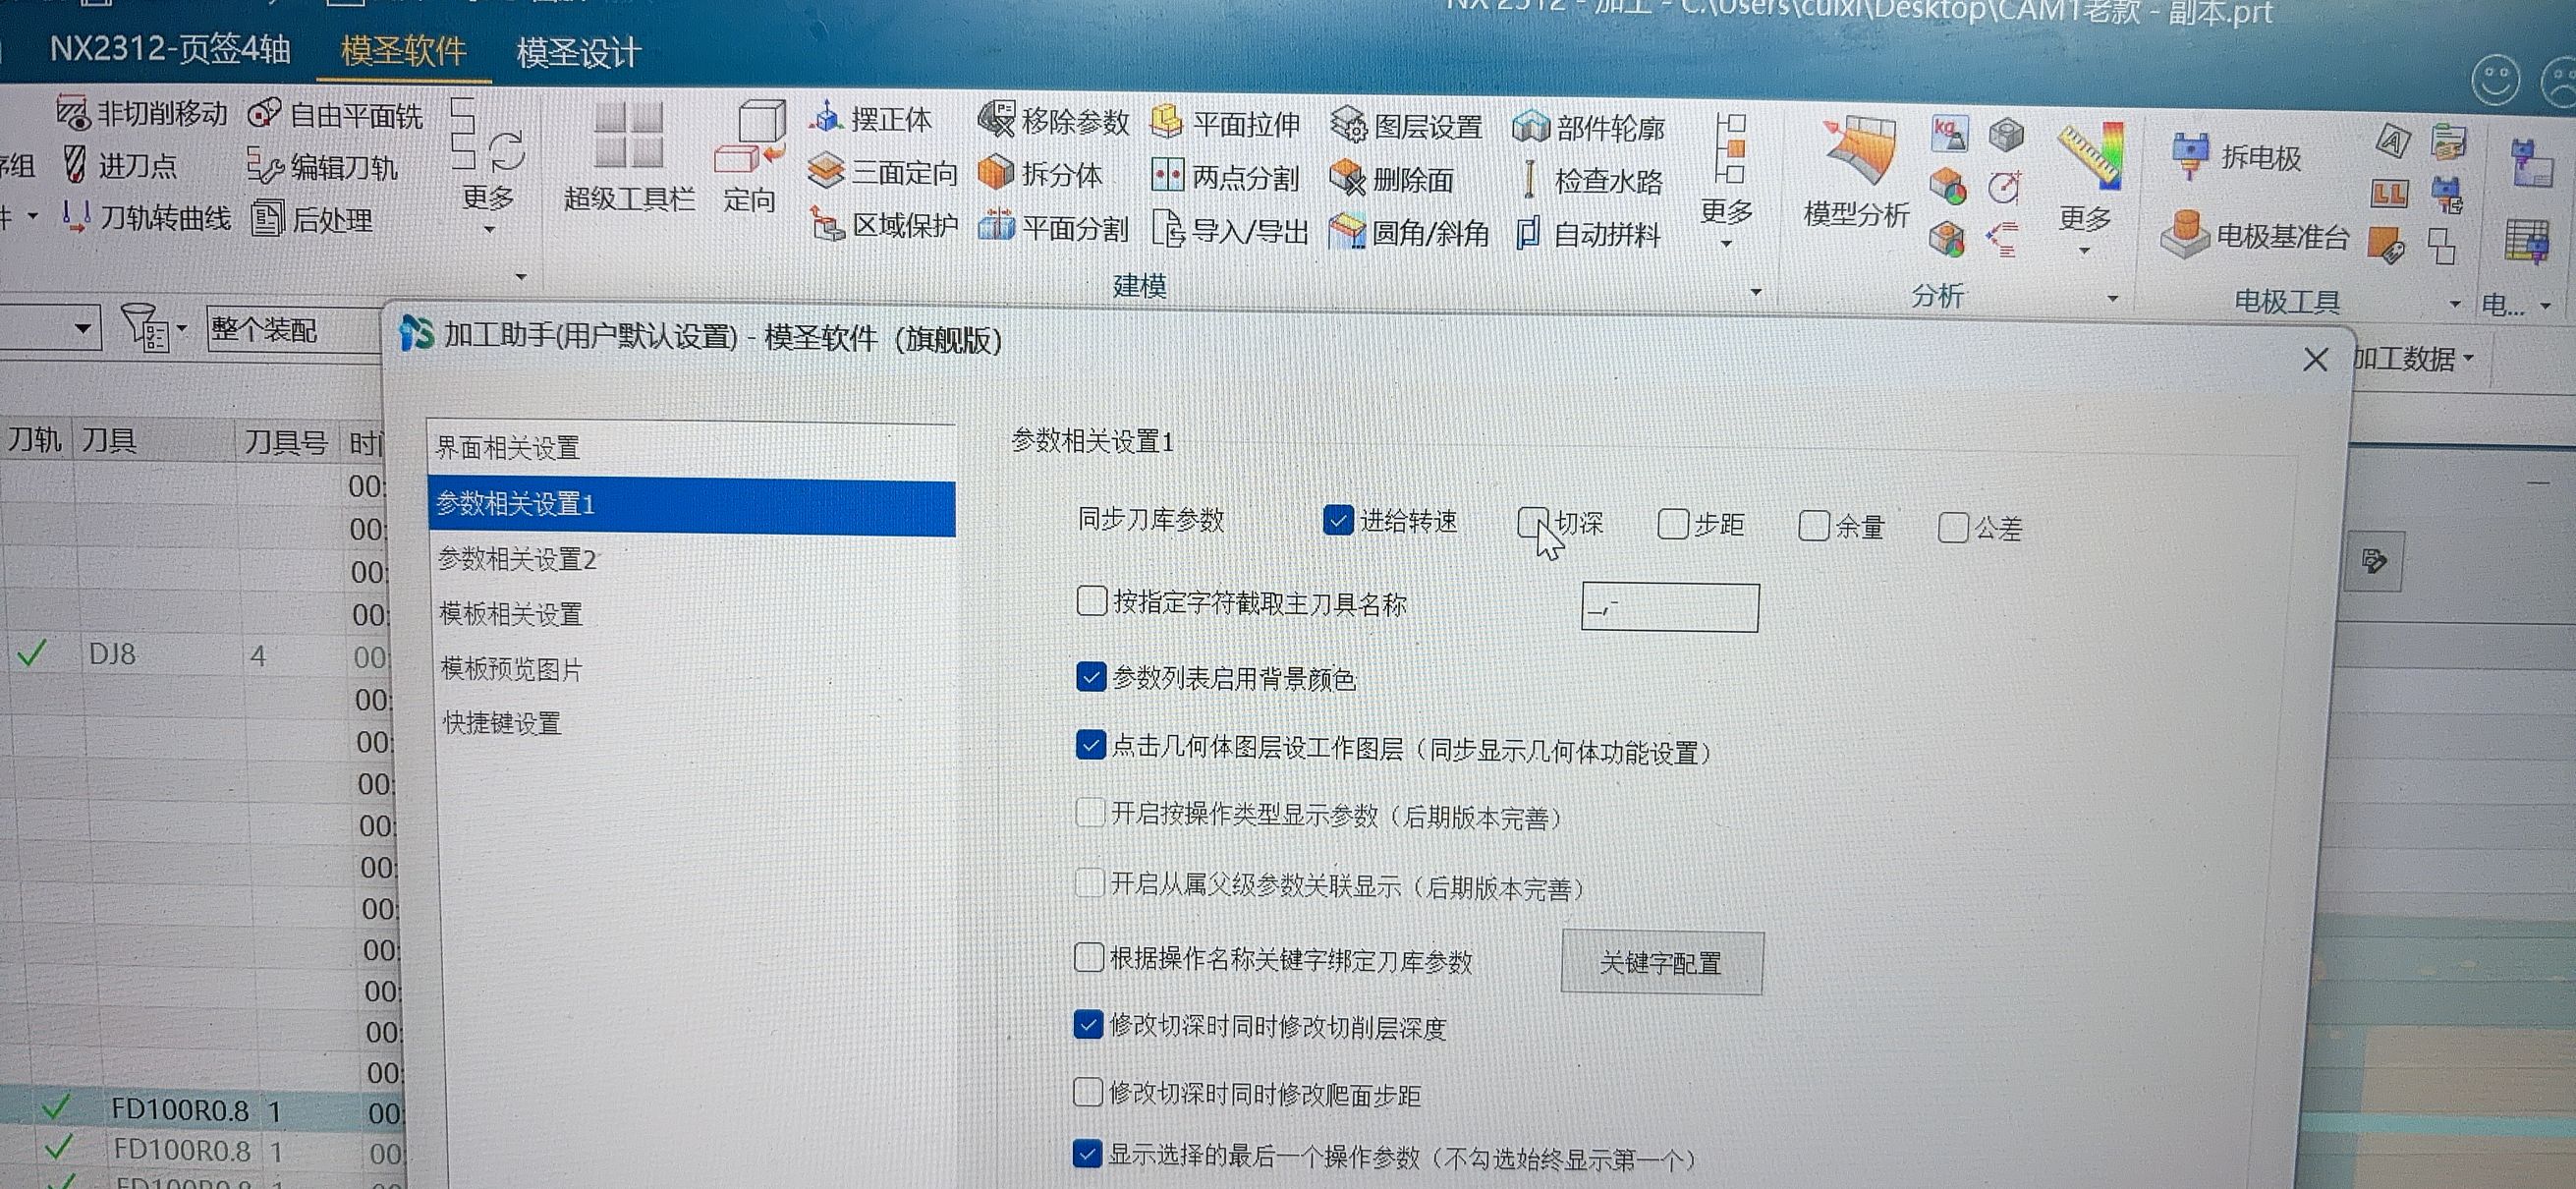
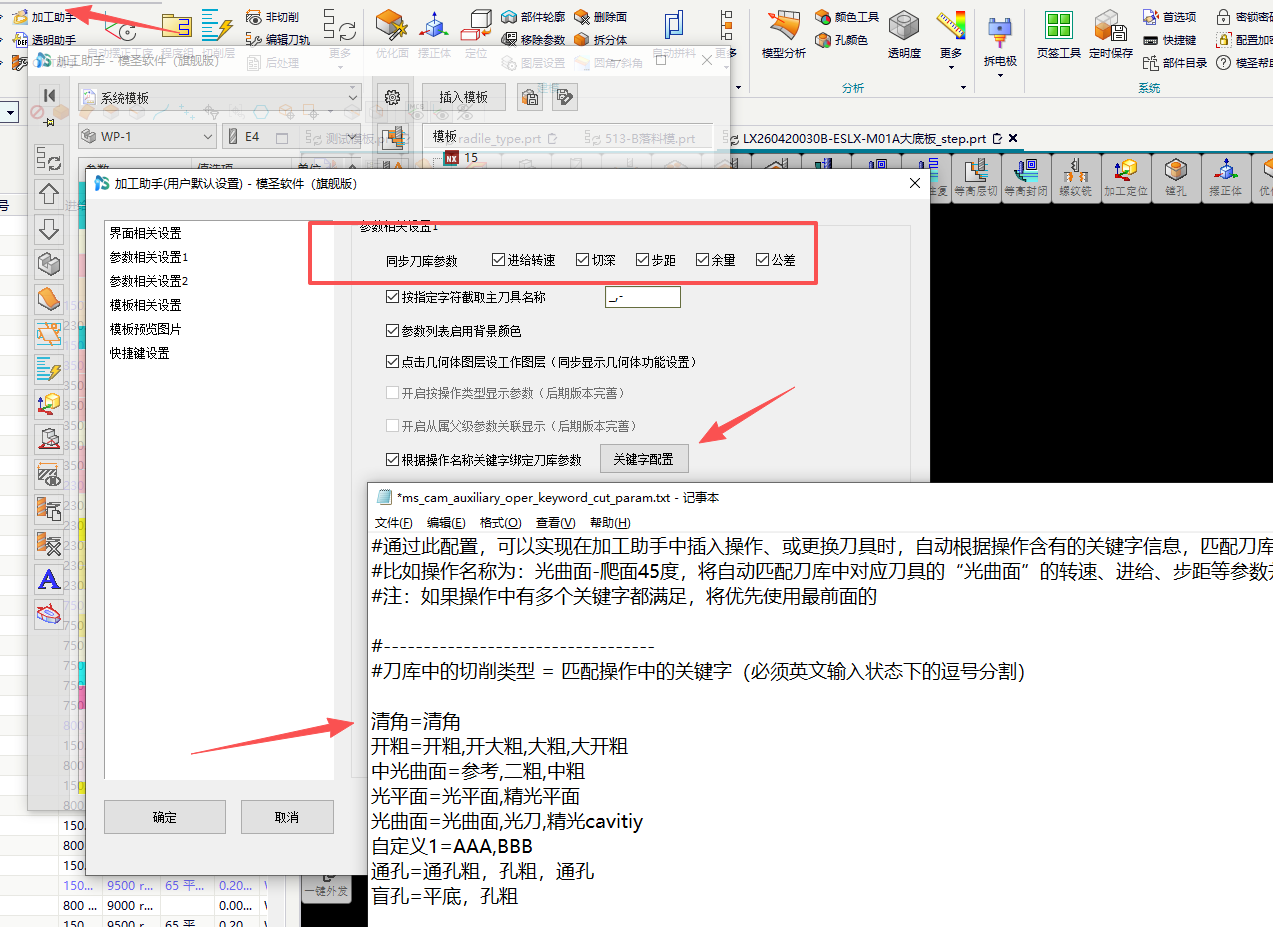
加工助手同步刀具参数时,转速、进给、下刀深度、步距等字段是分开控制的。某些参数没有同步时,先检查对应字段是否单独勾选。
刀库和模板的刀号、刀具参数需要通过同步刀具相关入口统一维护。若列表为空,先确认当前刀库是否有刀具,以及是否选中了正确的刀库文件。

加工助手刀库列表为空时,除了选择正确刀库,还要确认刀库文件内是否已有刀具。预览或下拉没有刀,常见原因是当前刀库本身未维护刀具。

刀具切削参数能同步转速和进给,但下刀深度、步距不能同步时,优先检查加工助手同步勾选项;这些字段通常需要分别开启。
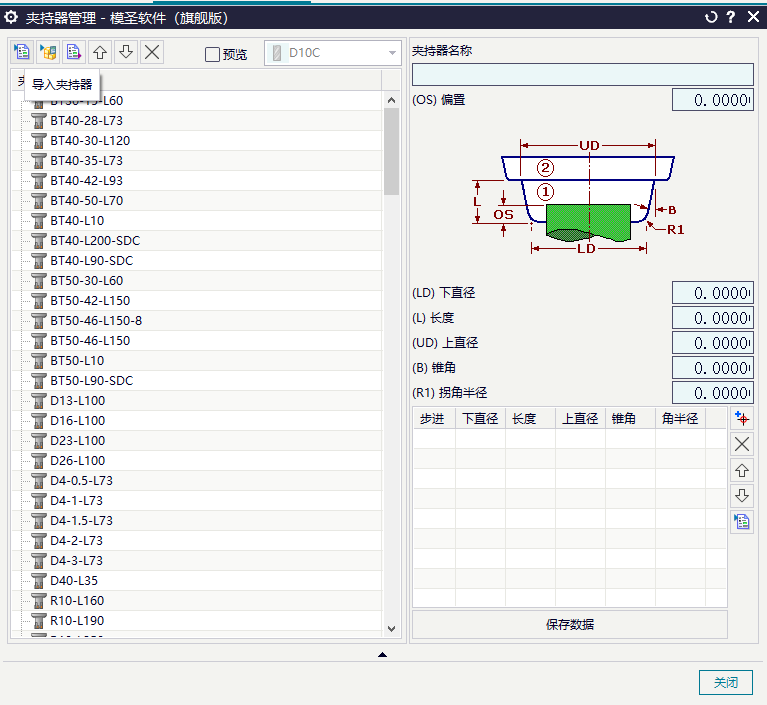
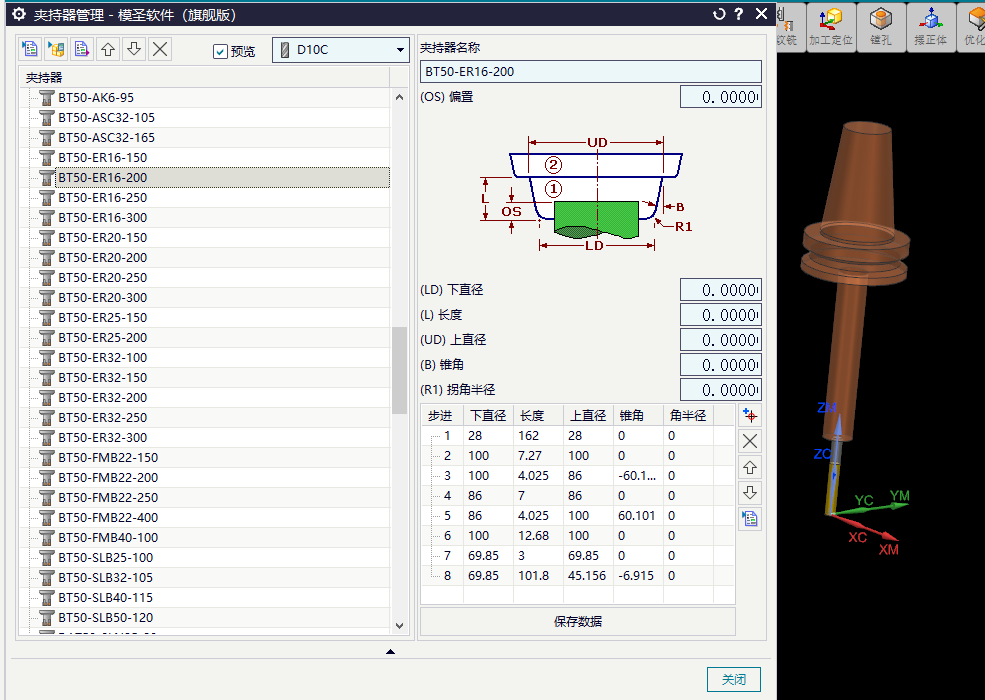
装刀长、最短刀长和刀柄避让要依赖刀柄或夹持器数据。若从外部导入的刀柄识别不完整,可在模圣刀库里按实际尺寸自建夹持器或刀柄。
多轴去毛刺、倒角或球刀类加工中,如果刀库里的刀具类型建错,例如球刀被建成平底刀、圆鼻刀或其它不匹配类型,可能导致换刀失败、刀路不生成或软件卡住。

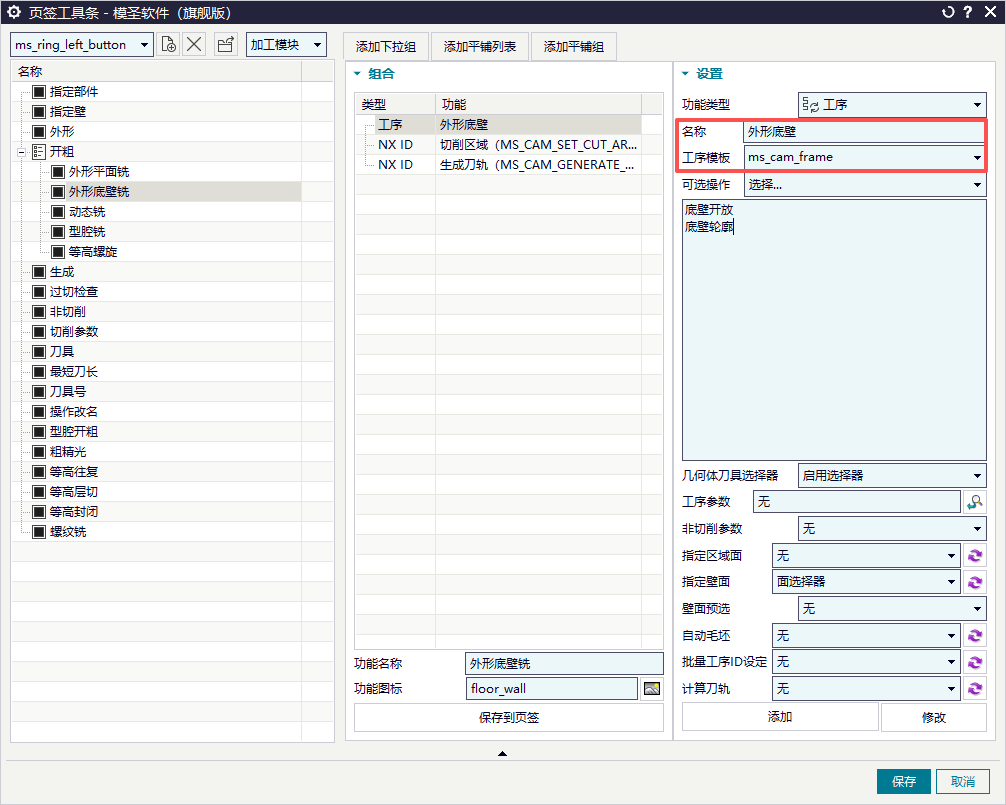
页签刀具想和刀库保持一致时,不能只改刀具名称。要确认页签是否指定刀具、模板是否固定旧刀具、刀库参数是否完整,以及同步刀库参数的规则是否启用。
球刀使用刀具规格参数生成名称时,如果没有得到期望的 R 角显示,不要只依赖自动规格文本。可按直径、R 值和自己的刀库命名规则处理,自动选刀场景下更建议调用已维护好的刀库。

夹持器或刀柄库导入时没反应,可能是文件格式不匹配。某些导入功能最初用于兼容特定格式,不一定能直接导入一个包含多个对象的 UG 文件;必要时手工建立更稳。