
铣牙刀创建直径应填刀刃直径,不是刀杆直径
创建铣牙刀时,直径应按实际参与切削的刀刃直径填写。刀杆或刀柄直径不能代替刀刃直径,否则刀路和螺纹加工会失真。

创建铣牙刀时,直径应按实际参与切削的刀刃直径填写。刀杆或刀柄直径不能代替刀刃直径,否则刀路和螺纹加工会失真。
同样刀具在铝件和铁件上参数不同,可以把刀具名称做成一致,再按材料建立多个模圣刀库或参数库。使用时通过下拉选择材料库,比混在一个库里更清楚。

刀库中设置了刀号,但外层列表仍显示旧刀号,通常要区分刀具刀号和操作刀号。可在加工助手的刀具号功能里开启继承或同步,并检查模板策略里的输出刀号是否覆盖了刀库刀号。

最短刀长需要刀具夹持器或刀柄参与计算,不能只看程序单里的最深深度。
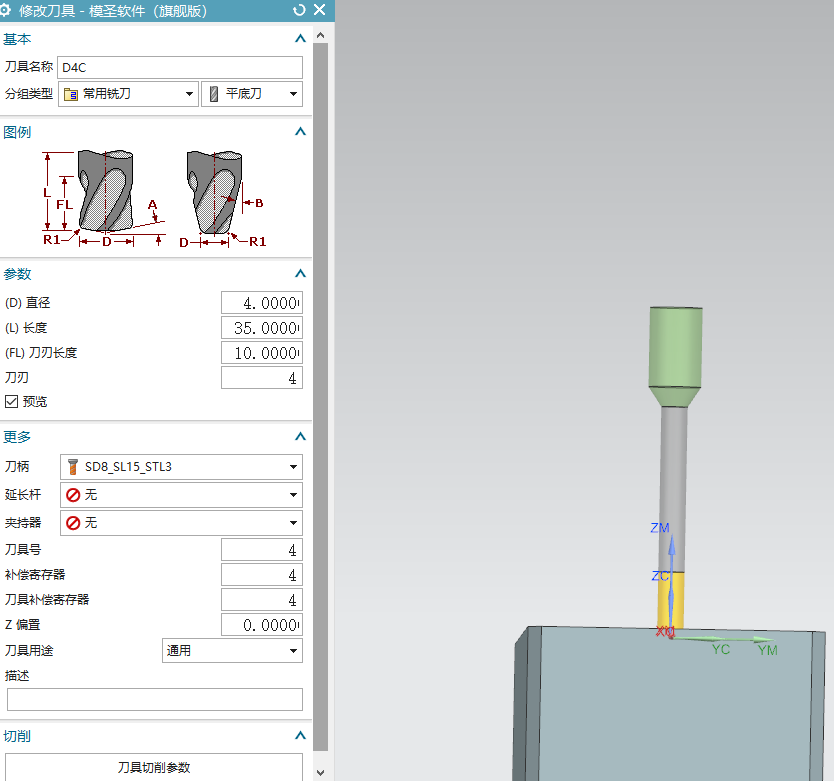
刀库批量排刀号前要先判断是否需要固定刀号;固定刀号单独维护,其余可用表格批量整理。
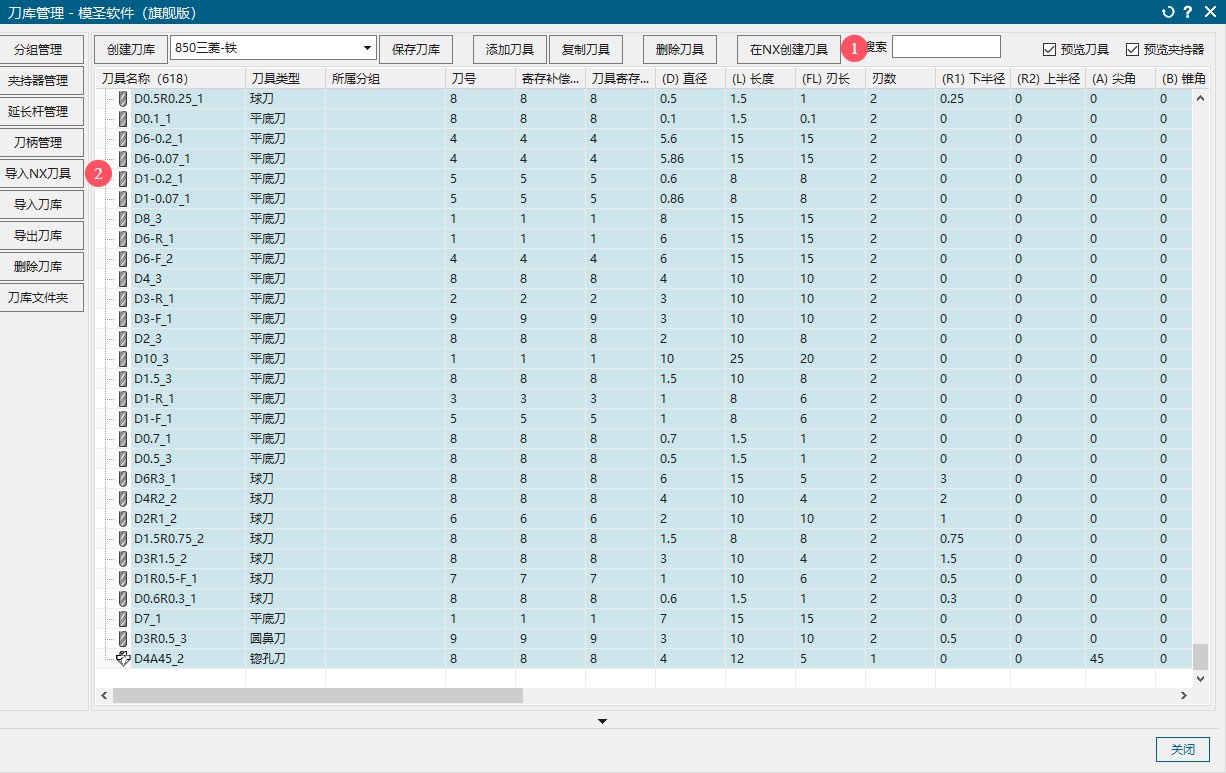
刀库中修改刀号后,当前程序仍使用旧刀号,常见原因是当前部件里已经存在同名或同规格刀具,系统优先调用已有刀具。可先删除当前部件里的旧刀具,再从刀库重新调用。
刀补号想跟刀号一致时,先在刀库维护刀号和补偿相关参数,再同步到当前操作。

工序参数库或刀具列表想按固定顺序显示时,可在名称前加 A、B、C、D 等前缀,让列表按字母排序。这样比频繁手动拖动顺序更稳定。

自动编程模板来自不同环境时,刀具命名、粗精用途和切削参数可能不一致。可把自己的刀库导入并同步刀具名;如果粗加工、精加工参数不同,可建立多个刀库分别管理。

提示当前部件发现同名刀具时,可切换到刀具视图删除重复刀具后再继续。

在孔参数里修改钻头转速进给,一般不会反写回刀库;需要维护刀库参数时,应在刀库或对应助手入口中修改。
攻牙时建议使用每转进给或 G95,让进给直接跟螺距匹配;后处理也需要支持对应输出方式。
模圣刀库可以在模圣相关功能中调用,但转速、进给、材料、加工方式等参数不会自动同步到 NX 原生模板;需要分别维护对应模板或在模圣流程中设置好参数。
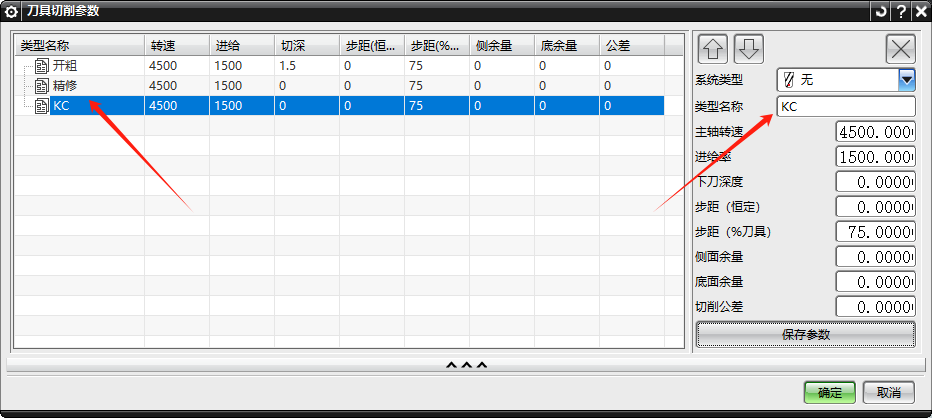
刀具切削参数的类型名称可以自定义,例如用 KC 表示开粗、JG 表示精光;需要在切削参数配置中自行维护名称和参数。
模圣刀库、策略模板不宜盲目建太多;应通过规范策略命名、少量通用模板、刀库参数类型和加工助手微调来降低维护成本。