
镗孔参数为什么不能直接照搬参数表?
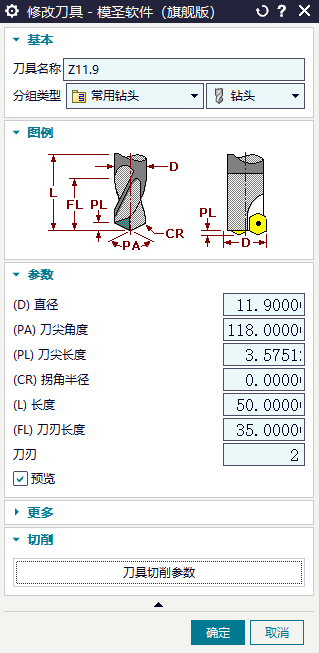
镗孔转速进给要结合机床刚性、镗刀类型、刀尖 R、材料、孔径、深度和批量稳定性。参数表只能作为起点,批量件应先试一件再调。
镗孔转速进给要结合机床刚性、镗刀类型、刀尖 R、材料、孔径、深度和批量稳定性。参数表只能作为起点,批量件应先试一件再调。
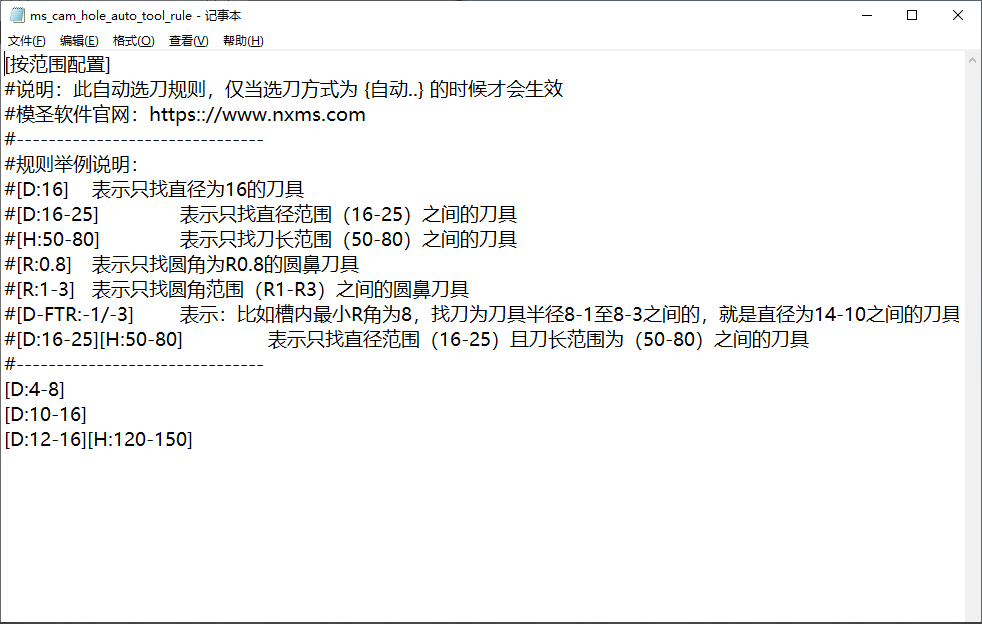
自动编程或选刀时,刀库里明明有刀却不自动选择,通常要检查刀具类型、所属分组、直径范围、关键字、加工类型和当前工序是否启用选刀。
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
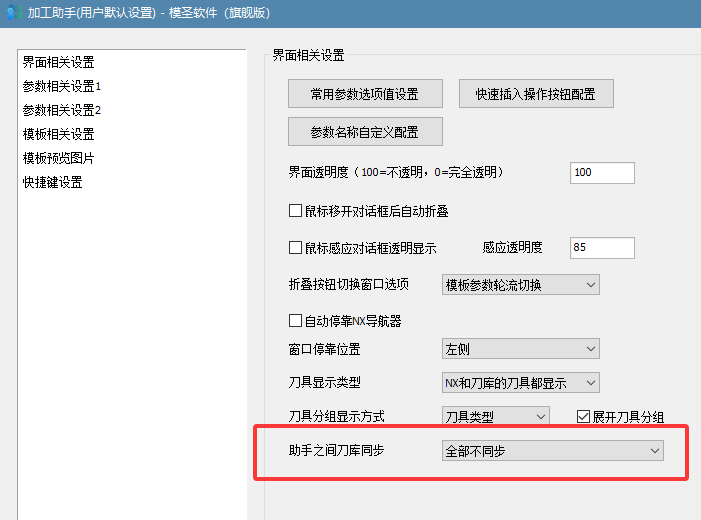
误删夹持器后,可先导出当前配置,再用新安装包导入配置并补回夹持器。
可以先导出 UG 刀库参数表,再导出模圣刀库表,用表格公式把 UG 刀库参数映射到模圣刀库,最后重新导入模圣刀库。
模圣刀具库中的转速、进给等参数主要供模圣模板和加工助手调用;如果不使用模圣编程,而希望在 UG 自带选刀时自动带出参数,需要单独维护 UG 自带刀具库。

.ms 文件通常不是给用户直接打开编辑的普通文档。如果目的是维护刀库,应在模圣刀库功能或加工助手中添加刀具名称,再同步刀具参数,而不是直接打开 .ms 文件。
刀库里的刀具显示顺序不一定按分组或表格顺序固定排列,常见逻辑是按使用频率排序。刀库维护好后,常用刀会更容易排到前面;临时查找时也可以直接输入关键字或规格。

自动编程配置希望操作继承刀库中的刀号时,关键是模板、配置和刀库里的刀具要对应。可使用刀具号功能同步刀库;如果模板刀号全是 0,需要先把刀库和模板刀号调整好。

需要添加自定义夹持器时,可在刀库--夹持器管理进入新增界面。新增后再回到刀具参数中调用对应夹持器。

模圣刀库中的切削参数可以导出到 Excel 表格批量修改。如果导出表里看不到主轴转速、进给等列,先随便创建一条刀具参数后再导出,相关参数列就会出现。
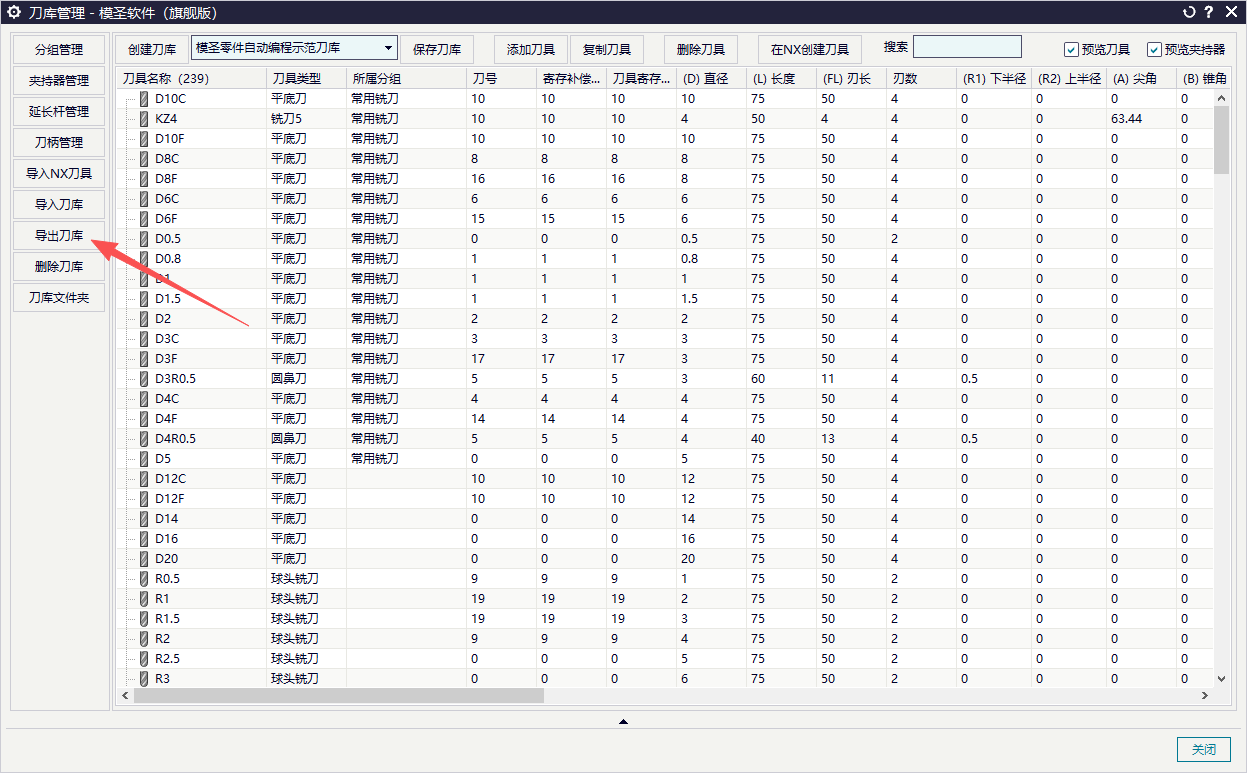
自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
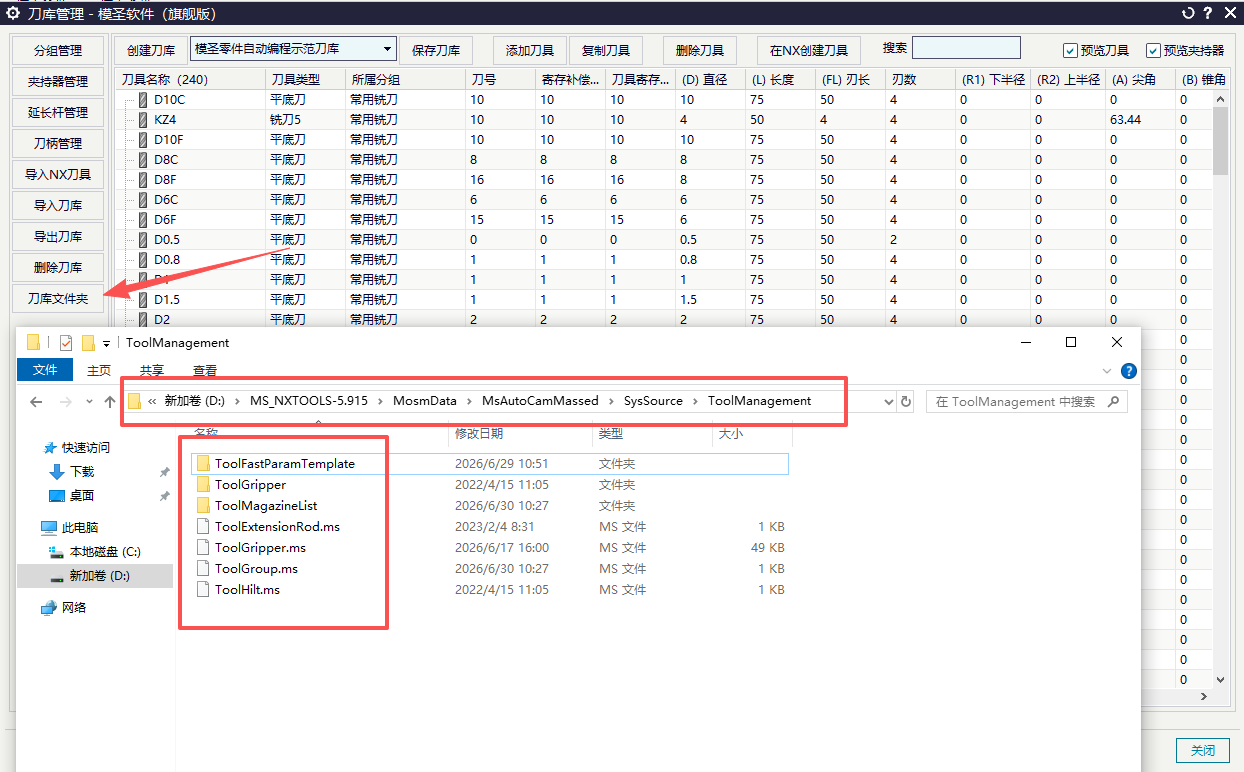
只复制刀库文件可能遗漏刀柄和夹持器数据。备份刀库时,应同时检查刀库管理相关文件夹,把刀具、刀柄、夹持器和对应配置一起备份。
自动编程能读取转速进给,却没有读取下刀深度和步距百分比时,先确认加工助手参数同步已勾选,再检查刀具用途名称与刀具切削参数名称是否对应。操作名关键字是否匹配。

内 R 刀如果无法按普通刀具方式放入模圣刀库,当前更稳的做法是把对应工艺做成专用模板,通过模板调用来固定刀具和参数。