刀库按材料或设备区分时,策略要不要也做很多套?
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
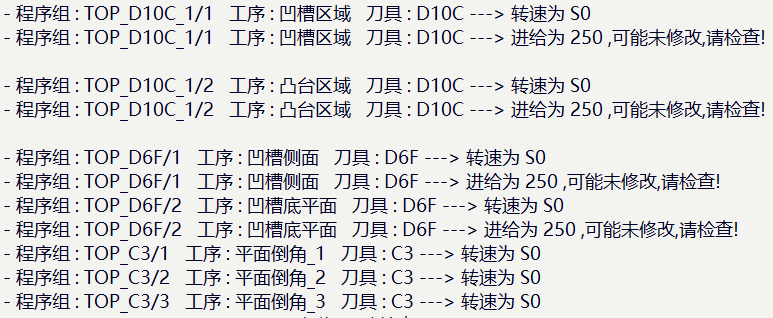
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
最短刀长默认可按不同程序组显示不同刀长。若同一把刀在不同程序组里需要分别计算或互不影响,可以在报告最短刀长时勾选复制刀具等选项,让相关长度或刀具结果按操作变化。

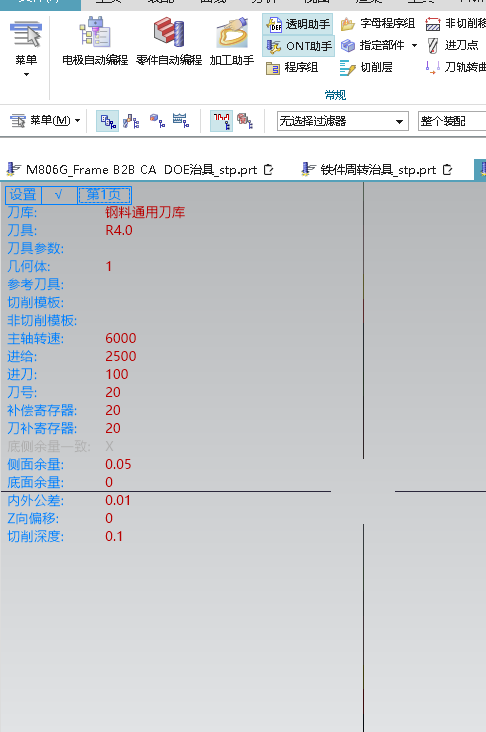
模板中的刀号不一定会直接作为最终刀号继承。若刀号从刀库继承,应在刀库里把对应刀具的刀号设置好;即使模板刀号为 0,也可以通过刀库刀号带出正确结果。
夹持器库不全时,可以按需要自己添加夹持器;用不到的夹持器也可以删除或保留。实际使用中只要常用夹持器维护准确即可,不必追求库里一开始就特别完整。

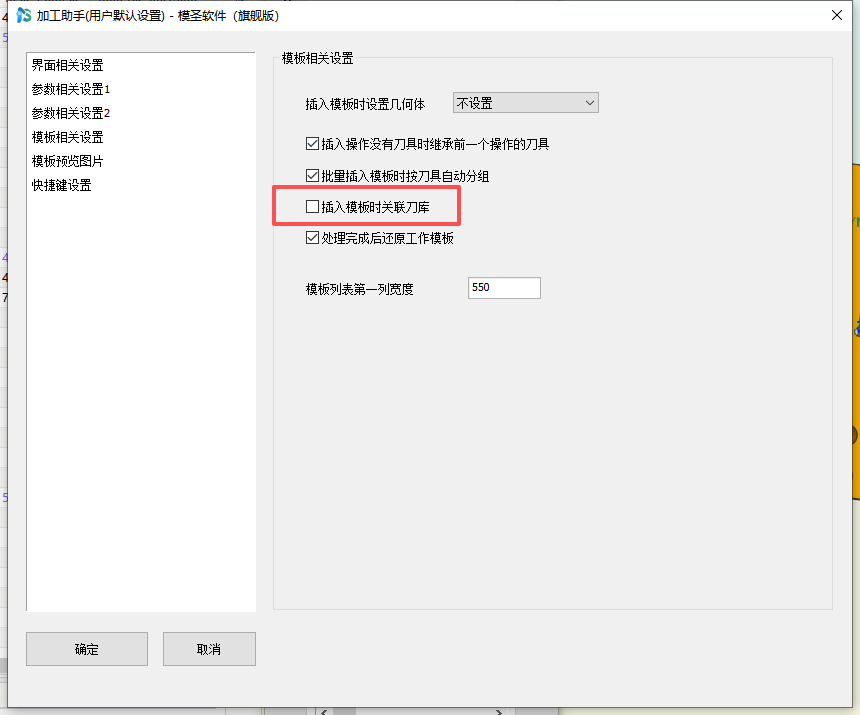
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
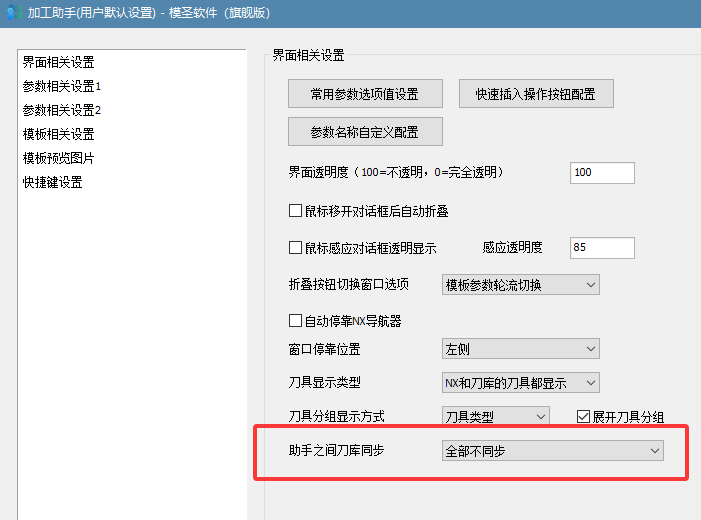
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
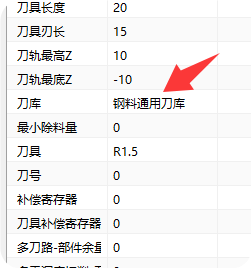
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
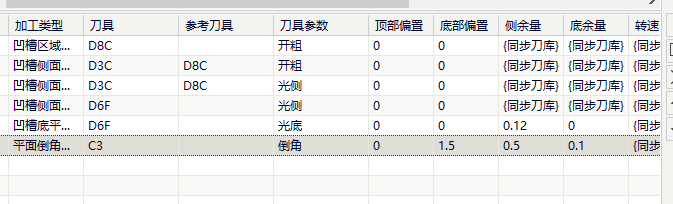
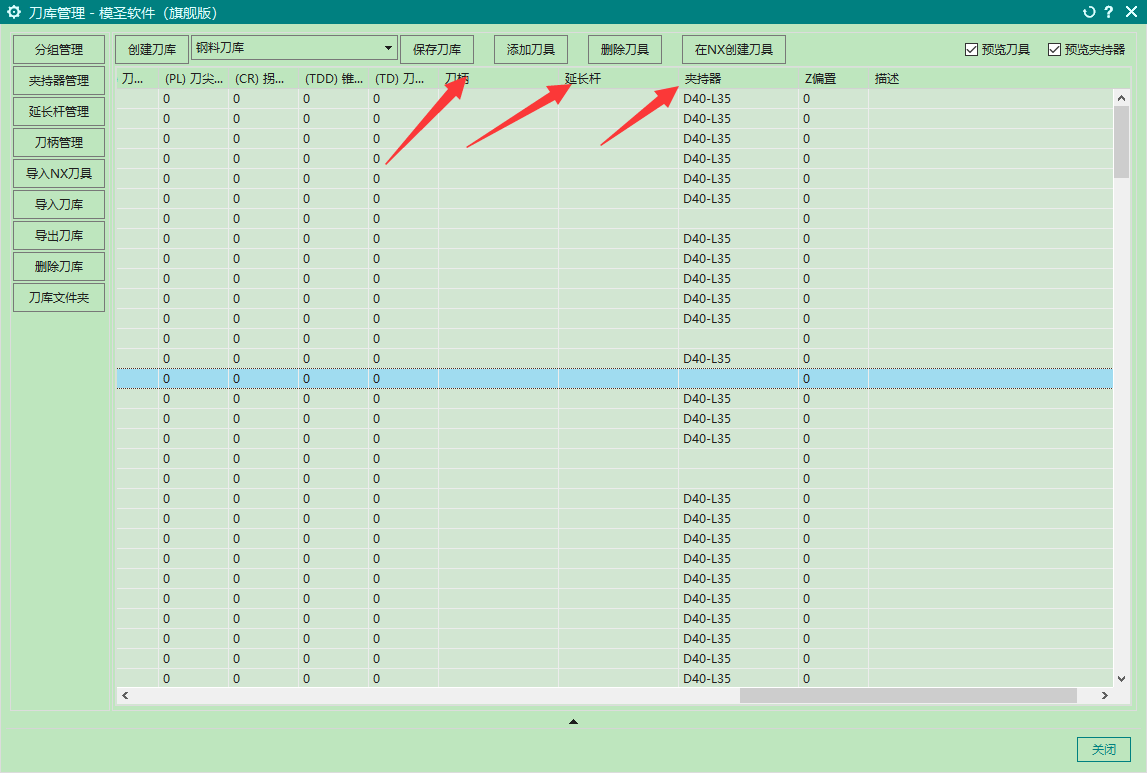
导入刀具时夹持器和刀柄丢失,需要在刀库中补充刀柄、延长杆、夹持器名称。
在“刀具号”功能中选择“刀库刀号”,让当前工序刀号按刀具库中的刀号带出。需要保留独立刀号时,再改回“不同刀号”或“相同刀号”。
换刀后希望转速和进给自动变化,应使用加工数据库,让刀具或加工条件带出对应转速进给。
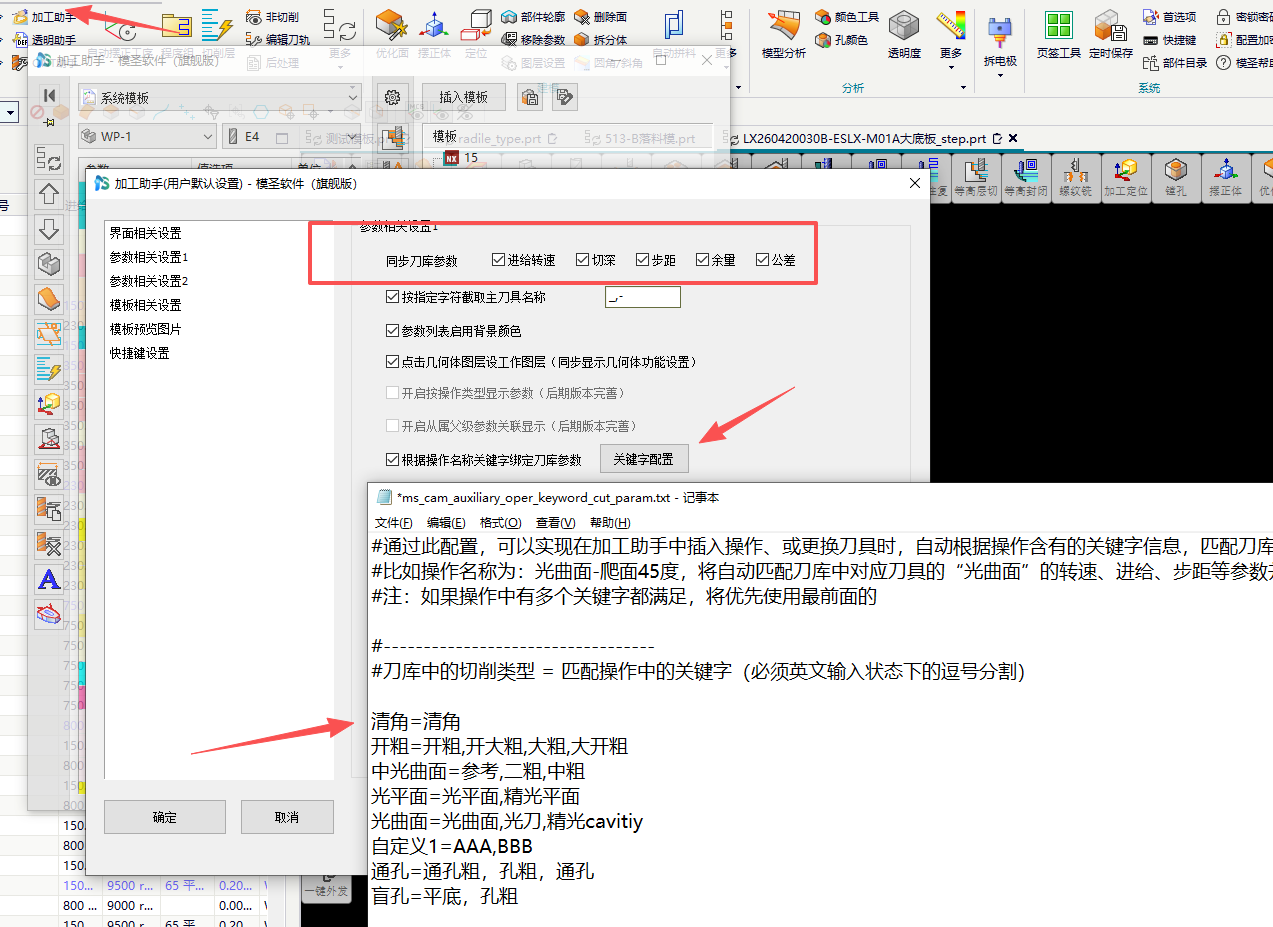
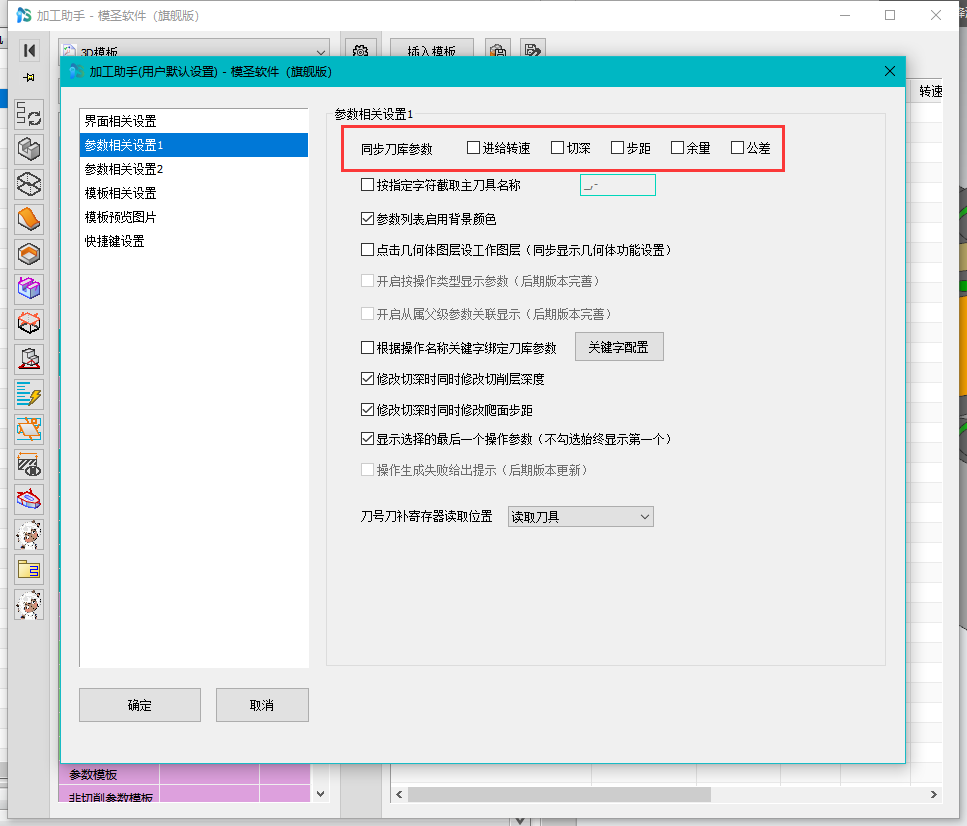
加工助手刀库参数只同步转速和进给,不同步余量、切深、步距等参数时,要检查用户默认设置里的“参数相关设置”,把需要同步的项目勾选上。
POM板件变形很常见,可通过留余量、多次翻面、飞面释放应力、悬挂静置和胶粘装夹来减少变形。
步距百分比按刀具直径比例计算,步距毫米是固定距离。选择哪一种,取决于模板习惯和希望参数随刀具直径联动还是保持固定值。
不同工厂刀号排序习惯不同,可用文件或模板方式自行排序刀号,使用时调用对应模板。
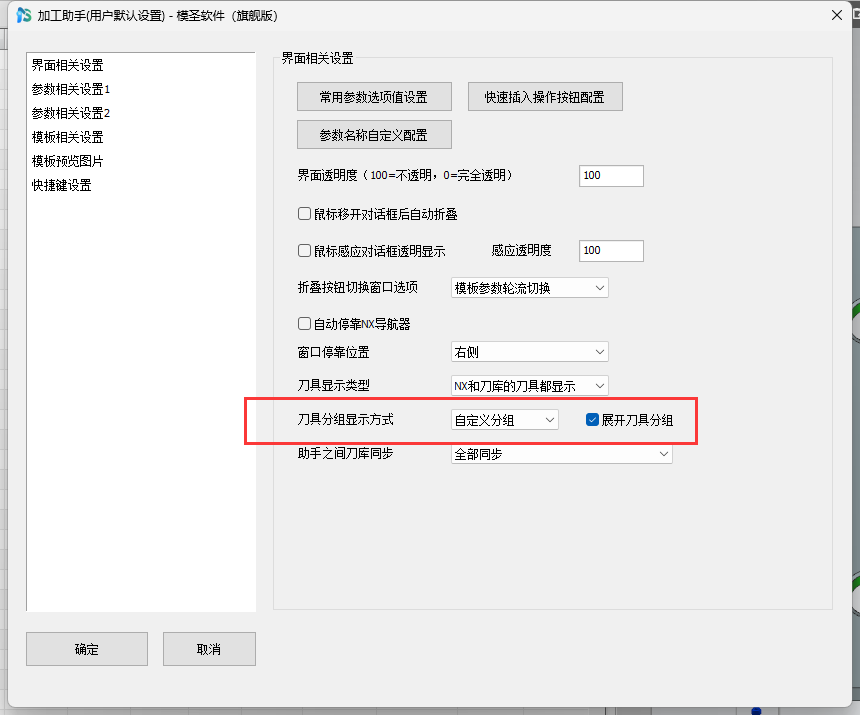
刀库分组建好后,加工助手或 NC 助理里找不到时,先切换刀具分组显示方式为自定义分组,并确认助手读取的刀库与实际编辑的刀库一致。