
机床有中心出水但刀具没有中心出水时可以用什么夹头?
机床具备中心出水,但刀具本身没有中心出水时,可使用带孔夹头或出水夹头,把冷却液通过夹头引到加工区域。
机床具备中心出水,但刀具本身没有中心出水时,可使用带孔夹头或出水夹头,把冷却液通过夹头引到加工区域。
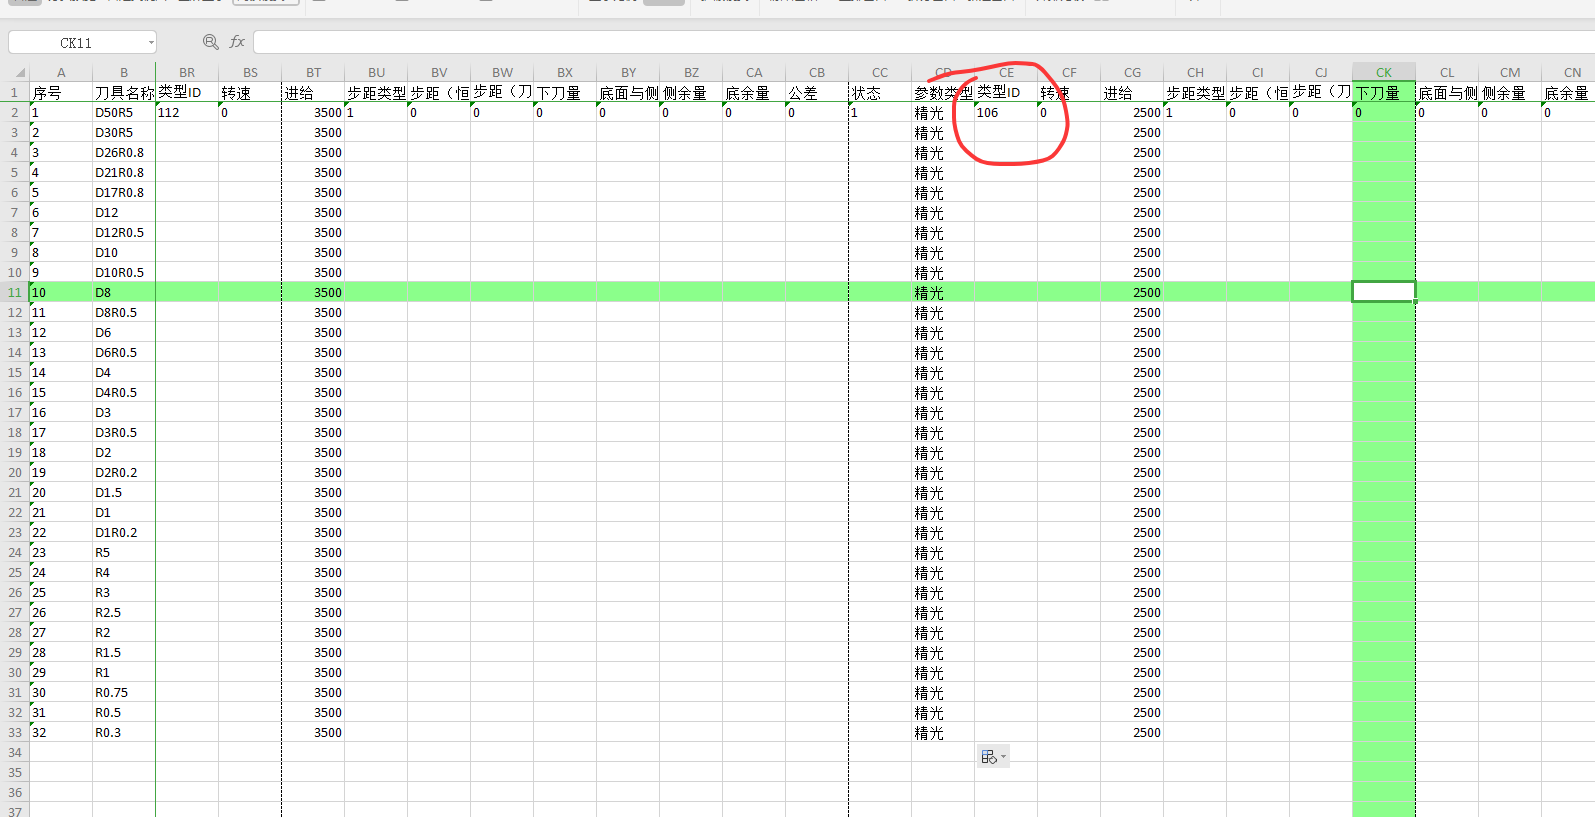
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
需要自动整理或批量设置刀具号时,可在“模圣软件 > 加工工具 > 刀具号”中打开刀具号功能。该功能可按不同刀号、相同刀号或刀库刀号等方式处理,并可设置初始刀号、过滤已有刀号刀具等选项。

自动编程生成钻头还是铣刀,主要看当前孔加工配置和刀具规则。钻孔类配置通常创建钻头;如果刀库里有匹配钻头会自动调用,没有时才会自动创建。
刀具自动规则按刀具用途和关键字识别,不要只看直径。需要按开粗、中光、精光或贴着 R 角选择刀具时,应把用途、类型名称和关键字维护得更细。
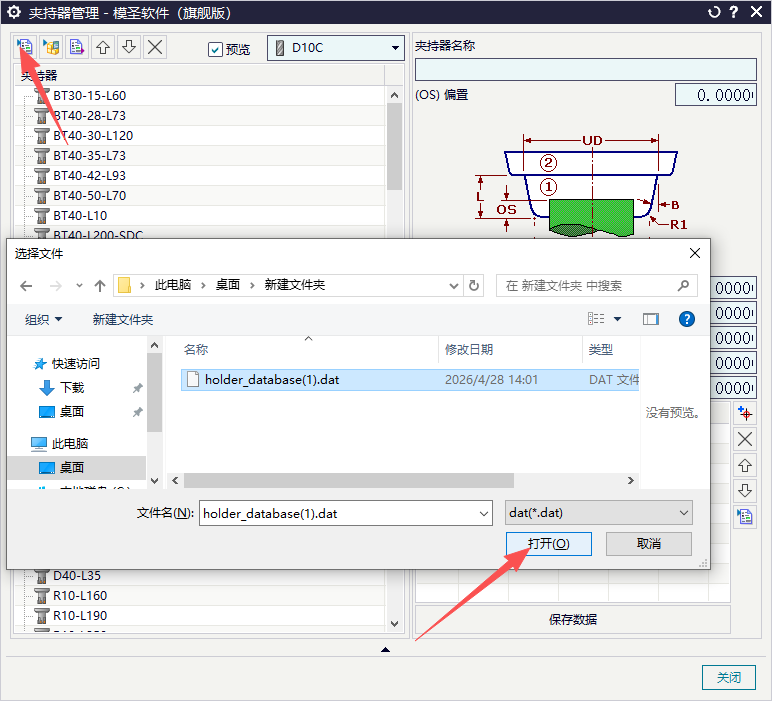
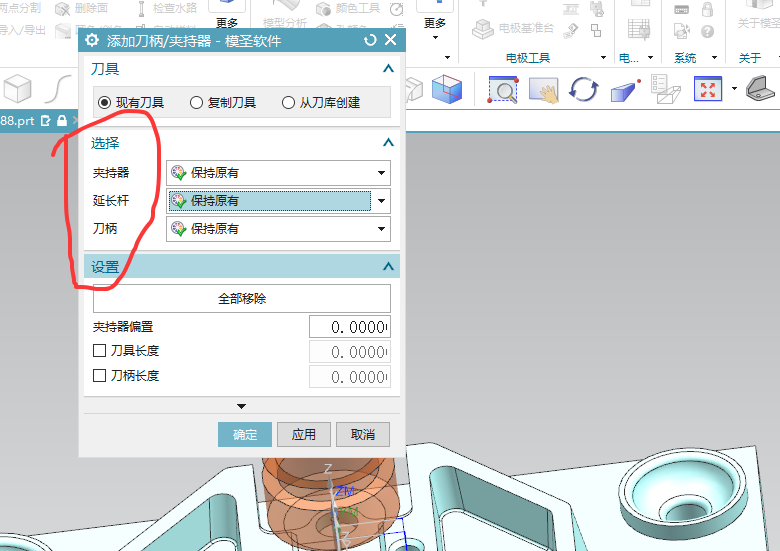
夹持器或刀柄库需要批量加入时,可以先选中需要的刀具或刀架,再执行添加夹持器/刀柄的操作。批量加入后要回到刀具参数中检查伸出长度、夹持器长度和干涉关系。
刀具名称后面出现 -2、-3 等后缀时,通常和当前文件里已有同名刀具或之前用过该刀有关。系统为了避免重名,会自动追加后缀。
自动选刀可能会按刀库刀具顺序匹配。若开粗时选到了精刀,可以把开粗刀放在精刀前面,或调整用途、规则和刀具顺序,让粗加工优先匹配粗刀。

复制刀具、改刀具名称或改配置后,必须复核刀具直径。刀具名称像 D10 不代表直径一定是 10,程序头、程序单和刀具列表里的直径都要检查。
刀具名称、程序头或程序单不能替代实际刀具直径检查。复制刀具、改刀库或改配置后,要逐把复核直径、刀号、刀补和程序头刀具列表,避免名称像 D10 实际直径却不是 10。
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
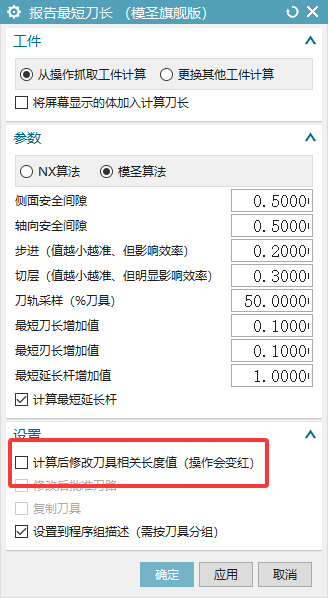
需要计算最短刀长但不想改变当前刀具形状时,应只输出刀长报告或计算数据,不要勾选改变刀具、自动缩进等会修改刀具显示或参数的选项。
使用模板后刀号不一致,可能是模板内部刀具号设置为“局部”,没有继承外部或当前设置。替换新模板后尤其要检查刀号、刀补、刀库和继承方式,出程序前再做后处理检测。