
加工助手里的刀库能不能直接做成快捷键或按钮?
加工助手里的刀库选择本身通常不能直接做成独立快捷键或按钮,但可以预设默认刀库,让日常调用时优先使用指定刀库。需要快捷换刀时,应结合加工助手、透明助手或刀库同步规则处理。
加工助手里的刀库选择本身通常不能直接做成独立快捷键或按钮,但可以预设默认刀库,让日常调用时优先使用指定刀库。需要快捷换刀时,应结合加工助手、透明助手或刀库同步规则处理。
自动或半自动选刀时,如果明明有同直径刀具却没有选到预期刀具,先检查刀具同直径过滤和刀具类型是否一致。同直径不代表刀具用途、R 角、刃长和参数完全匹配。
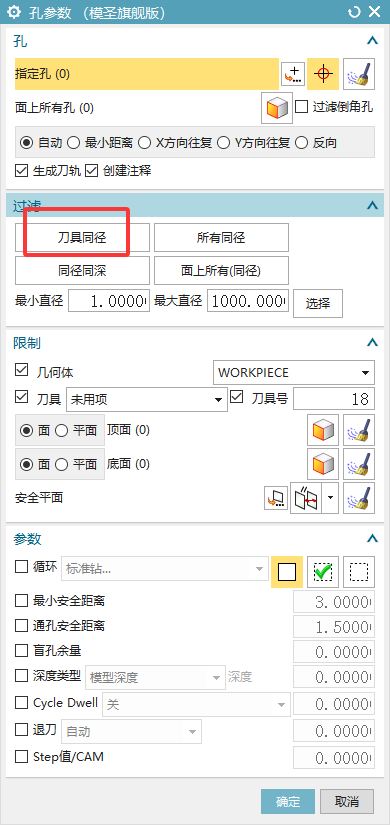
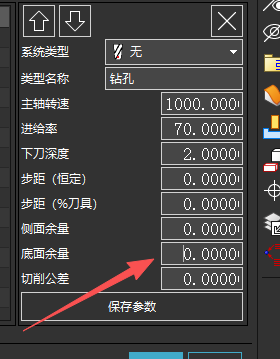
可在刀库的刀具切削参数中保存“底面余量”,页签调用或同步刀库参数时一并带入。
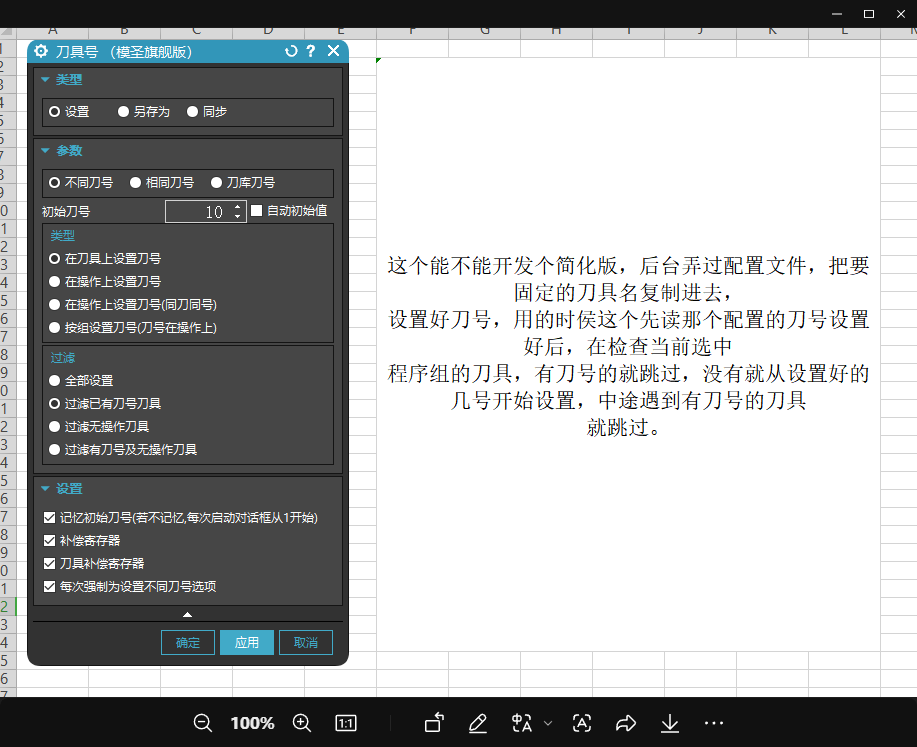
自动编程生成的刀具号或刀具与刀库不一致时,不要只看刀库文件数量。还要检查当前自动编程模板里是否自带刀具、模板是否绑定了正确刀库,以及是否误用了旧模板。
转速进给表不建议只找现成表套用,应按材料、刀具类型、刀具直径、机床刚性和加工策略逐步整理。已有经验表也要结合现场试切修正。
自动换刀或选刀结果异常时,要先确认材料类型是否选对;加工钢料时不要选成电极,否则刀具、余量或输出逻辑可能不符合预期。
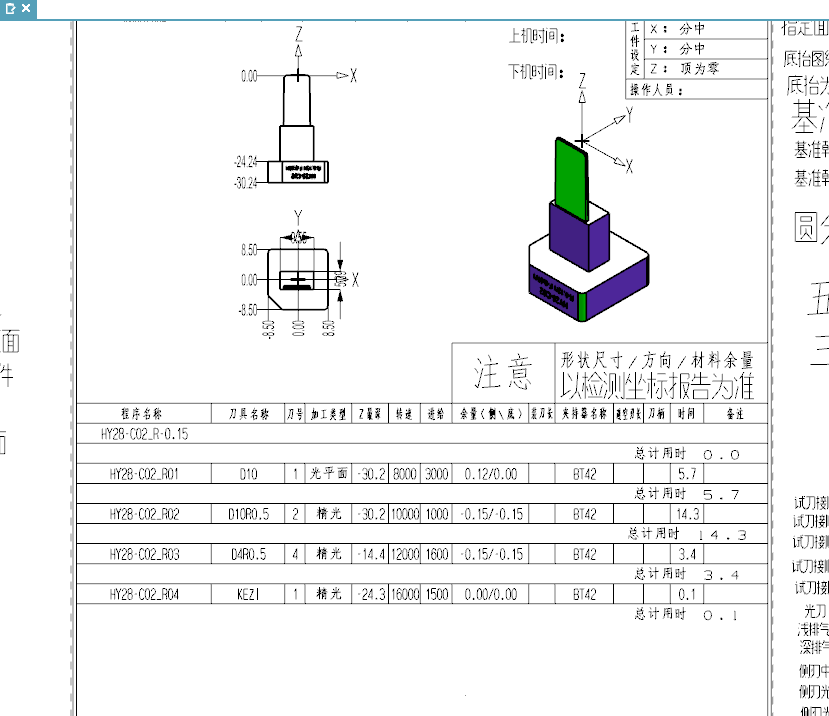
材料、机床或加工条件差异较大时,建议按材料和机床类型拆分多套刀库,避免一把刀里塞过多参数项导致维护困难。
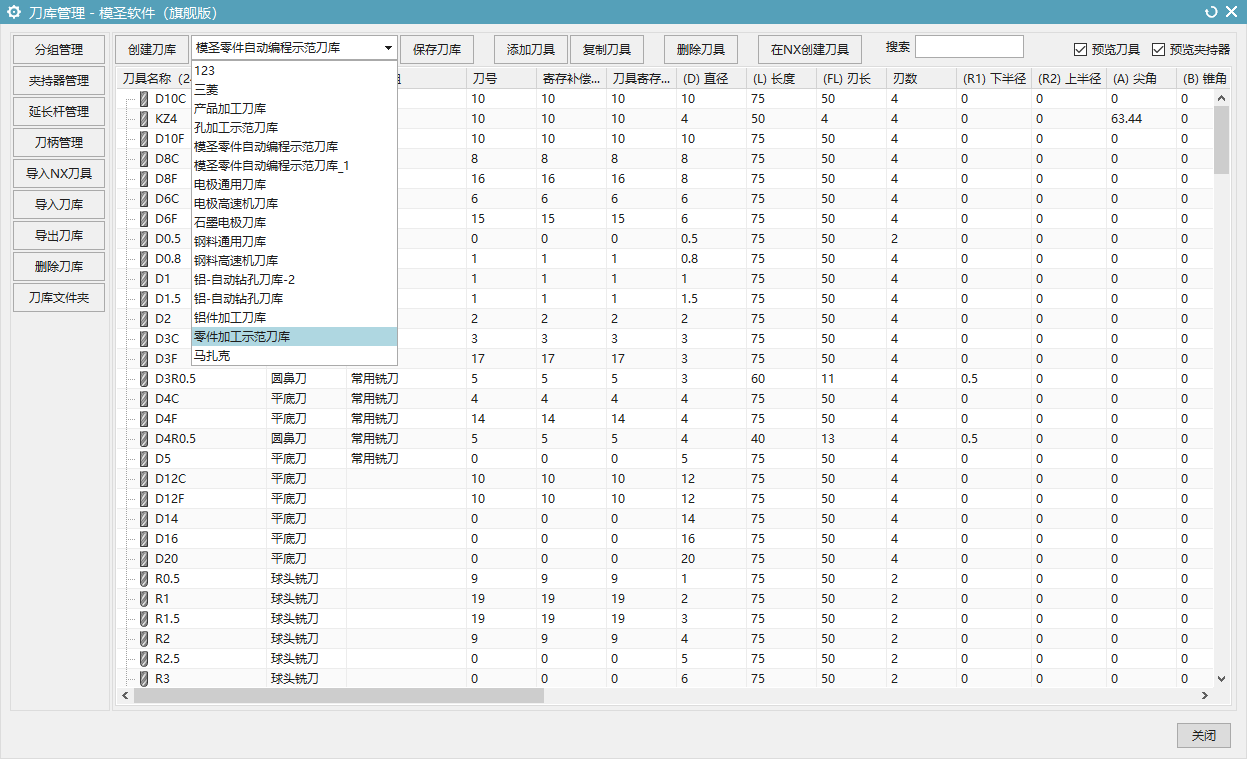
补充刀库、模板刀具与外部切削参数表之间的配合关系,便于自动编程配置时判断是否需要维护模圣刀库。
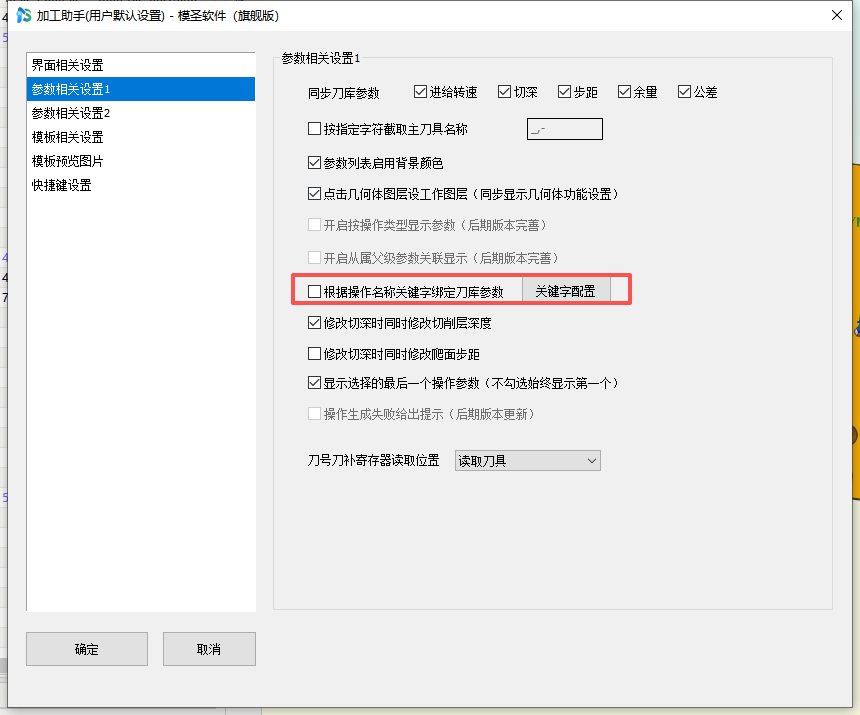
数据库参数和自动编程使用的刀库不一定是同一类数据,通常不能直接把数据库参数塞进插件刀库。可以通过模板加工方法或刀库维护流程间接使用。
最短刀长或避空长度计算偏长时,可以尝试切换 NX 原始算法对比;模圣算法通常会更偏安全。正式使用前仍要做过切、碰撞和仿真检查,小刀场景建议配合标准化刀具长度管理。
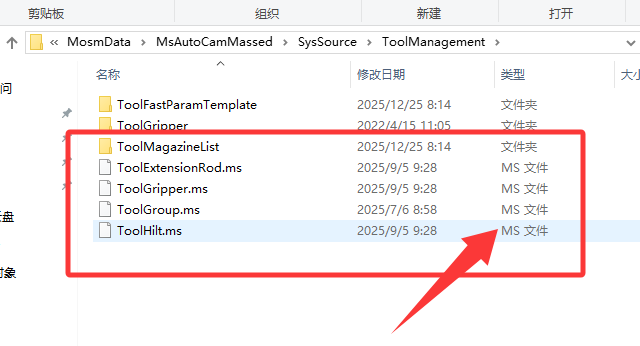
夹持器、刀柄和刀库相关文件可在 ToolManagement 目录附近查看,但不建议直接打开或手动修改源文件,避免刀库和夹持器数据损坏。
攻丝时转速、进给与螺距必须匹配;例如 M12 并不只有一种螺距,若把细牙和粗牙参数混用,容易导致烂牙或攻丝失败。
刀号或刀具参数没有按刀库同步时,重点检查模板名称、刀库关键字和对应配置是否一致。配置中的自动规则、刀具参数和侧面余量等项要指向正确的刀库同步方式。
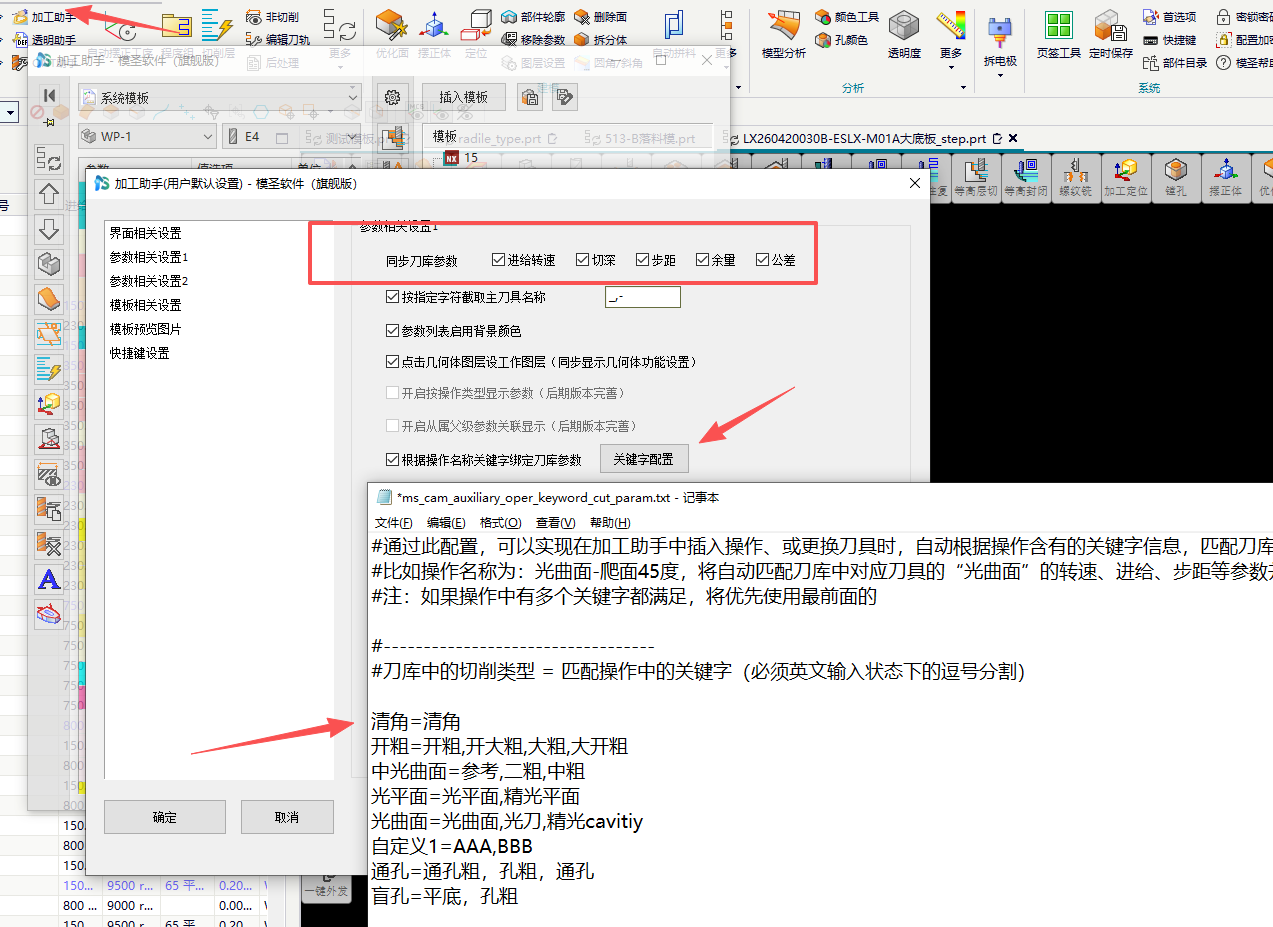
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
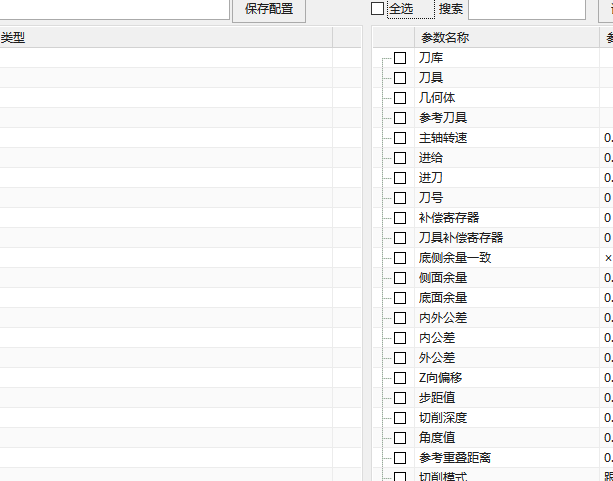
刀具参数通常在刀库里查看。进入刀库后选择具体刀具并双击,就可以看到对应参数;如果要让自动钻孔、槽和框带出参数,需要先把刀库参数维护好。