自适应铣切削层深度改不了时,可以先怎么处理?
自适应铣或动态加工中,向上切削深度、层数等参数改完又还原时,先更新模板并检查切削层设置。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关控制。
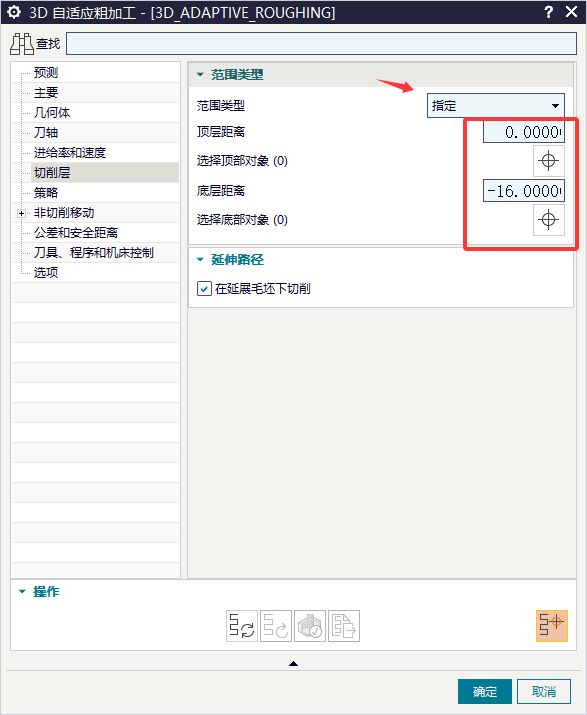
自适应铣或动态加工中,向上切削深度、层数等参数改完又还原时,先更新模板并检查切削层设置。需要单层到底时,可尝试把层数设为 1,并启用自下而上等相关控制。
程序单中出现很多总用时或显示方式异常时,先检查程序单类型是否选成了电极。若当前加工对象是钢料,应在左上角把类型从电极切换成钢料后重新生成。
同一把刀分别放在两个程序文件夹时,程序单刀具信息通常不会自动合并成一条显示。更稳妥的做法是按程序组或文件夹分开输出,因为不同文件夹可能对应不同加工段、坐标或后处理逻辑。
批量打开会把多个文件分别打开在不同窗口或标签中,当前界面只看到一个文件时,可以先切换窗口确认。若目标是把多个文件放进同一个文件窗口里排版,应使用批量导入,而不是批量打开。
面铣或底壁铣加工顶面时,如果希望只走一刀,先检查刀具直径与工件宽度关系、百分比设置、是否使用底壁铣策略,以及刀路模式是否为往复。混合方式不一定适合全自动一刀路需求。
区域铣中间没有刀路、近水平面爬不出来时,先确认是否误用了仅陡峭类策略。应优先测试区域轮廓铣,并关闭陡峭限制,刀路方式可先用往复加工验证。
NX/UG 中看到的颜色编号就是颜色 ID,用于指定对象显示颜色。不同颜色号对应不同显示颜色,本身不代表加工工艺含义,除非企业或模板另外约定了颜色规则。
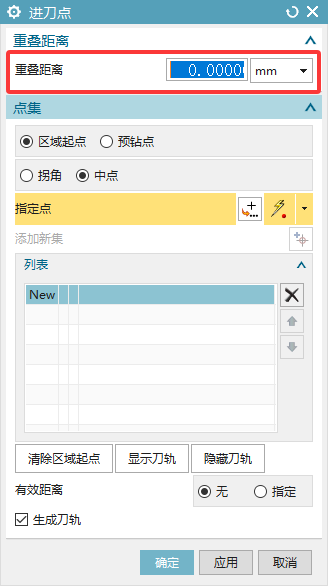
NX10 环境下部分进刀点相关命令可能不支持或表现不完整。需要固定重叠距离时,可优先在对应模板中预设重叠距离,减少每次手动点选。
燕尾刀或异形刀突然建不了时,除了确认刀具类型支持,还要检查基础模板目录是否缺少对应模板,例如 mill_msbase 中是否缺少燕尾刀模板。全新包仍缺模板时,应补齐模板后再试。
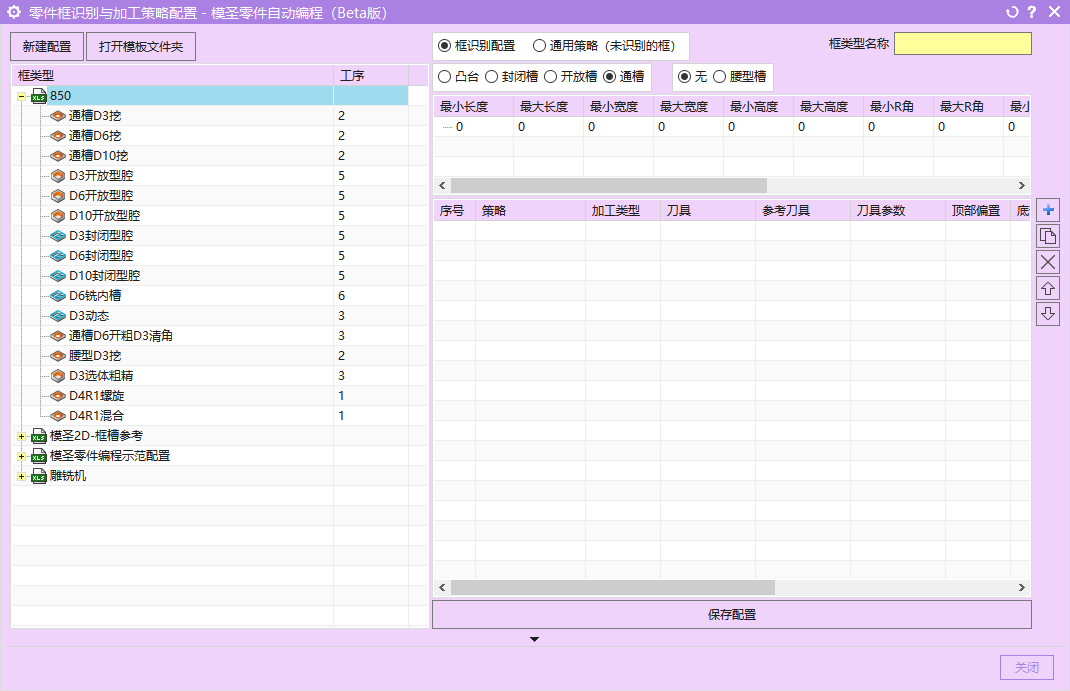
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
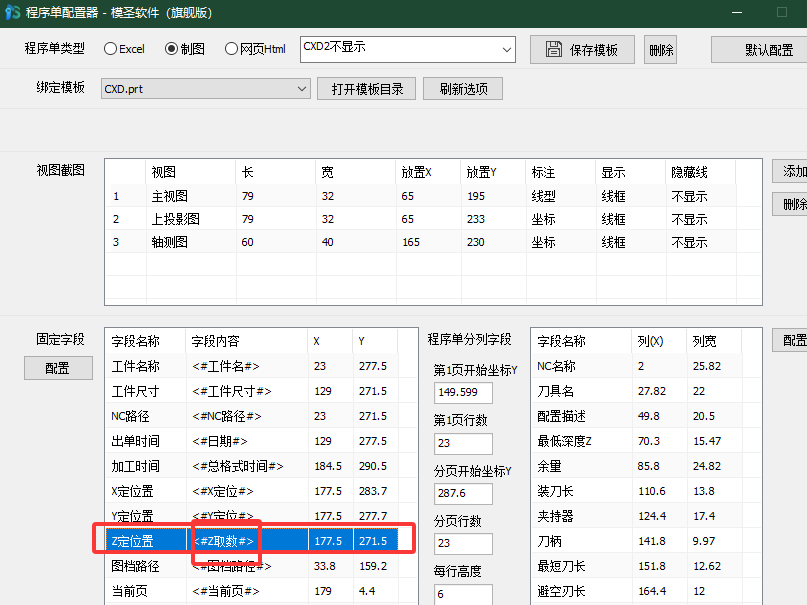
零件自动编程中,如果方位、工件或配置项显示异常,先检查是否已经指定工件。未指定工件时,一些下拉项和设置可能不能正常切换;指定工件后再配置加工方位和刀库。
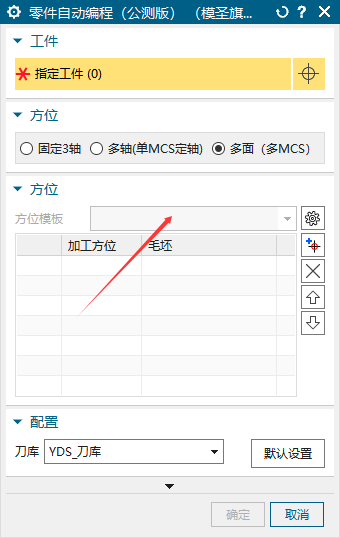
多阶孔只加工上面一段时,先找一套自带多阶孔配置对照。多阶孔是否继续加工下面孔段,主要看当前配置里是否有对应加工类型和策略;识别到了但配置没有,仍然不会出程序。

模型比较结果显示不同,但肉眼和测量都接近一致时,可以先检查是否存在镜像、旋转方向、面顺序或实体重录后的显示差异。建议用模型比较按顺序选择多个基准面,再通过叠放、改色、测量关键面交叉验证。
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。
程序单只有某个图档出不来时,要单独检查该图档的程序组、层、对象状态、NX 版本兼容和模板文件。其他图档正常,说明更可能是当前图档或当前程序组范围的问题。