刻字工具生成后不能直接编辑,可以怎么绕开?
刻字工具生成的结果如果不能直接编辑,可先抽取曲线,再用曲线点或相关曲线方式重新处理。适合需要对文字路径进行二次调整的场景。
刻字工具生成的结果如果不能直接编辑,可先抽取曲线,再用曲线点或相关曲线方式重新处理。适合需要对文字路径进行二次调整的场景。
同一个工具栏内,页签配置通常可以复制后按需要修改 WK、坐标或局部参数;但复制后仍要检查命令名、模板路径、坐标继承和刀具继承是否匹配。
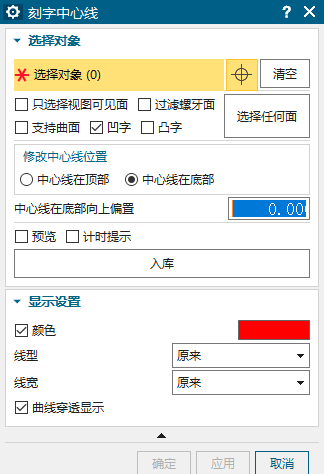
识别刻字入口找不到或已不可用时,可改用抽中心线刻字。该功能通过选择对象提取中心线,再按文字高度、位置、线型和颜色生成刻字路径。
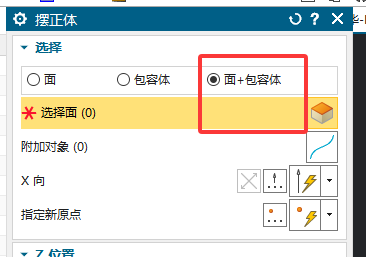
使用摆正体时如果需要按最大外形取点,优先使用包容体思路。包容体本身就是围绕零件最大外形生成的参考范围,适合用于外形边界类点位判断。
模板中的刀号不一定会直接作为最终刀号继承。若刀号从刀库继承,应在刀库里把对应刀具的刀号设置好;即使模板刀号为 0,也可以通过刀库刀号带出正确结果。
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
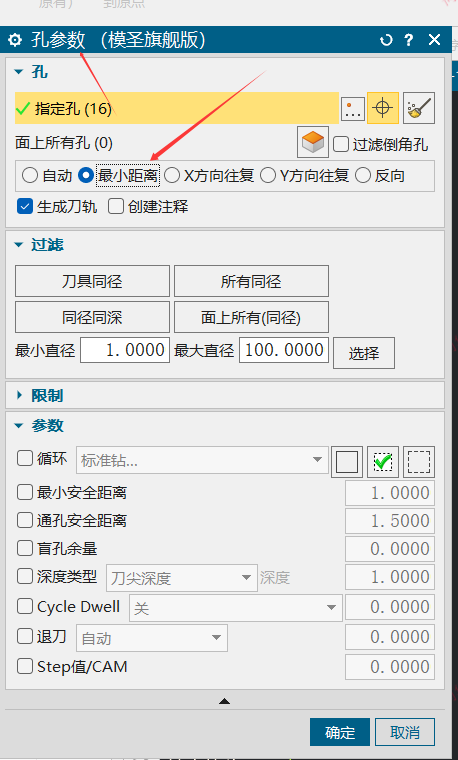
点孔选择整孔顶部或孔面顶部后,输出仍按最高孔高度走时,可以先把“指定深度”改为“无”,并确认编辑后已保存。若启用了点孔合并,也要同步检查合并规则。
刻字已经勾选但识别不了,除了检查是否选错体、是否有颜色过滤,还要检查当前坐标是否在正确面上。正面和反面坐标选错,会导致文字识别方向不对。
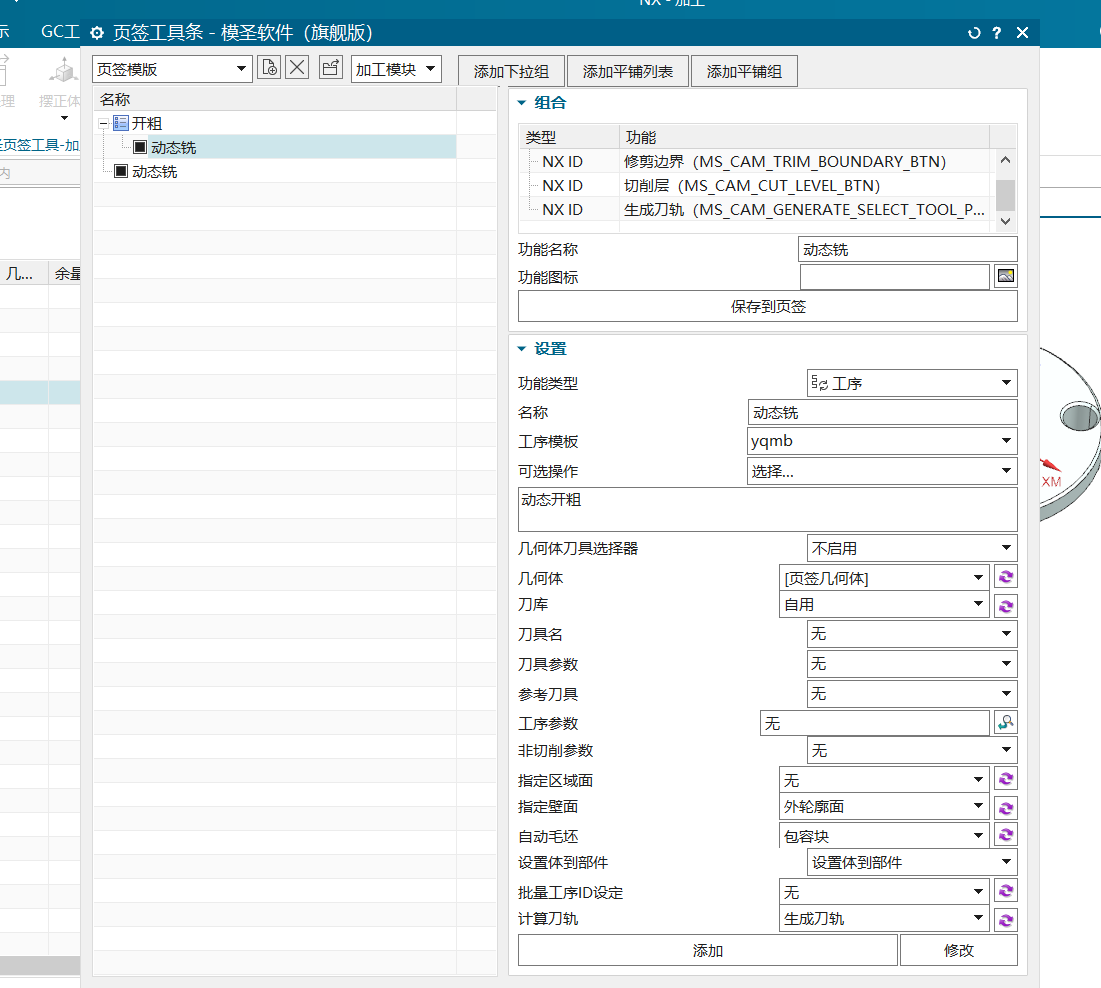
页签配置中,不启用通常表示在配置界面里直接指定对象或参数;启用后,则是在实际使用页签时再让用户选择。适合需要运行时选择对象的场景。
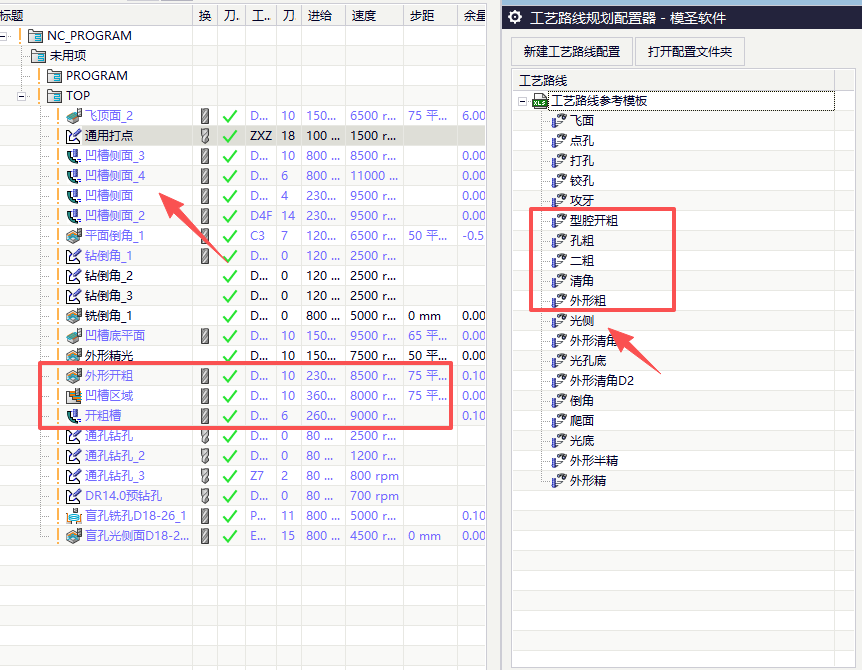
工艺路线主要用于工序内部排序,例如按刀具大小调整顺序;如果要自动创建或整理程序组,应到程序组创建相关功能里处理,而不是只在工艺路线里找。

夹持器库不全时,可以按需要自己添加夹持器;用不到的夹持器也可以删除或保留。实际使用中只要常用夹持器维护准确即可,不必追求库里一开始就特别完整。

工艺路线按关键字排序时,关键字位置越靠上,匹配到的操作通常越靠前。若不按顺序来,多半是关键字写法、匹配范围或操作名称没有命中。
NX/UG 计算刀路很多场景更吃 CPU 单核性能和软件算法本身,高端显卡或高核心数 CPU 不一定线性提升。显示卡顿可调显示设置,刀路计算慢则更多受软件上限和单核性能影响。
自定义页签按钮没反应时,优先核对按钮命令名称是否与模板里的命令名称一致;每次修改后要点“修改”保存,新建页签后还要重启 NX/UG 让配置重新加载。
想让程序单和 NC 文件放到同一个文件夹,应把程序单输出路径和后处理输出路径设置一致。常用做法是都跟随当前部件路径,或都指定到同一个固定目录。