自动编程的转速在哪里改?
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
没有毛坯时可在第一刀前临时加一条带几何体的辅助刀路,用来建立仿真基础;仿真确认后再删除或排除出后处理。
曲线边界不出刀路时,先检查左下方或参数区是否勾选了生成刀轨,再排查边界闭合、方向和平面。
毛坯距离用于控制毛坯相对零件的偏置距离,没有毛坯余量时可设为 0。
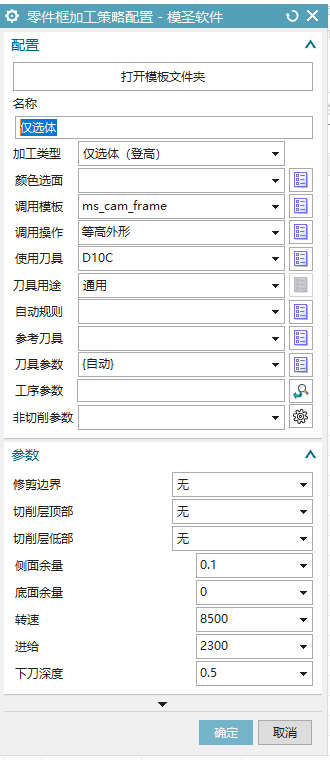
外形加工可以选择已有几何体作为毛坯;外形余量更多用于已有外形/扫描/2D 刀路的余量控制,不等同于自动创建带余量毛坯。
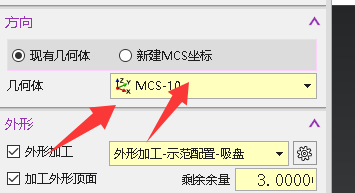
提示没有 WP 或未指定 WP 中部件时,应先指定加工几何体,再指定毛坯几何体,避免只选了毛坯而没有选加工部件。
选择几何体或插入模板时,如果高版本 NX/UG 程序组自动展开影响操作,可以优先使用页签几何体、摆正体创建好的坐标和几何体,或切换经典导航器思路,减少在程序组里反复手动展开和选择。
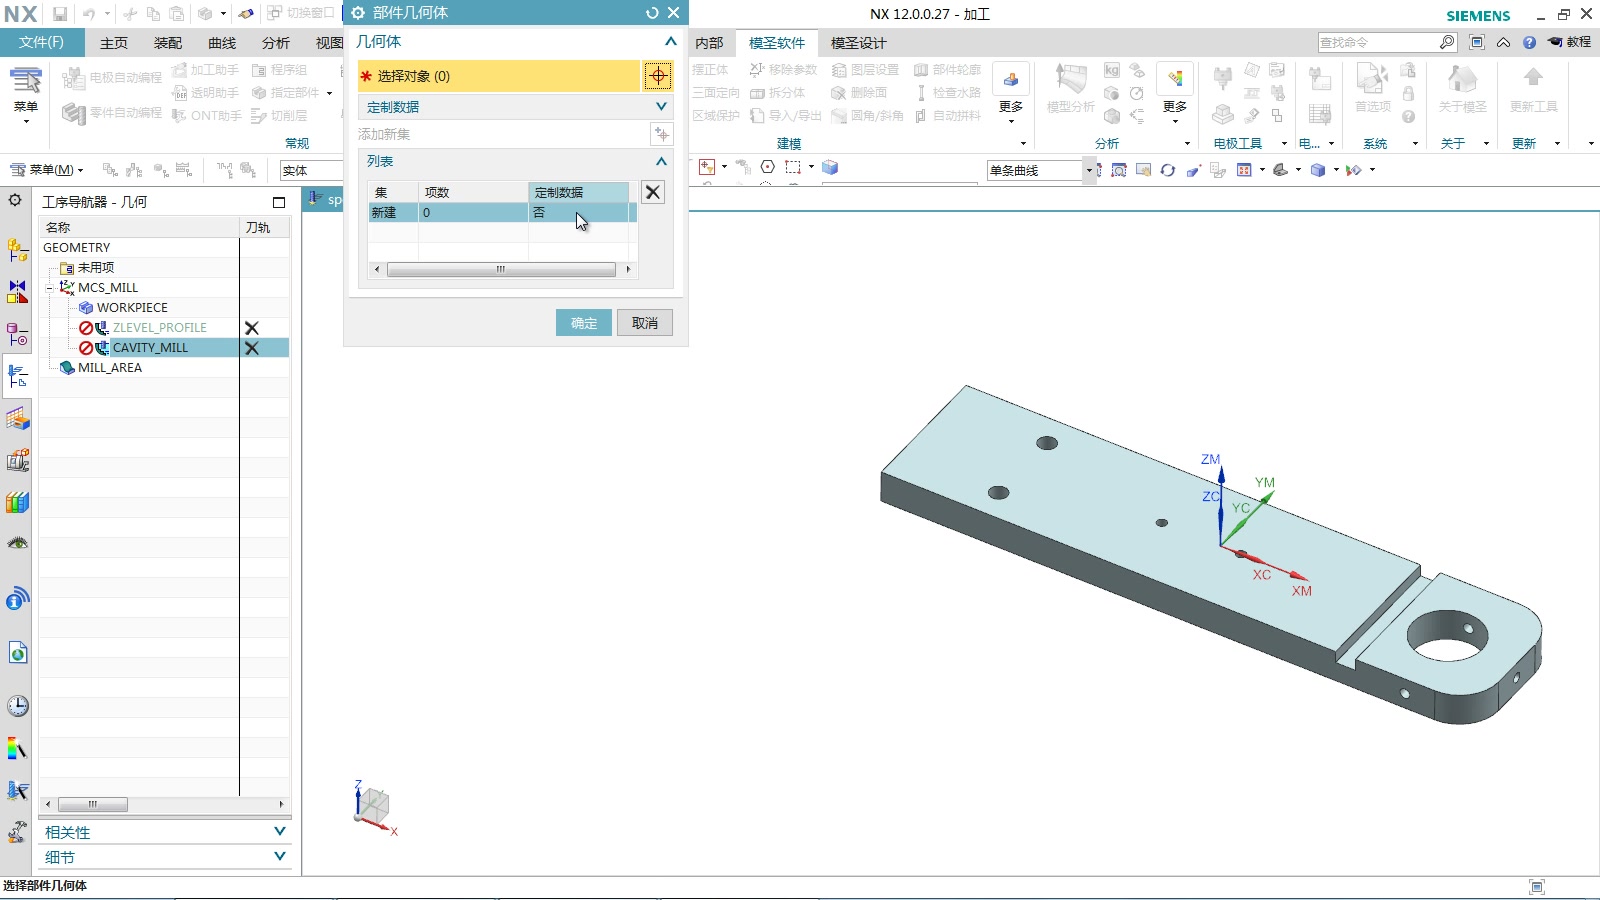
指定部件、指定毛坯、指定检查的面板和使用逻辑基本一致,区别是指定部件额外支持材料设置,指定毛坯和指定检查不显示材料选项。
材料设置只对指定部件显示,因为材料最终写入的是部件相关的 WORKPIECE 数据。指定毛坯和指定检查复用相同选择逻辑,但不需要材料设置。
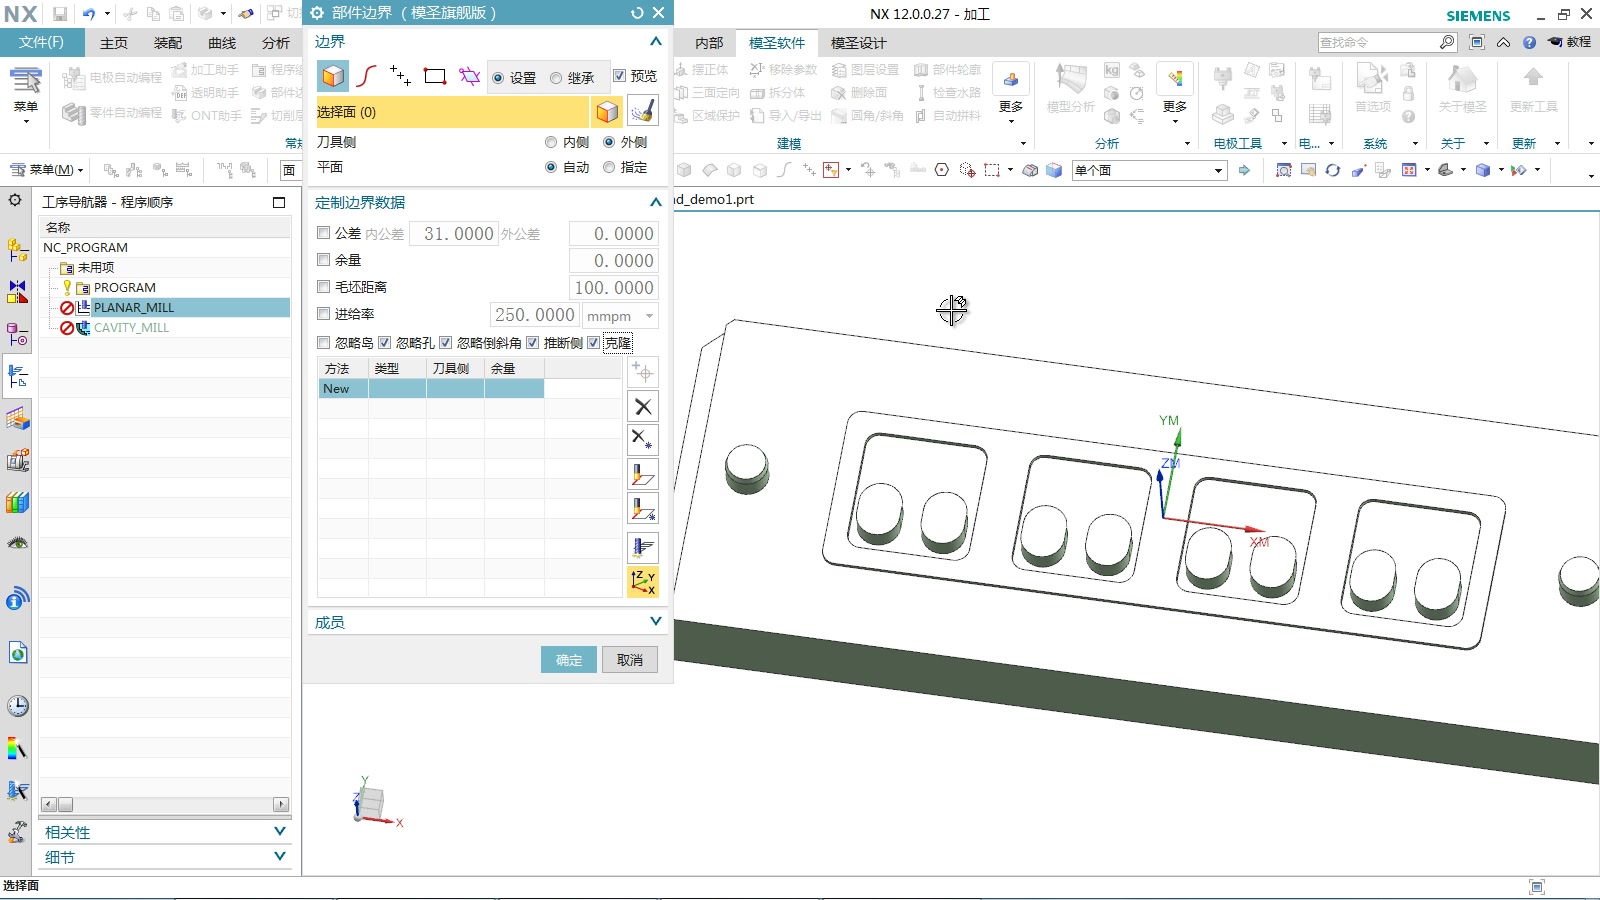
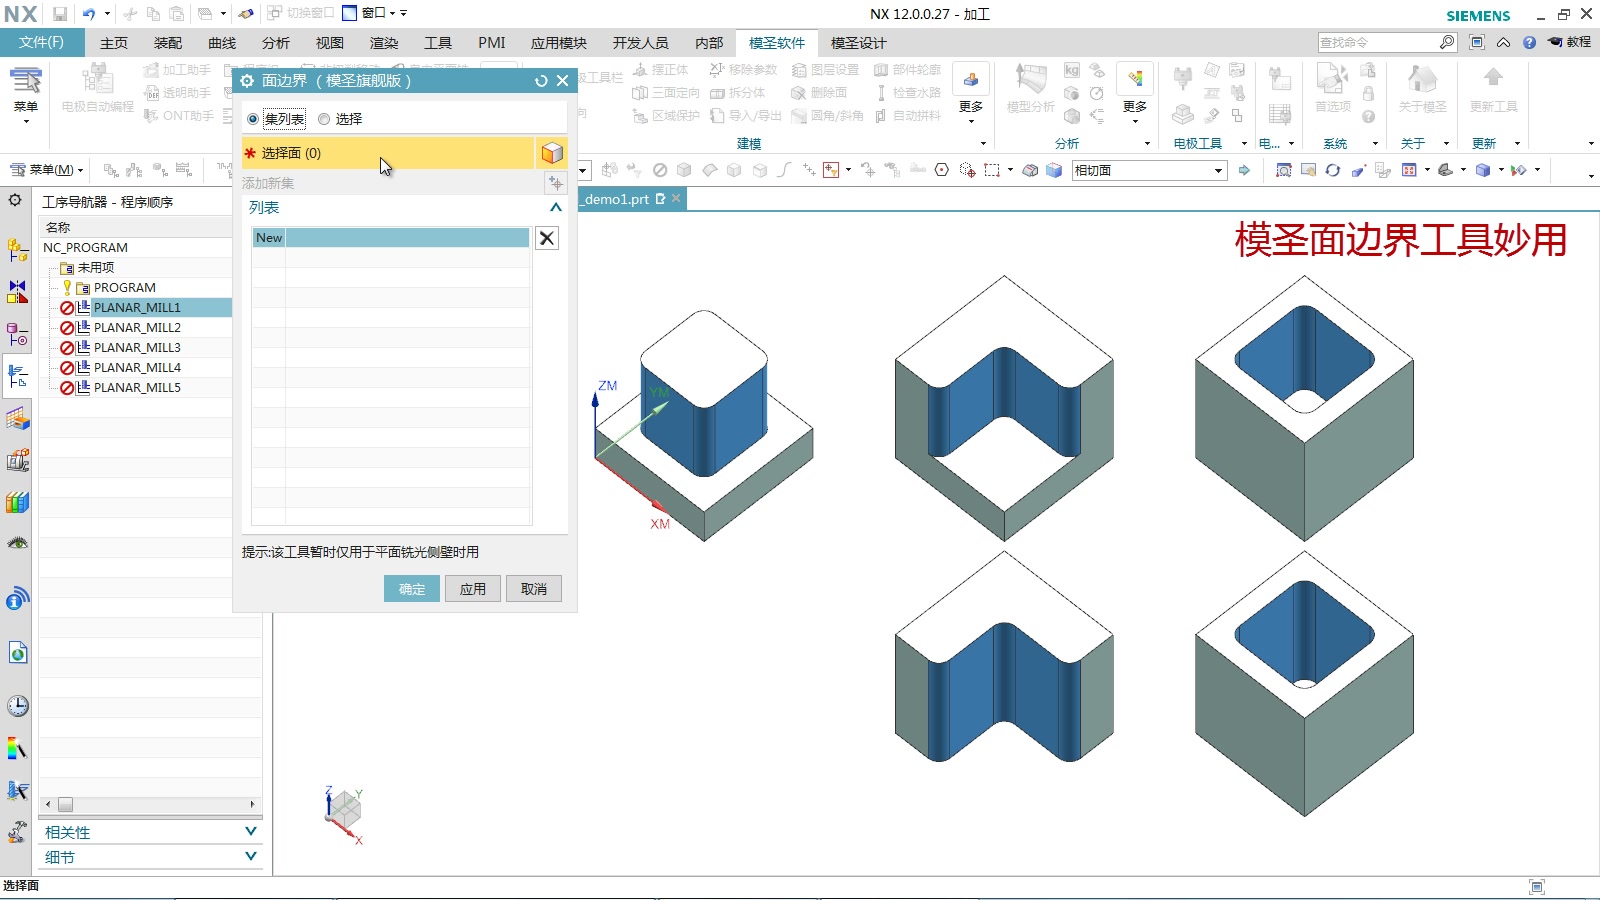
推断侧会尽量自动判断边界的内外侧;克隆用于根据选中的面或边查找相同对象,并一起写入边界。
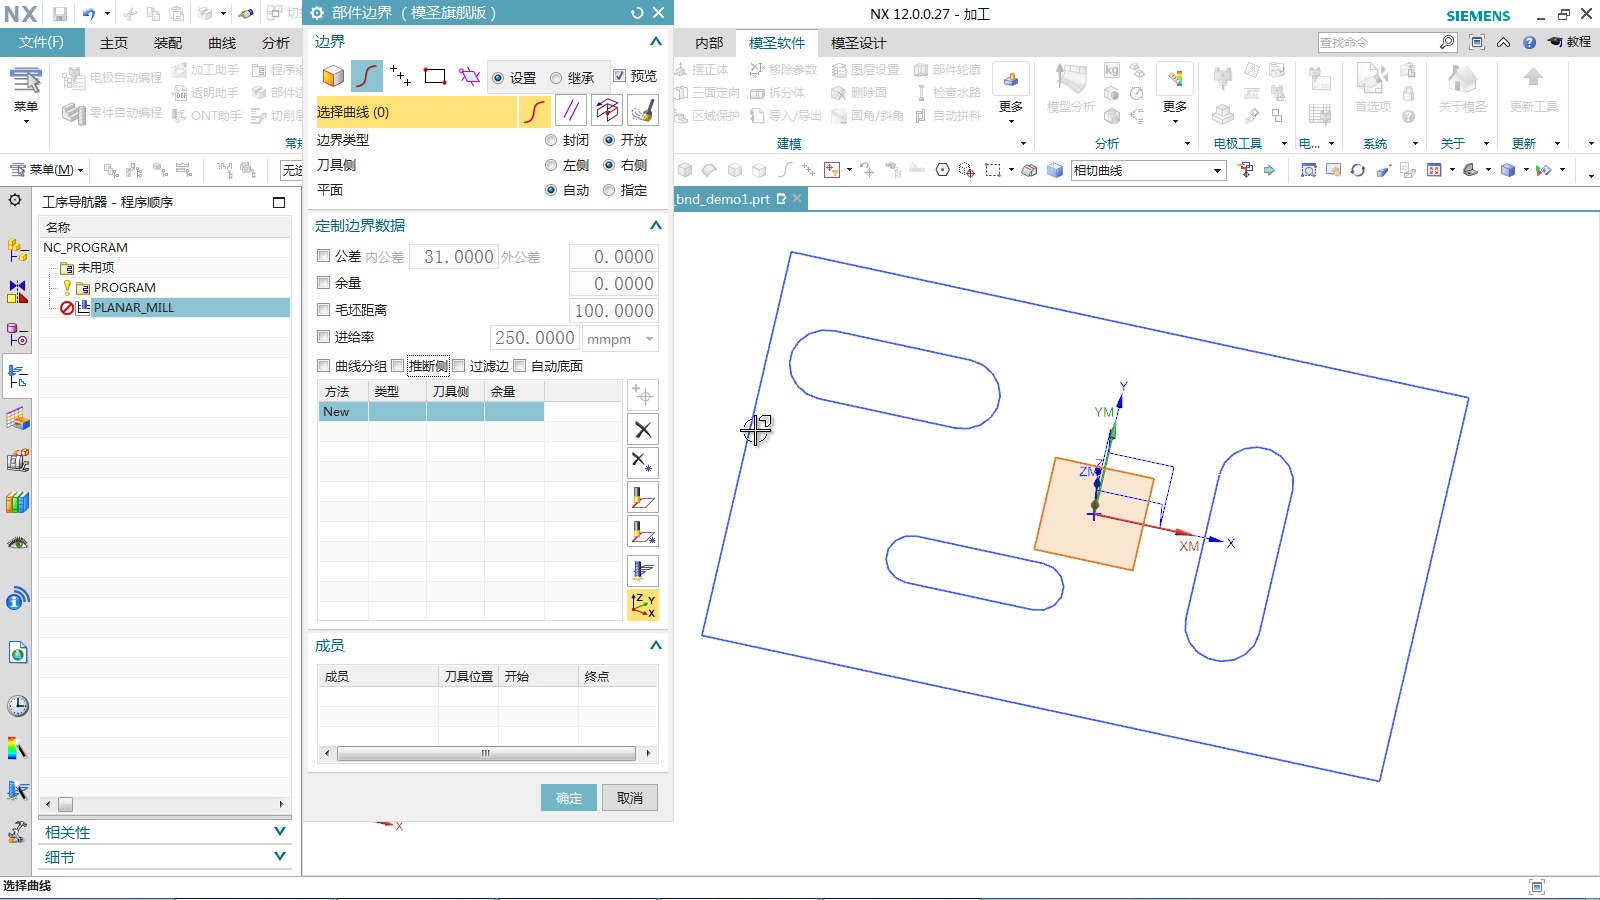
边界设置应先确认边界类型,再检查点、箭头、刀具侧和开放延伸,避免边界存在但方向不正确。
面边界可减少截面曲线过多时的清理工作,但推断的内外侧不一定总是正确,需要按图形预览确认。
已编好的程序可以通过程序组功能按刀具、余量、补偿、MCS 等规则整理;选择最外层程序组时,内部小程序组也可以一起参与整理,减少逐个拖动。

自动编程生成程序组时,按一把刀一个程序组会影响后处理输出结构;勾选总程序时,可能同时输出总程序和各程序组程序。不勾选时通常只输出各程序组程序。

自动编程可以通过设置自动分组。如果默认分组效果不满意,也可以使用模圣单独的程序组功能按自己的规则重新分组。
