孔自动编程后精孔颜色变了,检查哪里?
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
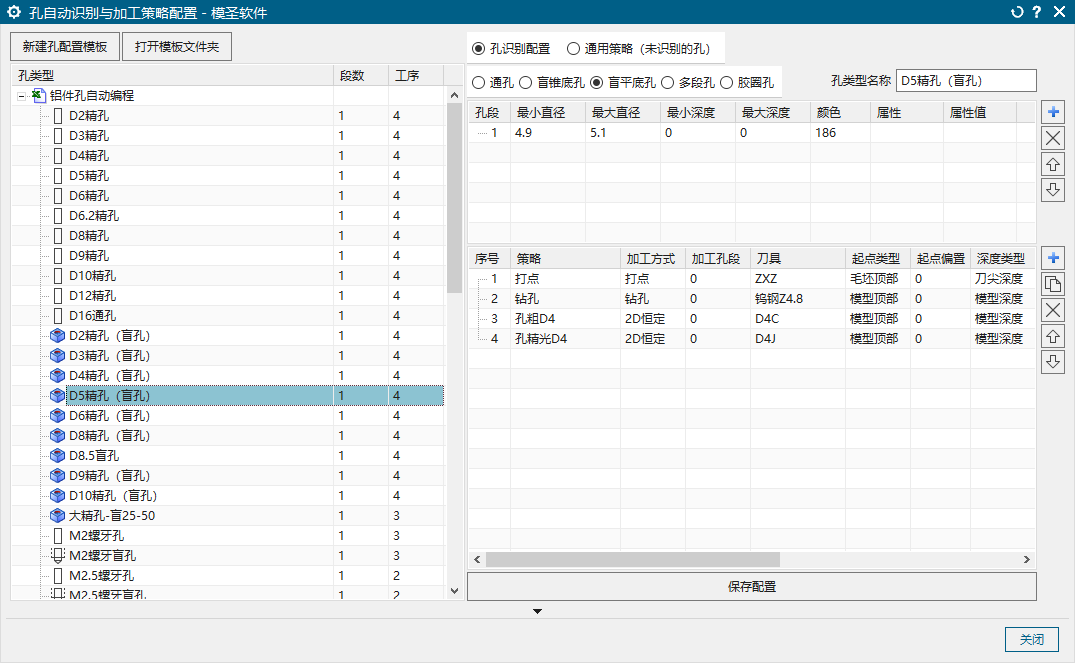
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
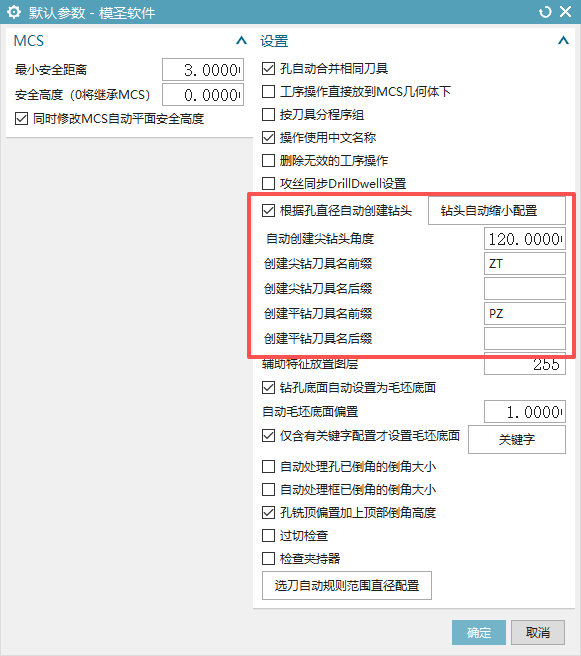
孔自动编程自动创建钻头名称时,如果总带 ZT,先检查刀库中是否已有 ZT 命名刀具,再检查模板 Excel 里的刀具搜索或指定名称,把 ZT 改成需要的前缀。
需要学习自动钻孔详细配置时,可在短视频平台搜索“模圣官网”等官方关键词,优先看官方发布的配置教程,再结合自己的刀库和模板调整。
自动钻孔自定义程度高,前期需要把刀库、孔类型、模板、参数和程序单规则配置好。配置越完整,后续批量使用越顺手。
孔自动编程中删除识别孔后仍有颜色或记号,通常是 NX 高亮残留。可执行清除高亮命令,不必每次关闭图档重新打开。

精孔通常不能完全靠软件自动判断。常用做法是给固定孔径或牙孔、销孔等特殊孔建立统一颜色规则,再让孔自动编程按颜色或孔径范围区分;没有统一颜色时,需要人工先上色。

孔自动编程中如果想用铣牙刀替代丝攻,需要配置铣牙刀、螺距和对应模板,把默认打点、钻孔、丝攻流程改成打点、钻孔、铣牙。
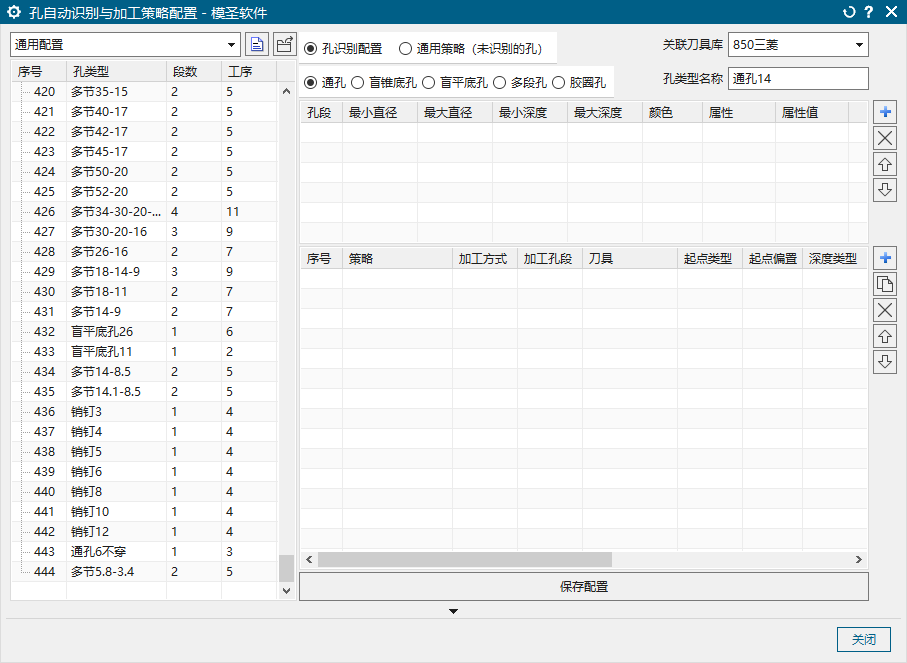
孔自动编程配置表格错行时,先用界面保存一次旧配置,再打开表格编辑;不要同时打开界面配置和表格编辑,避免列标题和数据位置错位。

自动选刀规则配置属于自动匹配逻辑,通常按就近原则匹配已有刀具参数;不一定有一个单独、明显的按钮入口。

自动钻孔想把多个孔合并成一条程序,需要在对应设置中勾选合并或同类孔合并相关选项。

孔自动编程主要处理孔相关加工,外形加工应使用零件自动编程或对应外形加工策略。
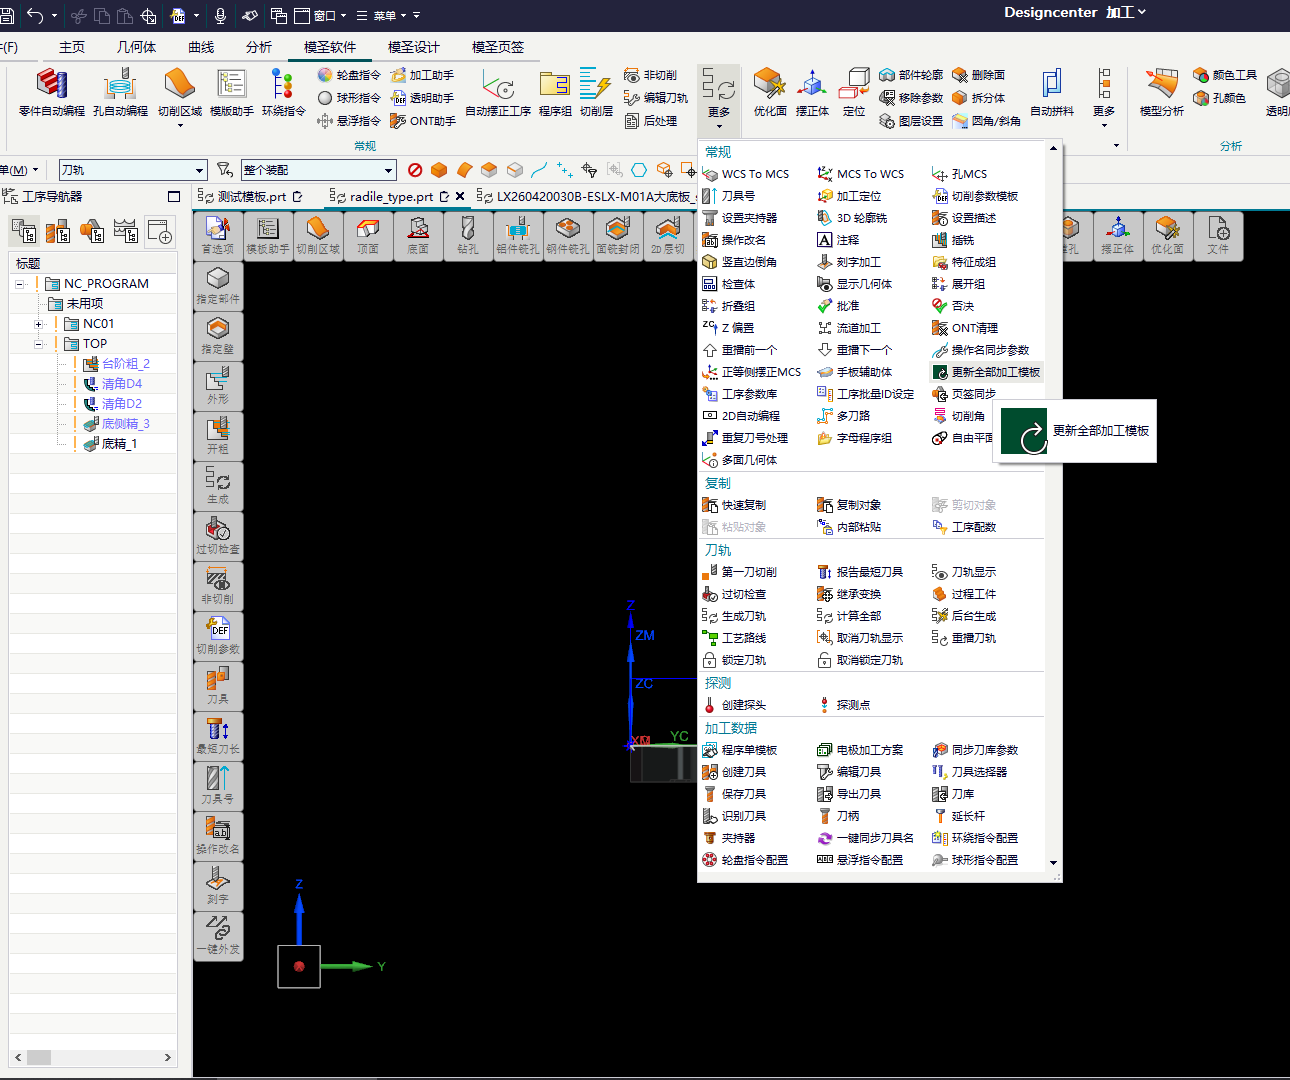
自动打孔选刀结果和预期不一致时,可能是启用了钻头自动缩小配置,需要检查并调整该规则。

孔特征选不中时,先检查孔面是否是半圆、破面或由其它软件转出的异常面。可先用 NX/UG 自带优化面处理,把半圆或破碎面修成完整孔面;必要时框选整个体一起优化,再摆正体后重新识别。
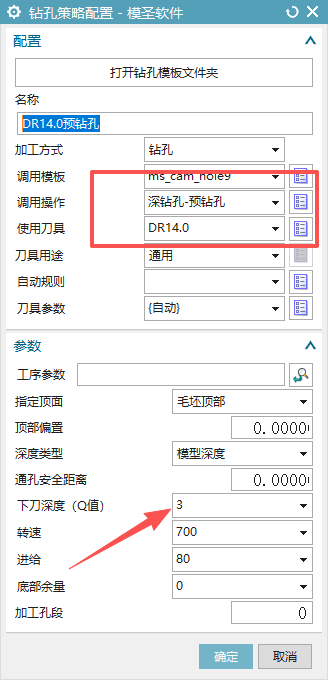
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。