程序名怎样识别开粗和精光?
程序名中包含“开粗”等关键字时,可用于识别加工类型。也可以用余量判断:余量为 0 通常可视为精光,余量不为 0 通常可视为开粗。

程序名中包含“开粗”等关键字时,可用于识别加工类型。也可以用余量判断:余量为 0 通常可视为精光,余量不为 0 通常可视为开粗。
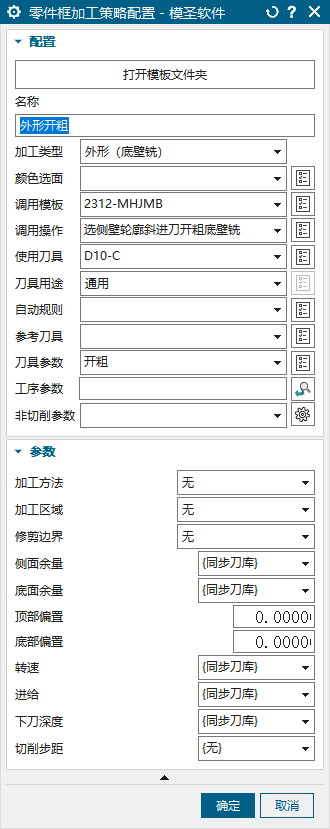
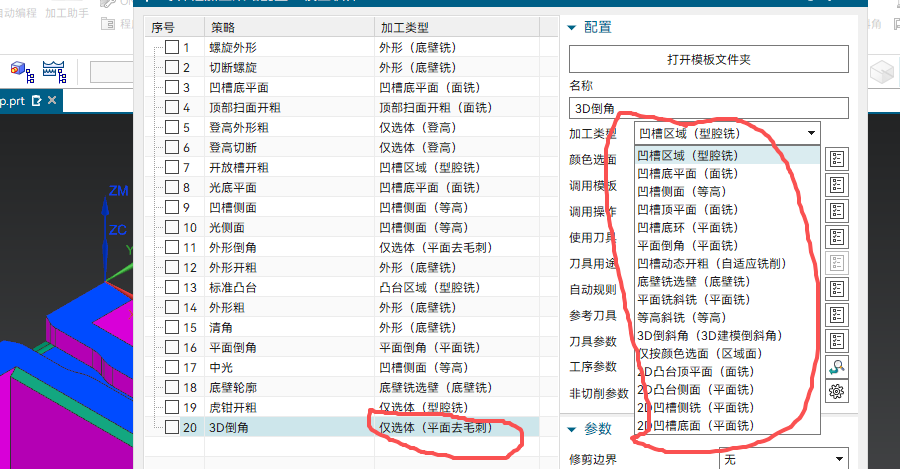
高版本和低版本 NX 的面铣类策略可能不完全一样。找不到单独“面铣”时,可以点开策略查看实际命令,并直接基于自带自动模板改成自己的。
配置描述规则只有在分列字段中勾选“配置描述”并绑定到目标列后才会输出。未启用该字段时,即使规则文件已经填写,也不会写入程序单。

配置描述文件用于按规则识别刀具名、程序组名或操作名中的关键字,并把匹配到的说明写入程序单的配置描述列。

程序单配置描述不建议为复制出来的每个工序都单独写规则。更稳妥是按关键字匹配,例如用型腔、钻孔、精光等稳定关键词输出描述;规则太多且重复时,后续维护容易混乱。

一个加工机床可以配置多个后处理序号,多个序号之间用英文逗号分隔。选择该机床时,会自动勾选多个后处理。

高版本 NX 中自动编程加工类型找不到目标平面铣或动态飞面类策略时,当前不能直接随意新增加工类型。可先选相近策略,再通过模板调用目标操作来实现。
程序单里的加工简述、加工类型可以通过余量粗精规则或程序名关键字生成。需要在后处理程序单设置中配置关键字,并统一程序命名习惯。

中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
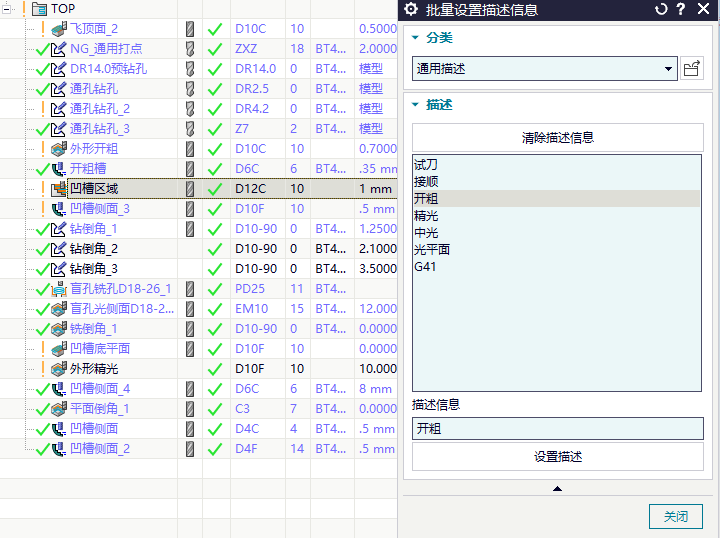
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
多面自动编程或单面识别后,特征模板和策略列表不一定全部显示。系统通常只显示与当前特征类型、工序配置和策略范围匹配的项,例如通槽只显示通槽策略,封闭槽需要配置封闭槽策略后才会出现。
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
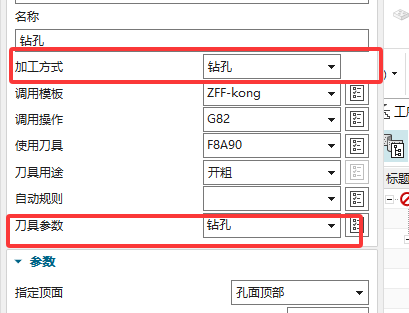
自动孔编程不一定只能使用 drill 工序,也可以按特征孔或对应孔加工模板处理,但可设置项通常受模板控制。

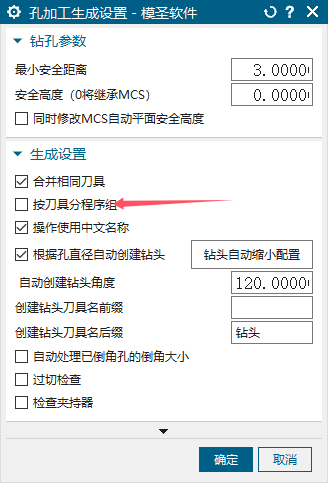
这是启用了“按刀具分组”造成的。孔自动编程可在进入后的第一个界面打开齿轮设置,取消“按刀具分程序组”或类似选项。