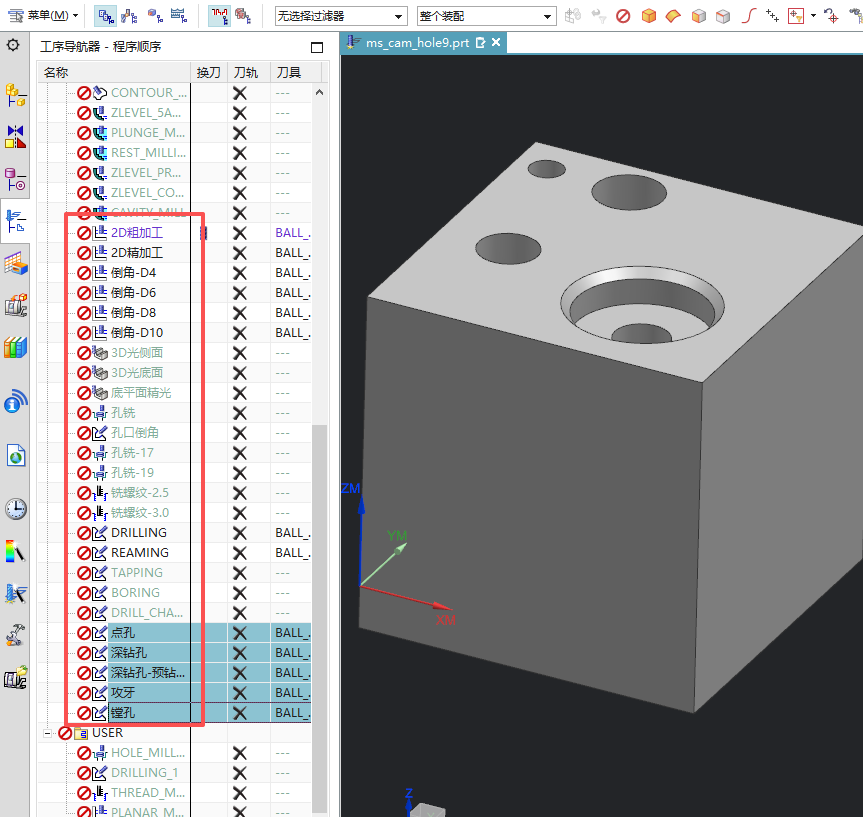
自动编程外形出来了但打孔不识别怎么办?
外形自动编程能生成但孔不识别时,要回到孔自动编程配置里检查。

外形自动编程能生成但孔不识别时,要回到孔自动编程配置里检查。
外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。

可以把加工助手模板、钻孔模板、自动编程模板指定到同一套维护路径,减少重复修改。

定心钻框选孔后钻穿,常见原因是框选到了下面或其他面的孔。

钻孔中如果不想选择平面,可以把相关选项设为“无”。
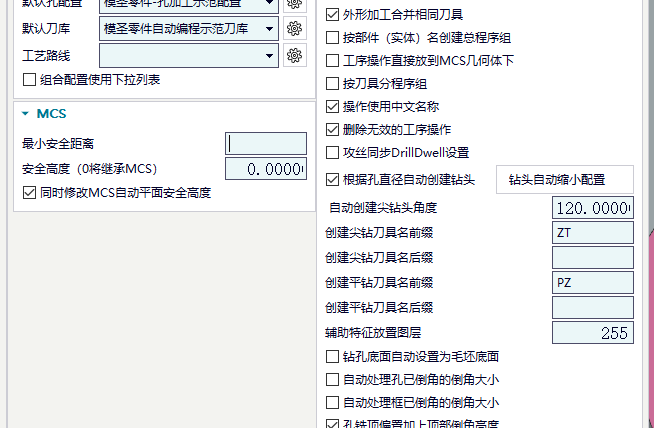
孔自动编程每次生成多余父项文件夹时,可以取消父项勾选。

刀路看起来正确但上机孔位偏了,优先查机床坐标、选孔特征、后处理、刀补和 G40/G41 位置。
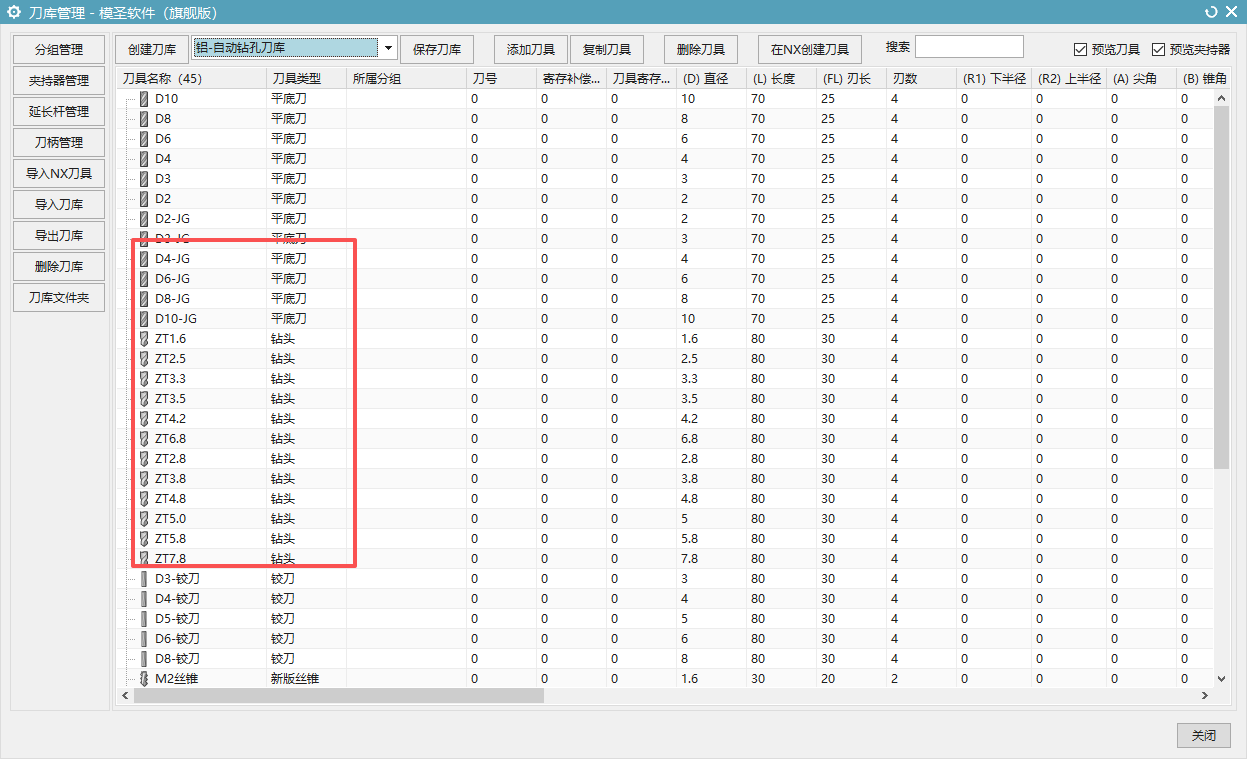
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
孔自动编程或自动钻孔打点时,如果默认顶面不是期望位置,可到配置里修改指定顶面或默认顶面规则。想从零开始、从选择面开始,或不指定顶面,都应在孔加工配置中明确。

修改孔自动模板表格时,不要一边打开孔自动功能一边改 Excel,否则保存后可能被功能窗口覆盖回去。
钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。

孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。

多面自动编程里,外形可单独选择工艺;孔和框可先在默认参数里保存需要的默认刀库与配置。

自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。

孔自动编程模板里的程序名可以改成中文。