
升级后哪些页签和孔自动功能值得重点检查?
升级后应重点检查页签几何体选择、工序插入继承、批量工序 ID、孔自动多操作生成、刀具参数显示等功能点。尤其是之前遇到过图标缺失、边界选择丢失、内存报错或孔自动只选最后一个操作的环境。
升级后应重点检查页签几何体选择、工序插入继承、批量工序 ID、孔自动多操作生成、刀具参数显示等功能点。尤其是之前遇到过图标缺失、边界选择丢失、内存报错或孔自动只选最后一个操作的环境。
五金冲压模如果孔、框、开口槽较多,模圣在 3D 环境中做识别、孔自动、框类加工和重复板件处理会更有优势。即使生成速度快,也要保留检查步骤,确认孔位、穿丝孔和加工顺序。
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
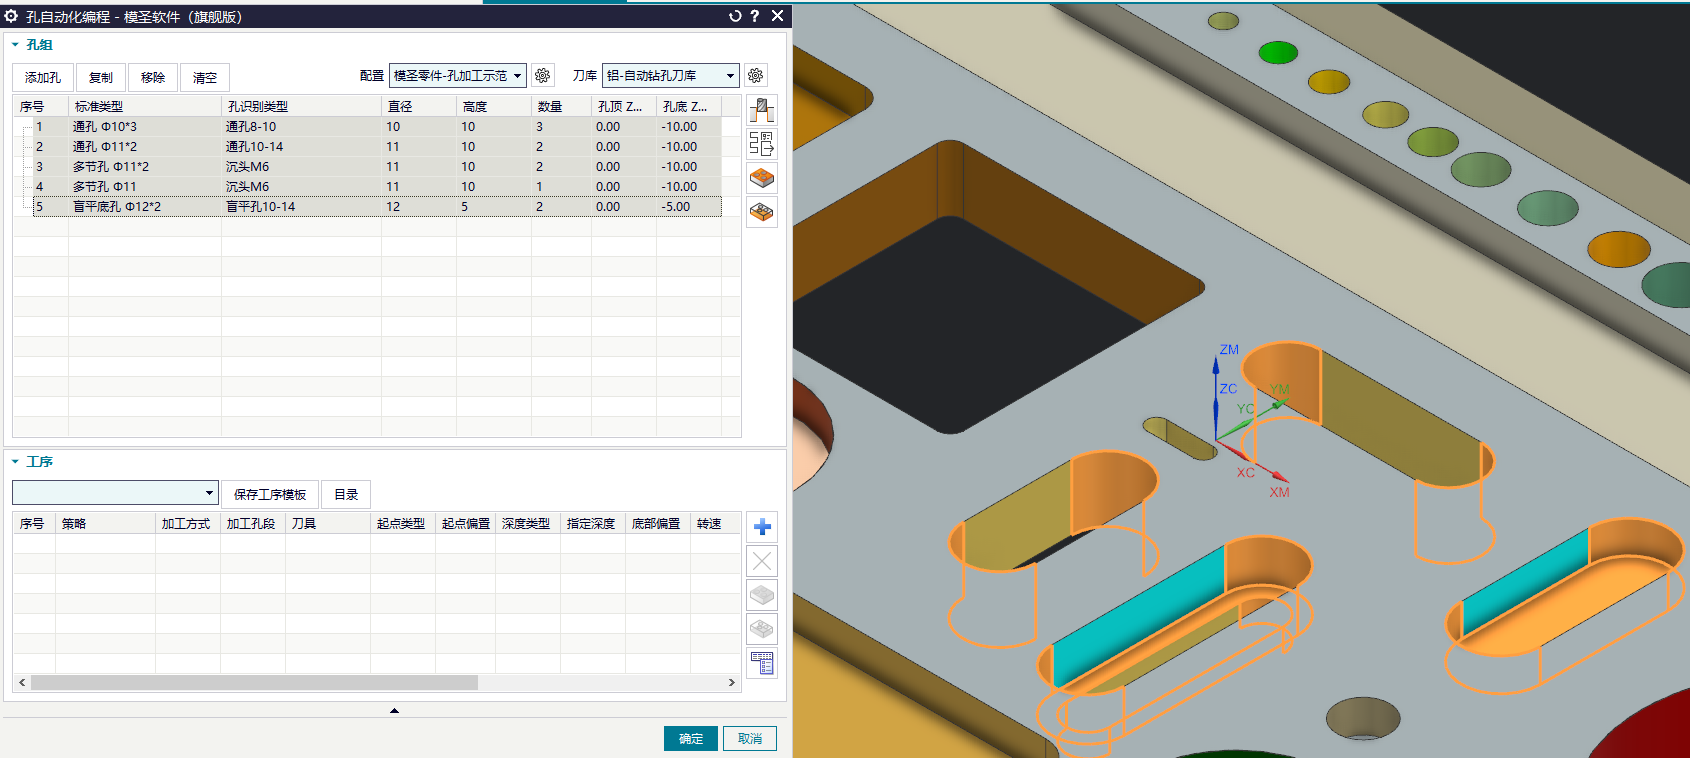
孔颜色可用于把不同用途、不同孔径或不同加工方式的孔分开。记录颜色后,可在自动钻孔配置中按颜色区分,例如把钻孔和定位销孔分开处理。

孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。

自动钻孔生成的刀具直径或名称与刀库不一致时,先检查钻孔界面的刀库指定、策略里使用刀具名称,以及加工文件中的刀具是否已经与刀库同步。

升级 NX 后,旧模板和孔自动编程配置通常不需要因为换高版本而全部重做;但跨大版本使用时,仍应先用代表性零件测试关键模板和孔配置。
二段孔想生成点孔或钻孔时,不要只按普通点孔思路处理。应在孔自动编程中选择钻孔并指定二段孔段,确认孔段、深度和模板匹配后再生成。

孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
平底孔想识别为螺纹底孔时,应配置盲平螺纹底孔规则,并用孔径优先级区分光孔和螺纹底孔。常用底孔直径可放到更靠前的识别规则中。

孔自动参数不要一开始就追求复杂配置。先按公司常用最大钻孔范围配置通孔,再依次配置锥孔、沉头孔和多段孔,并确保刀库里的转速、进给和余量已经设置好。
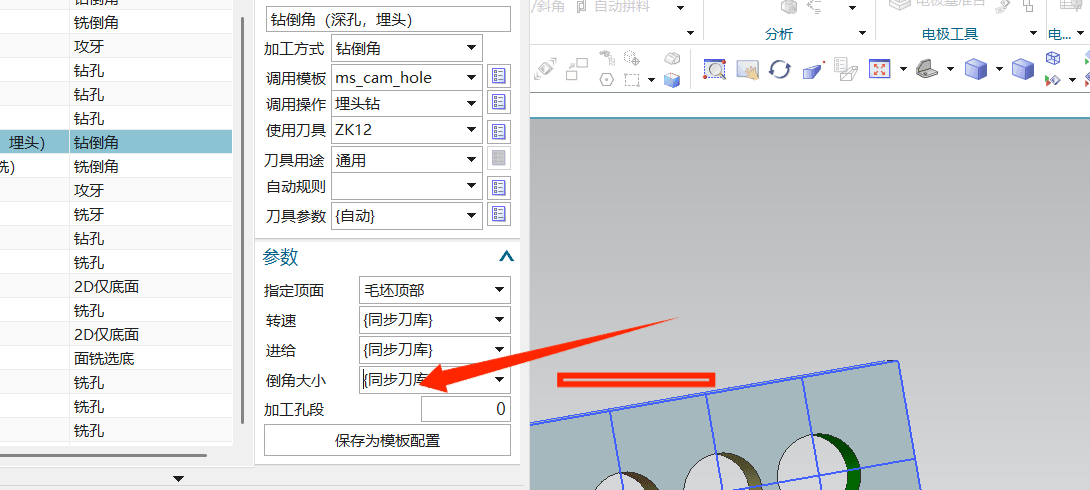
孔自动或刀库参数里的倒角大小通常就是要加工的 C 角大小,输入多少就按对应倒角大小处理。需要注意它与钻孔深度、刀具角度不是同一个概念。
配置孔自动前,应把钻头类刀具的类型名称统一设为“钻”。这样孔自动更容易按钻头类型匹配刀库刀具。

孔自动使用的模板文件在 HoleAutoCam 目录中。需要增加自定义工序时,先改模板 PRT,再配合孔策略配置文件指定孔段、刀具和操作类型。
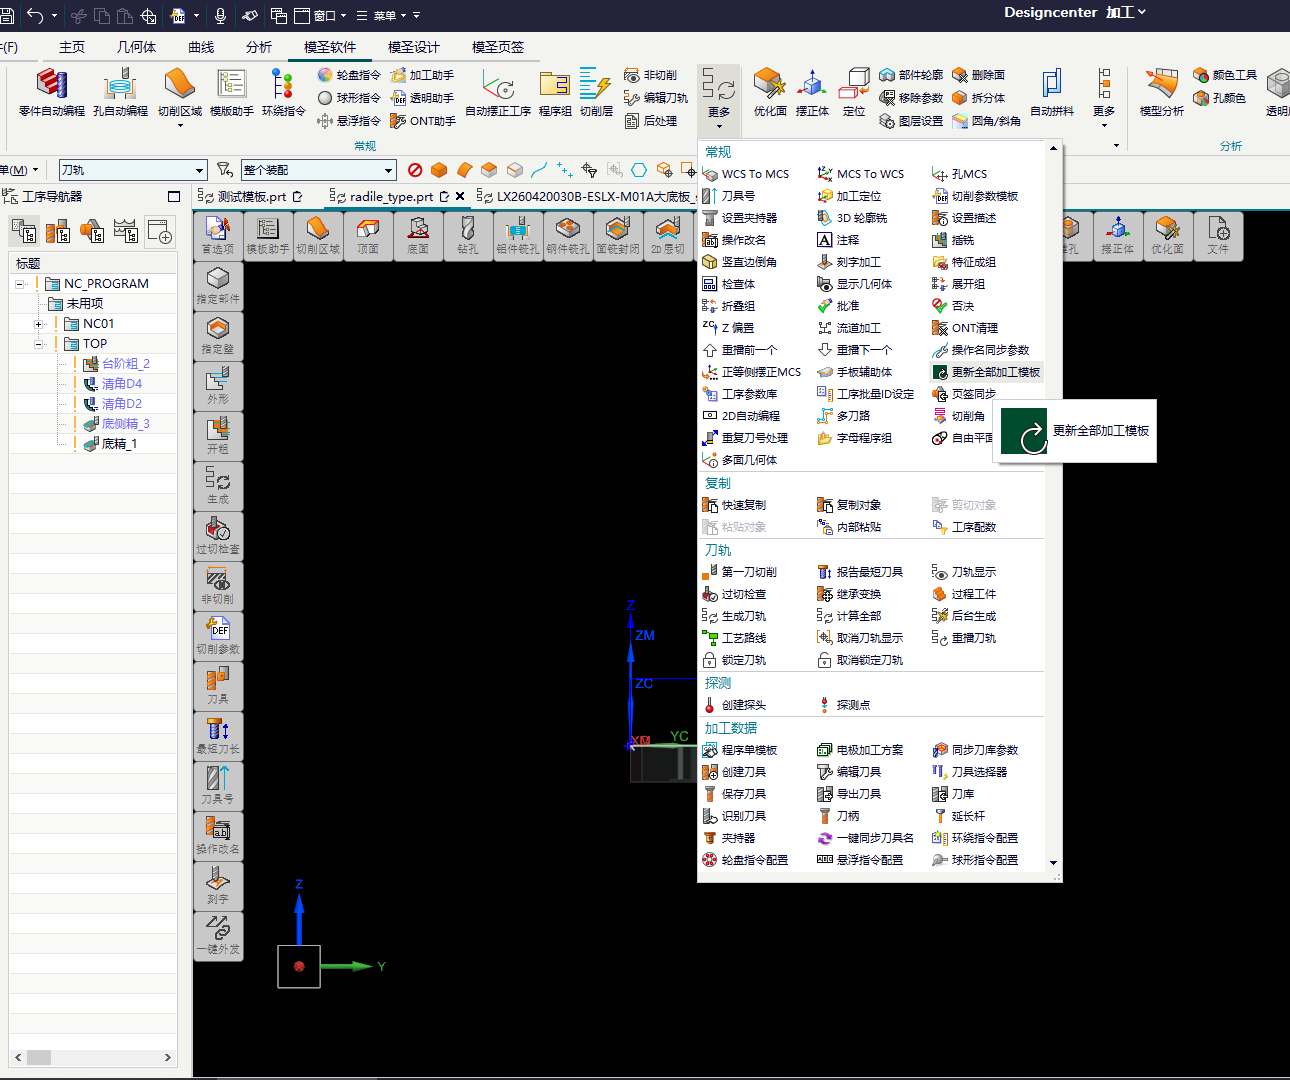
孔颜色已经手动设置好后,如果孔自动执行时又改变颜色,应取消孔自动中的“设置孔颜色”或自动上色选项。
