
多段孔上半截和下半截可以分别给加工范围
多节孔或多段孔加工时,如果上半截、下半截需要不同加工范围,可在孔相关设置中分别给范围,而不是全部使用同一段深度。

多节孔或多段孔加工时,如果上半截、下半截需要不同加工范围,可在孔相关设置中分别给范围,而不是全部使用同一段深度。
页签只是调用模板。如果页签里没有指定刀具,就使用模板里的刀具;如果页签里指定了刀具,就使用页签指定刀具。刀具名称不一致时,即使直径一样,也不会当成同一把刀带出参数。
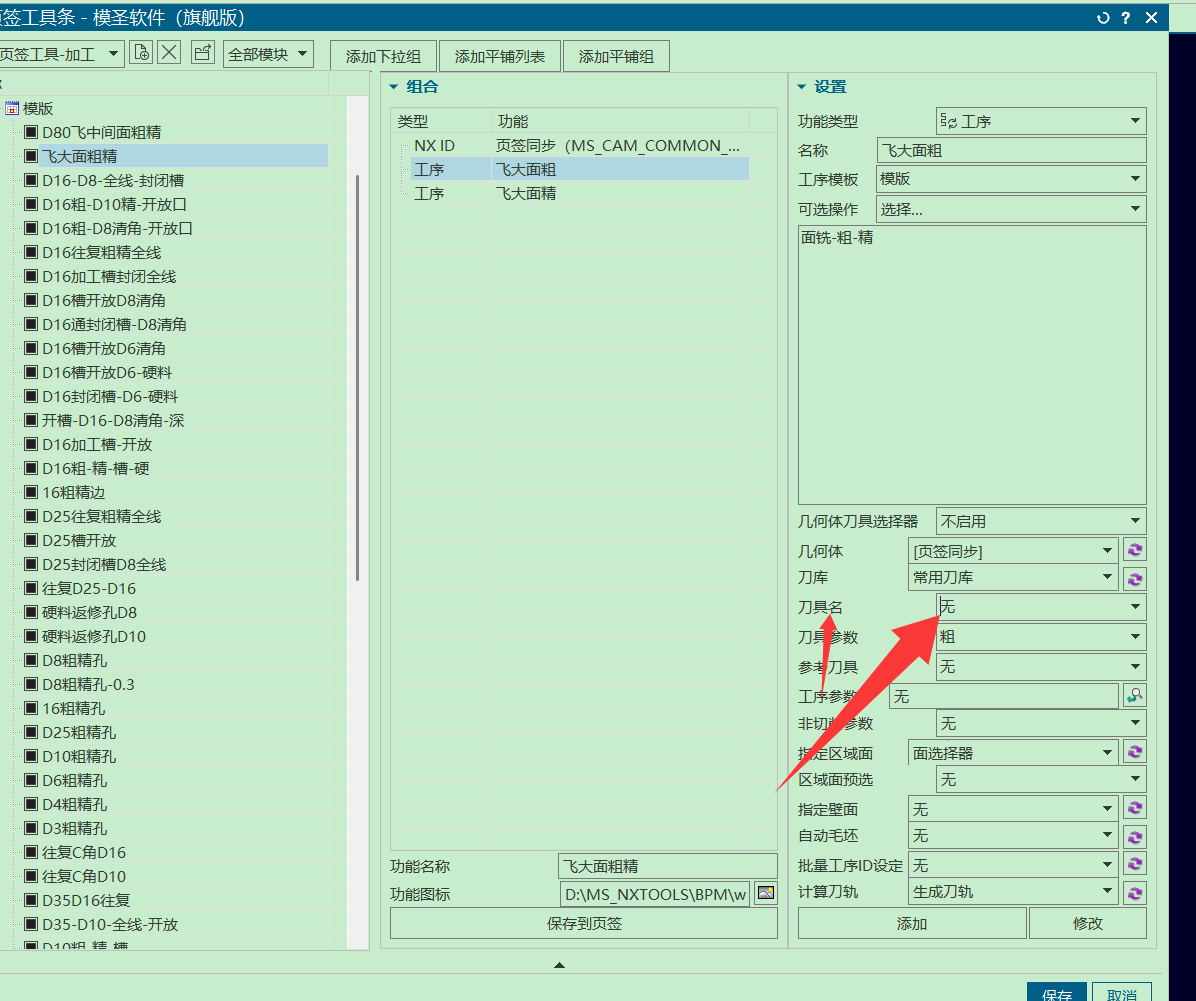
自动编程配置希望操作继承刀库中的刀号时,关键是模板、配置和刀库里的刀具要对应。可使用刀具号功能同步刀库;如果模板刀号全是 0,需要先把刀库和模板刀号调整好。

需要添加自定义夹持器时,可在刀库--夹持器管理进入新增界面。新增后再回到刀具参数中调用对应夹持器。

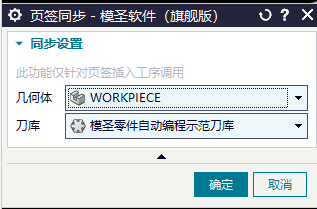
页签配置中如果启用了页签同步几何体,可以先在 NX 中选好几何体,再启动页签功能。页签会按前面选中的几何体继续执行,减少重复选择。
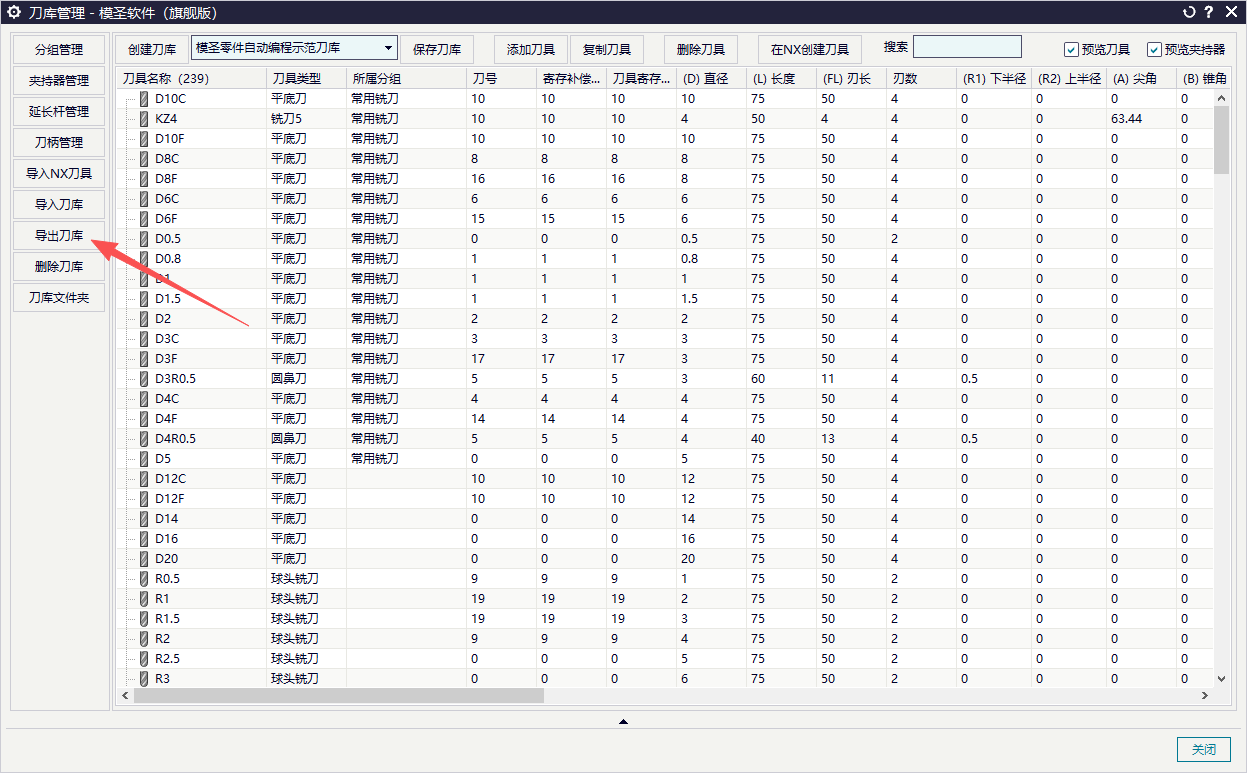
模圣刀库中的切削参数可以导出到 Excel 表格批量修改。如果导出表里看不到主轴转速、进给等列,先随便创建一条刀具参数后再导出,相关参数列就会出现。
在 NX 加工环境中,如果点击程序组后自动展开大量内容,影响查看和操作,可以先执行清理命令,再重新点击程序组。清理后程序树通常会恢复更容易管理的显示状态。
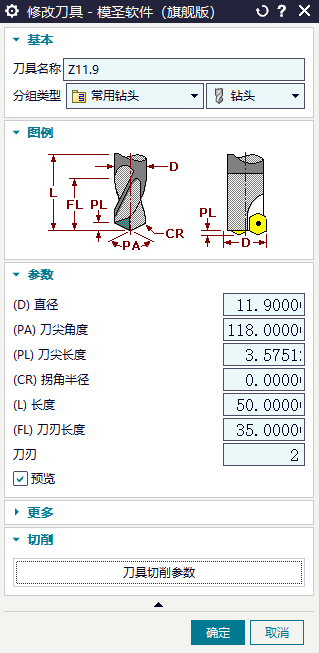
自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
蓝色刀路框或局部线段不一定能直接单独选中。删除复杂刀路时,优先使用范围选择并框完整刀路段,再确认选择规则是否覆盖到目标对象。

拿到其他自动编程配置后,不建议直接使用。配置里的刀库、模板、切削参数和工艺顺序往往与现场不一致,应先备份,再替换刀库并按自己的工艺验证。
UG 宏文件可以放任意稳定目录,重点是调用入口路径正确;建议放到固定文件夹并随配置一起备份。
两套配置合并时,不要整套覆盖;应备份后找到加工助手里的页签 MS 文件夹,把页签相关文件放到目标配置对应位置。
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
已有 Excel 程序单样式想改成制图程序单时,通常不能直接转换。更稳的做法是参考 Excel 样式,在制图程序单模板中重新制作字段、布局和变量。
程序单刀具号没有按顺序排列时,可先切换刀具视图输出测试,再到程序单默认设置里检查刀具排序相关选项。启用排序后要注意同一刀具后续工序的刀补号显示。
