同直径销孔和牙孔怎么区分?
同直径孔里既有粗孔又有精孔时,不要只按直径统一处理。可以在自动识别后做拆分,再分别给粗孔、精孔配置加工方式。
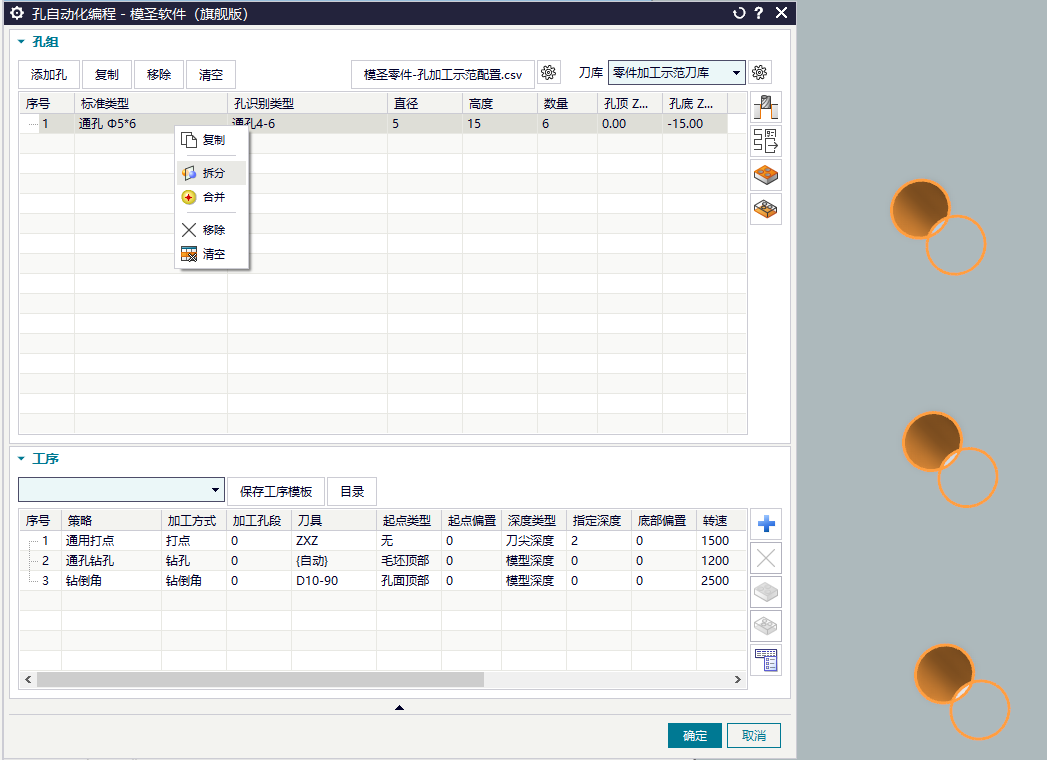
同直径孔里既有粗孔又有精孔时,不要只按直径统一处理。可以在自动识别后做拆分,再分别给粗孔、精孔配置加工方式。
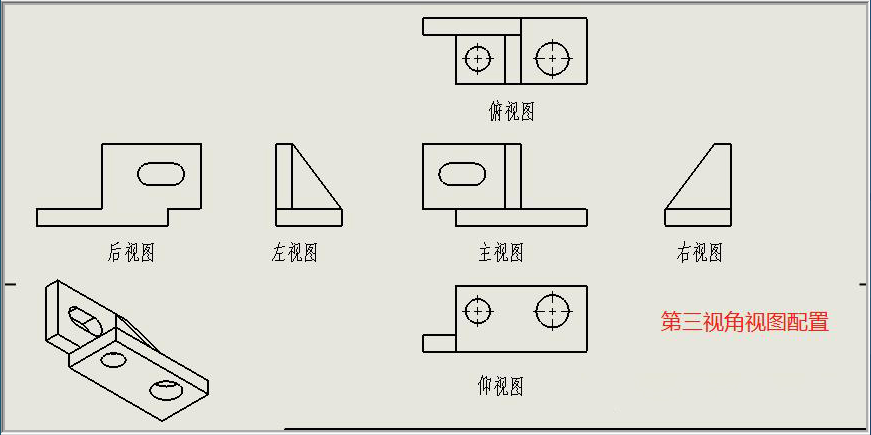
制图程序单截图方式想改成第三视角或指定视图时,可在程序单截图相关设置中选择对应视图,并把该视图放在优先位置。
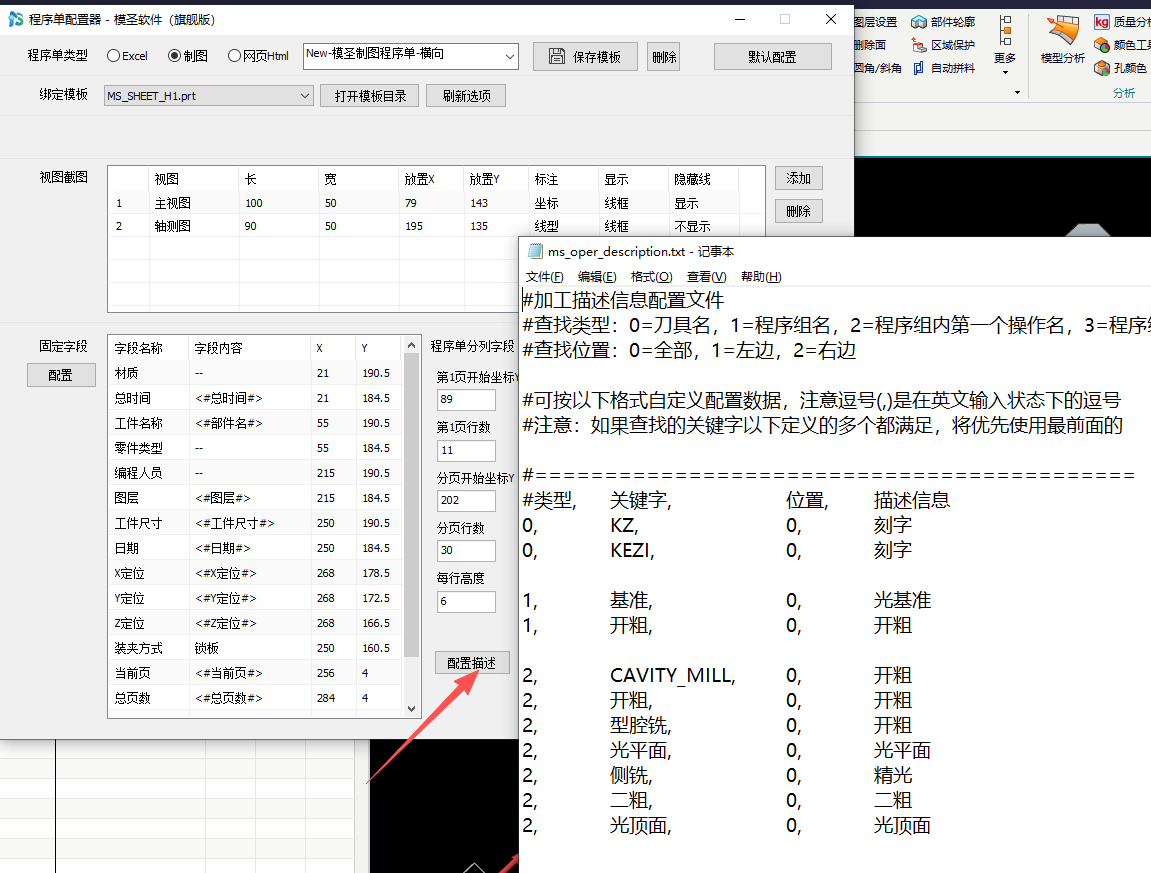
自动编程识别后,如果程序单加工类型列没有显示转孔、开粗、精光、光面等信息,应检查列信息配置使用的变量,再到配置描述中补充或调整。
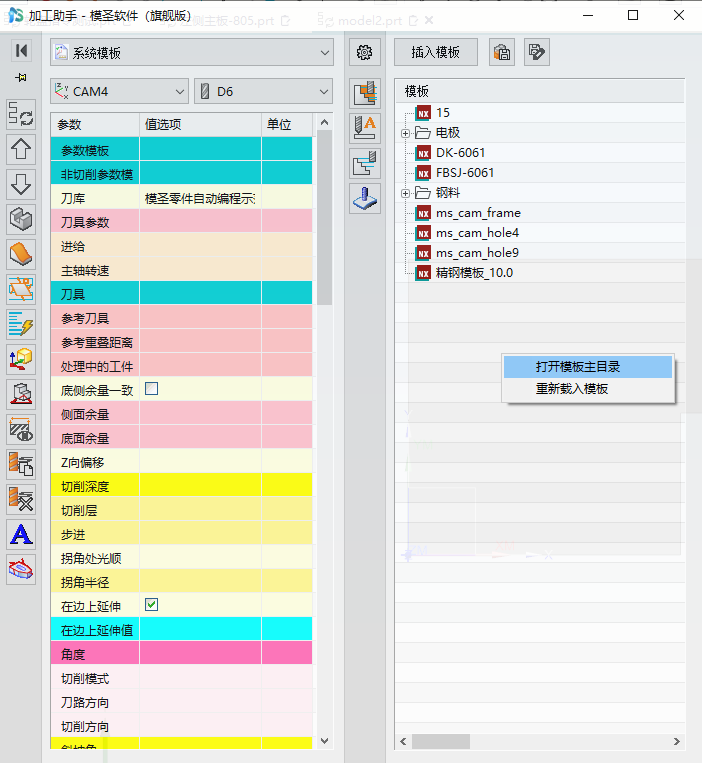
加工助手里找不到孔相关模板时,先确认模板目录中是否有孔模板。缺少时可以把合适的孔模板复制进去,再重新打开加工助手检查。
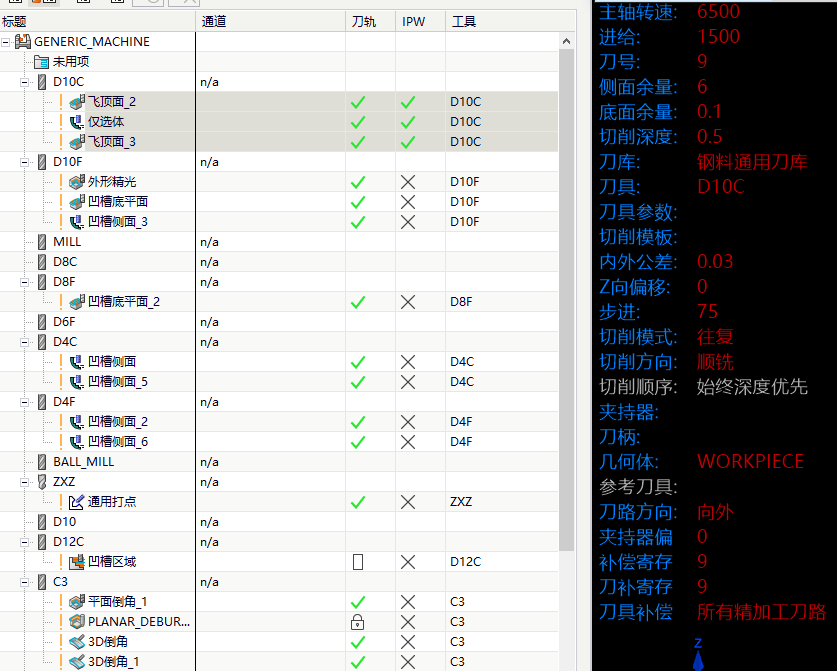
后处理或程序单中刀补列为空时,应检查模板列映射。若只需要读取 J 列,就不要写成 JK 两列;改成正确列号后再确认刀补数据是否存在。
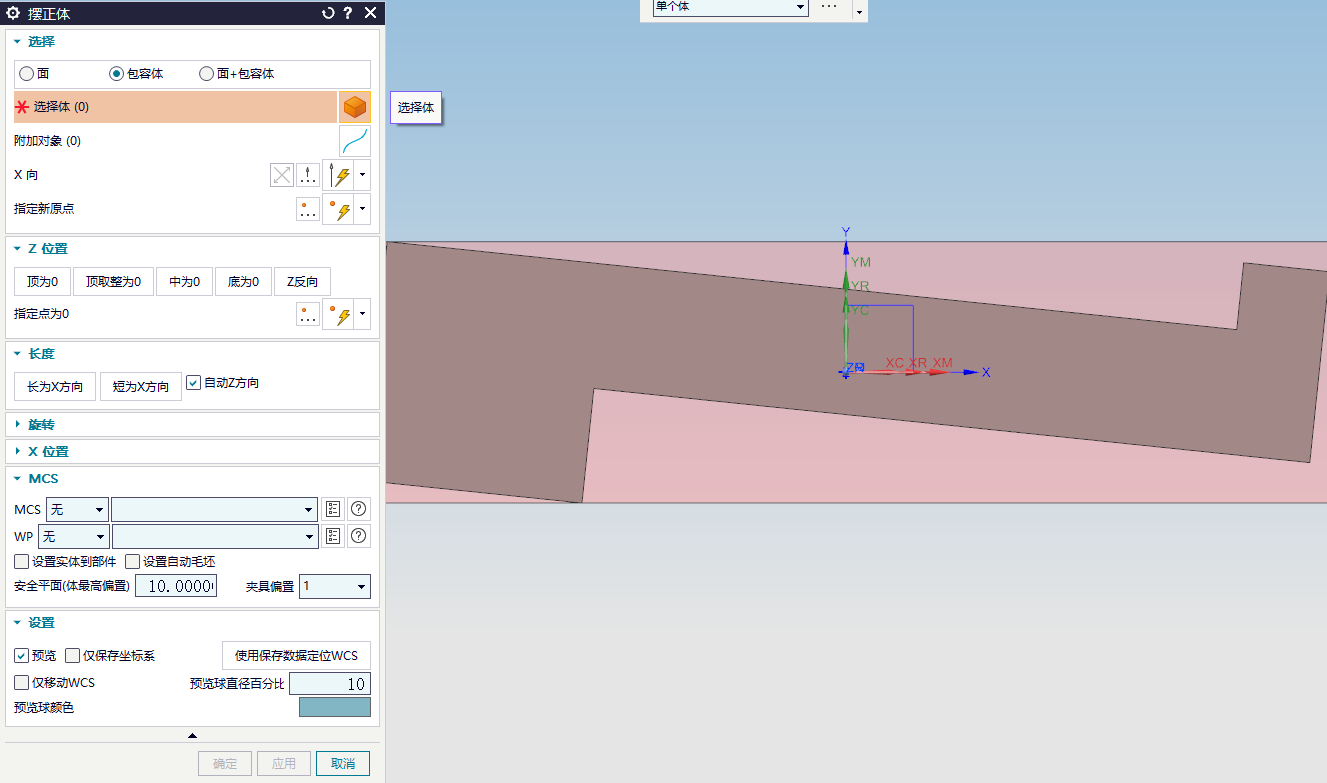
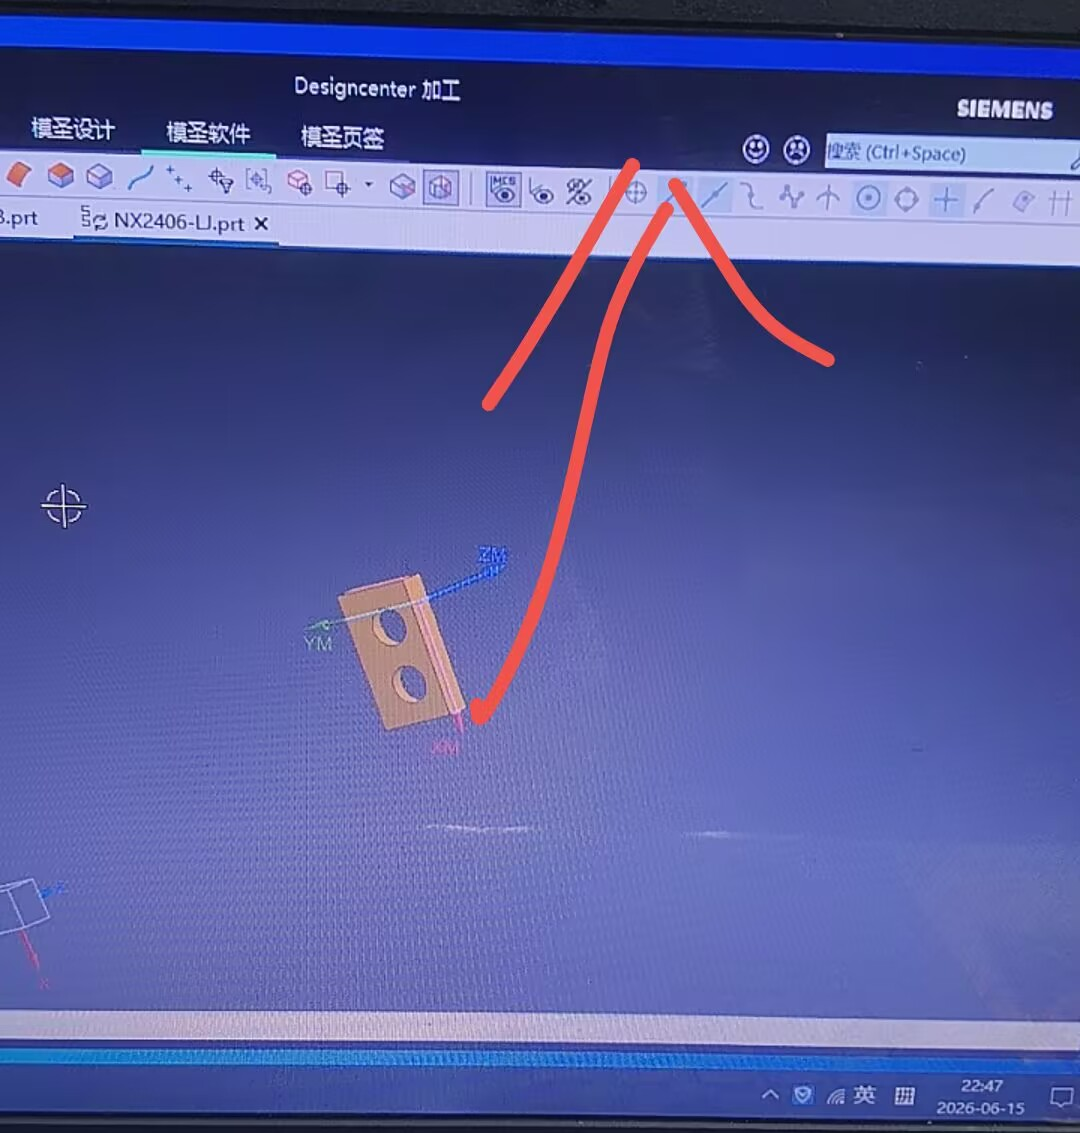
摆正体坐标每次都要手动转时,可用“面 + 包容体”的方式先选面,让系统自动识别面的法向为 ZM+,再指定小圆球;必要时用 END 键切换轴测视角辅助选择。
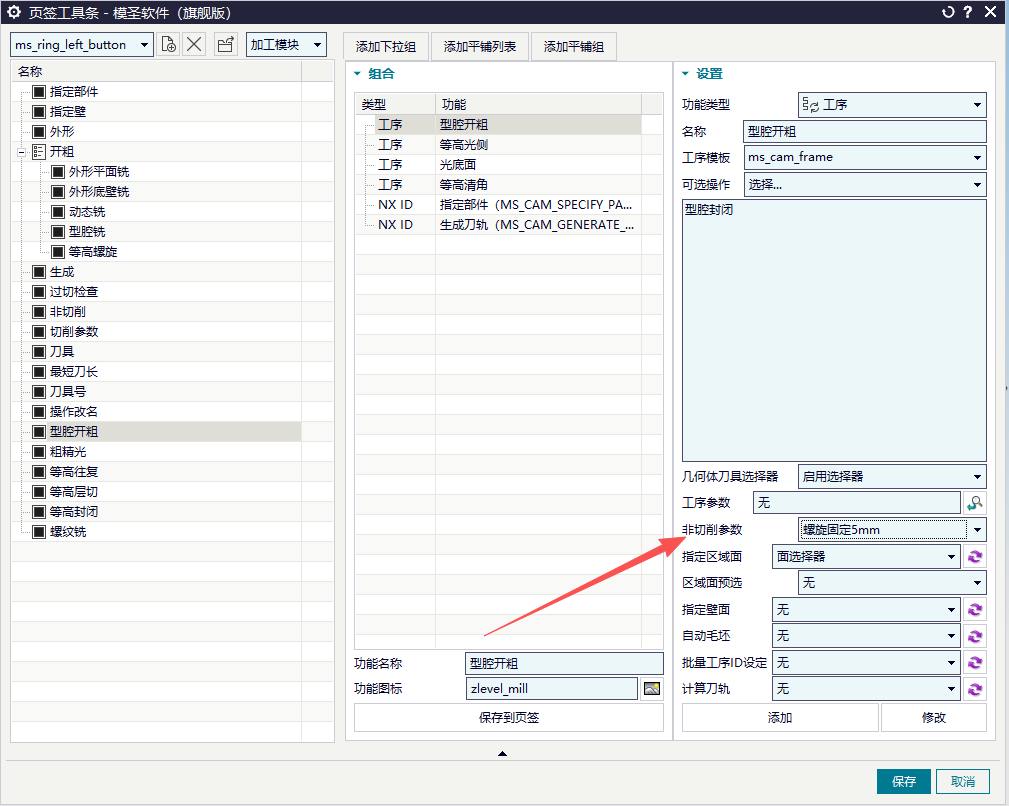
非切削或进退刀类参数在工序参数界面里直接改不生效时,可以用已经设置好的程序读取,或通过非切削参数模板统一控制。
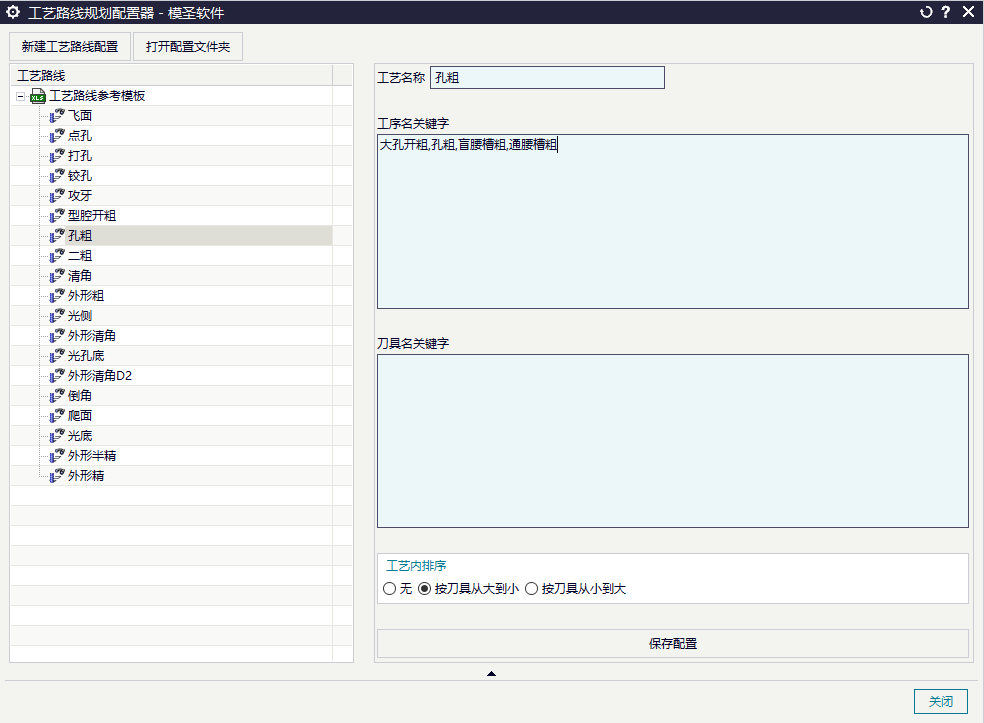
通槽自动编程排序可通过工艺路线控制。想要更稳定地按指定顺序出程序,简单方法是在工序或关键字前加 A、B、C 等前缀。
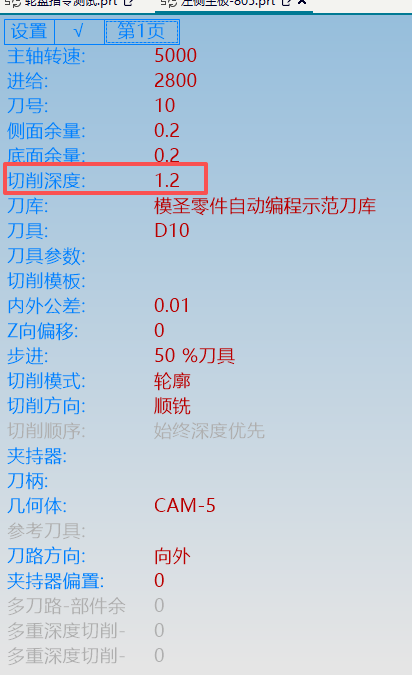
钻头 Q 值可理解为钻孔下刀深度或分段深度相关参数。创建钻头时界面里没有直接 Q 字段时,可检查下刀深度字段。
两点分割无法选到体上的点或分割结果不准确时,可尝试改用平面分割;平面分割对模型上的点、面和方向控制更直观。
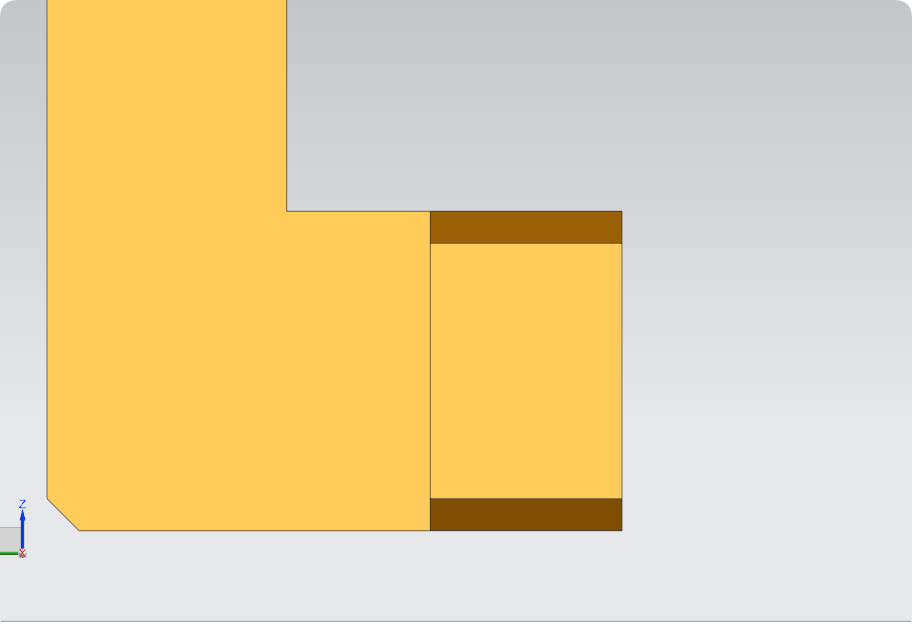
使用孔颜色区分孔用途时,要注意选择范围。如果把反面孔也一起上色,后续孔自动识别可能把正反面用途混在一起。
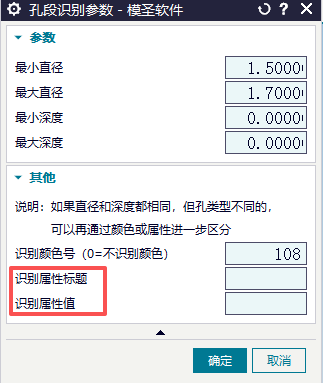
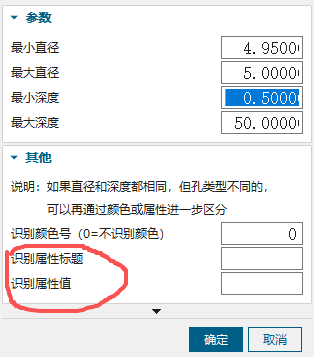
同样直径的孔可能是螺纹底孔、过孔、销孔或精孔,系统无法只凭直径判断用途。需要提前用颜色或属性区分,或按后续工艺手动拆分。
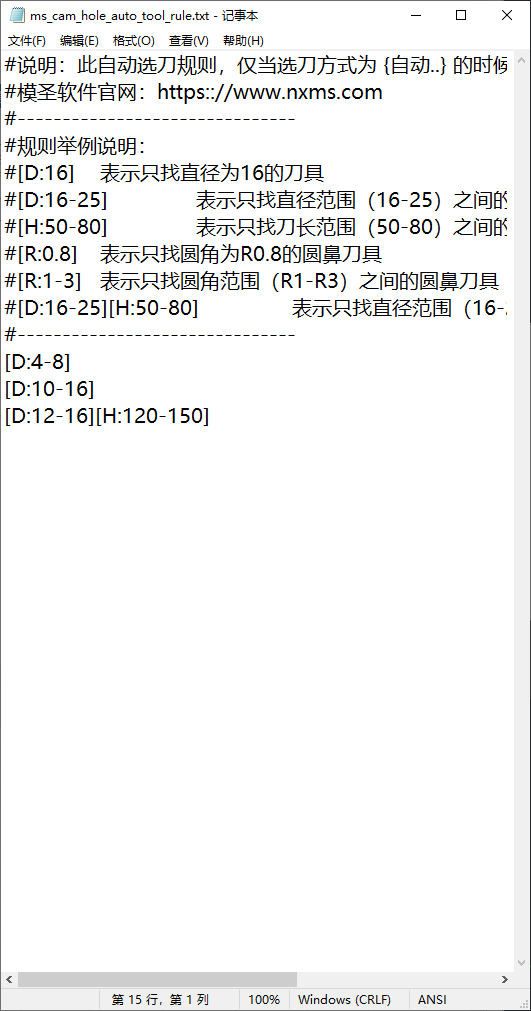
沉头孔或孔加工希望自动选刀时,直接按孔直径指定刀具通常更稳。如果要让系统自动选刀,刀库和选刀范围必须先维护好,否则容易选错刀。
顶部功能区被缩小后,看起来像命令都收起来了。可以在功能区右侧找到展开箭头,恢复正常显示。
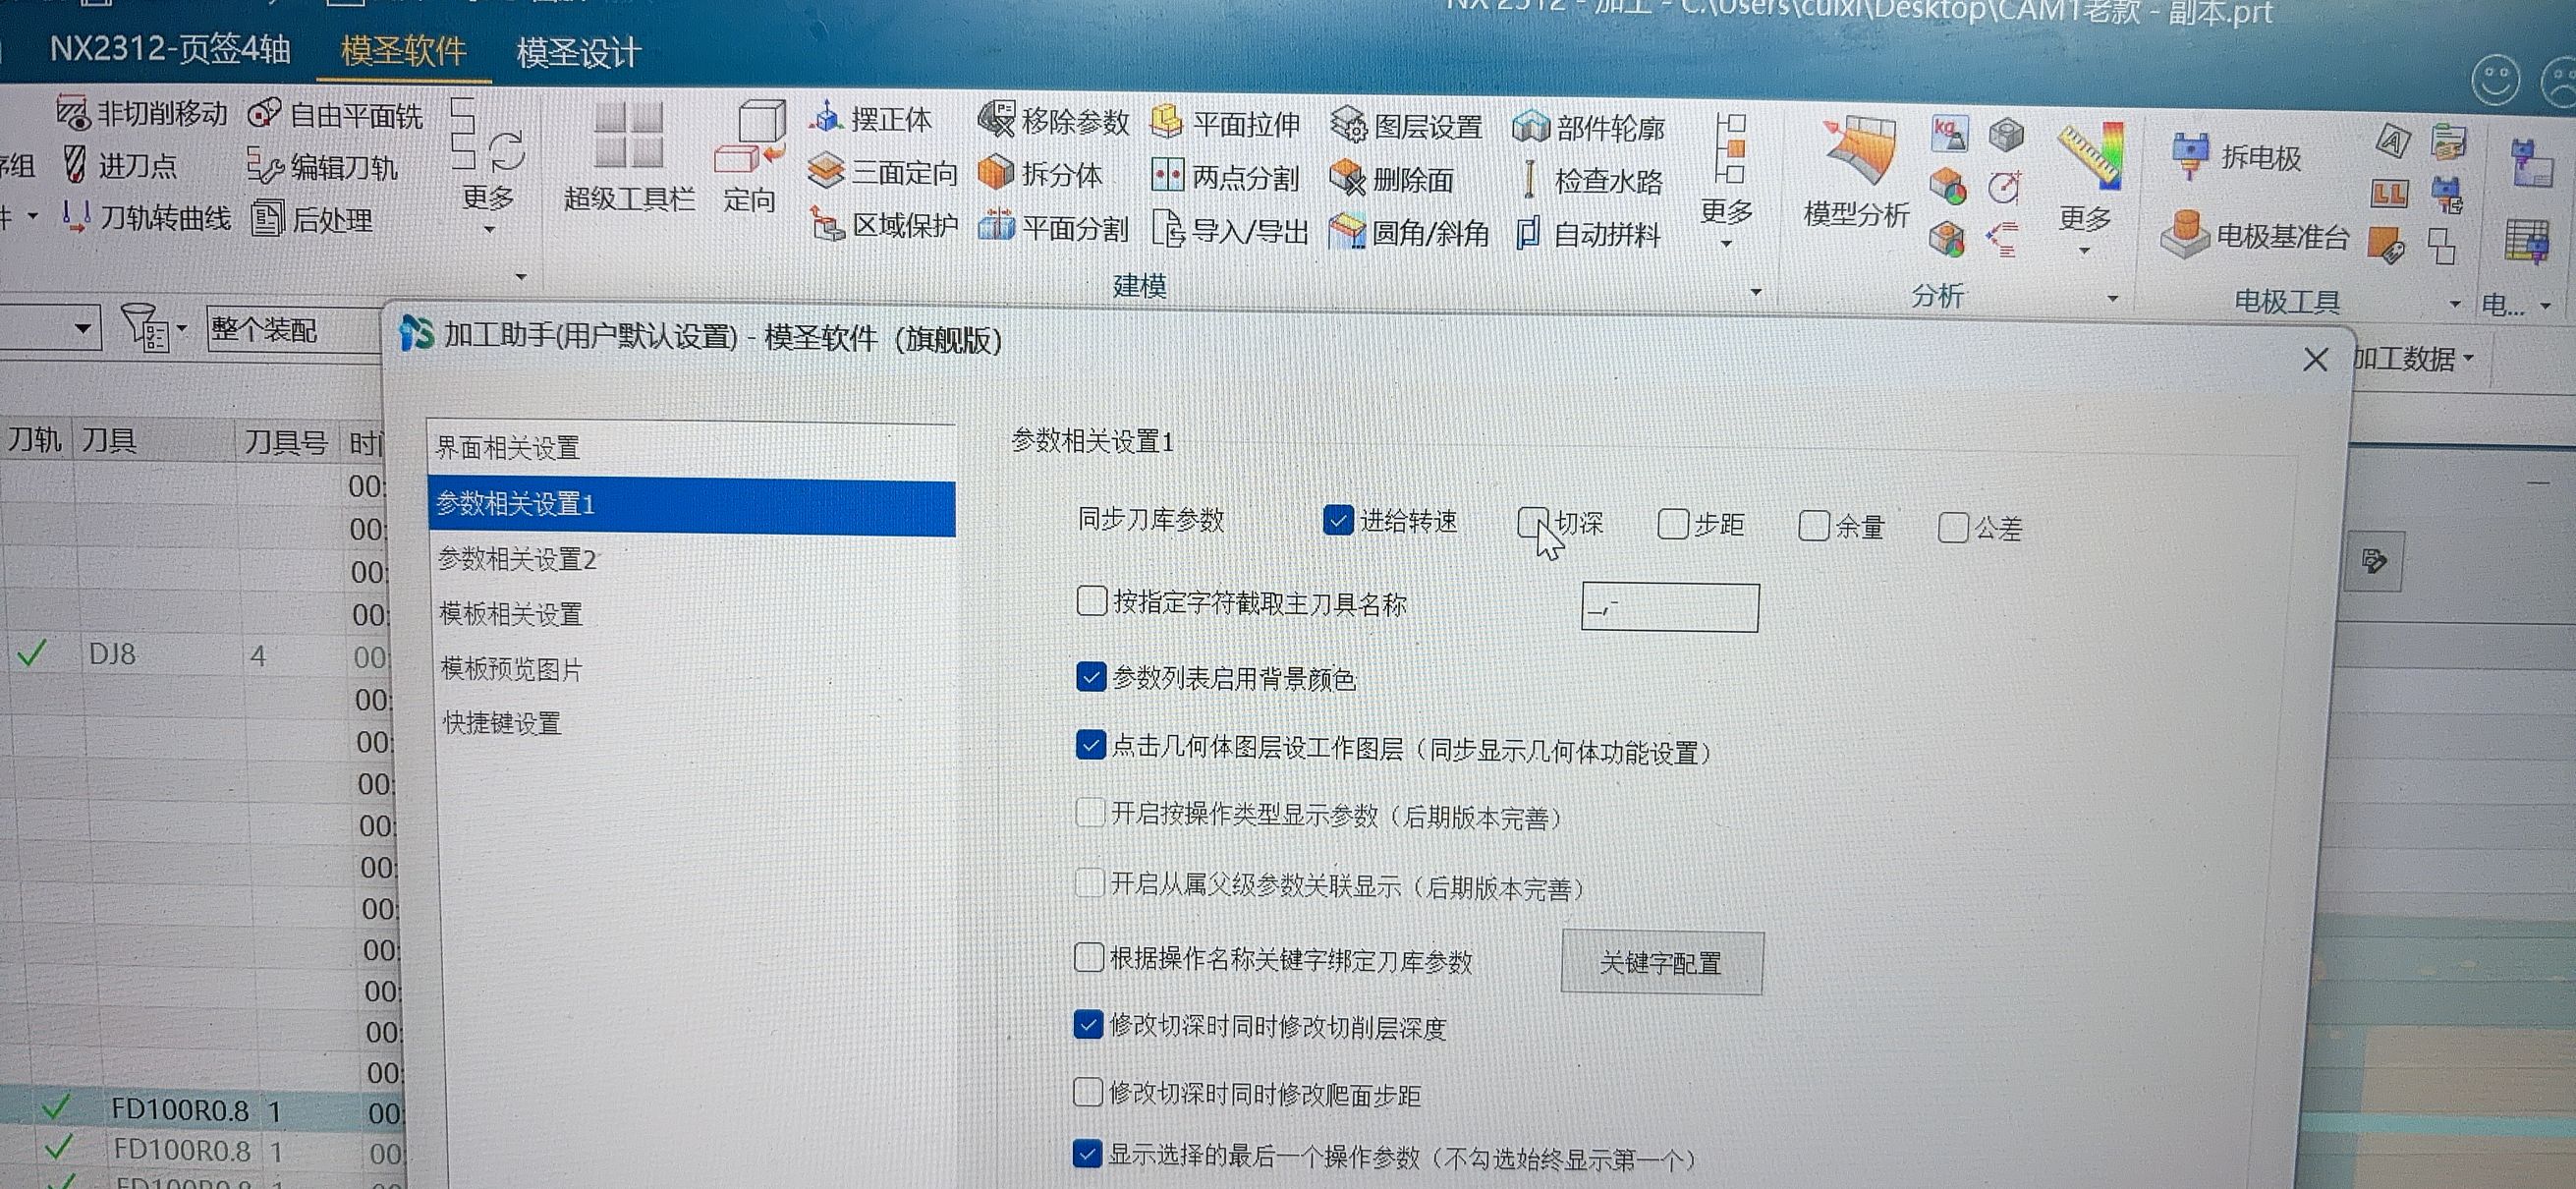
加工助手同步刀具参数时,转速、进给、下刀深度、步距等字段是分开控制的。某些参数没有同步时,先检查对应字段是否单独勾选。