
尺寸想显示总尺寸,可把标注类型改成坐标
自动或手动标注出来不是总尺寸时,可把标注方式改成坐标,再重新选取两端对象。这样更适合输出总长、总宽类尺寸。

自动或手动标注出来不是总尺寸时,可把标注方式改成坐标,再重新选取两端对象。这样更适合输出总长、总宽类尺寸。
等高倒角选择类型时,可先用“仅选体”等高方式测试。生成后检查倒角区域是否完整,避免选到不需要的面。

自动排料时,可以先把需要排的工件全部放进去,再选择并执行排料。大致思路是先长方形,再处理异形,排完后使用调整排料微调结果。

零件有多种颜色和多类加工区域时,可以先用颜色区分孔、槽、面等特征,再分别配置对应模板。自动编程负责完成主要刀路,剩余特殊区域再人工补充和检查。
程序单可以把多个内容合并到一个输出文件中,但后处理是否能分成多个文件,要看程序组结构、后处理器规则和输出方式。若要求一张程序单对应多个后处理文件,需要先把程序组、子程序组和后处理器规则整理清楚。

克隆面通常用于根据模型中重复或相同的面特征批量选择。模型质量较好时,单克隆面偏向选中当前关联的一组相同面;多克隆面偏向把模型上所有相同特征一次性选出来。
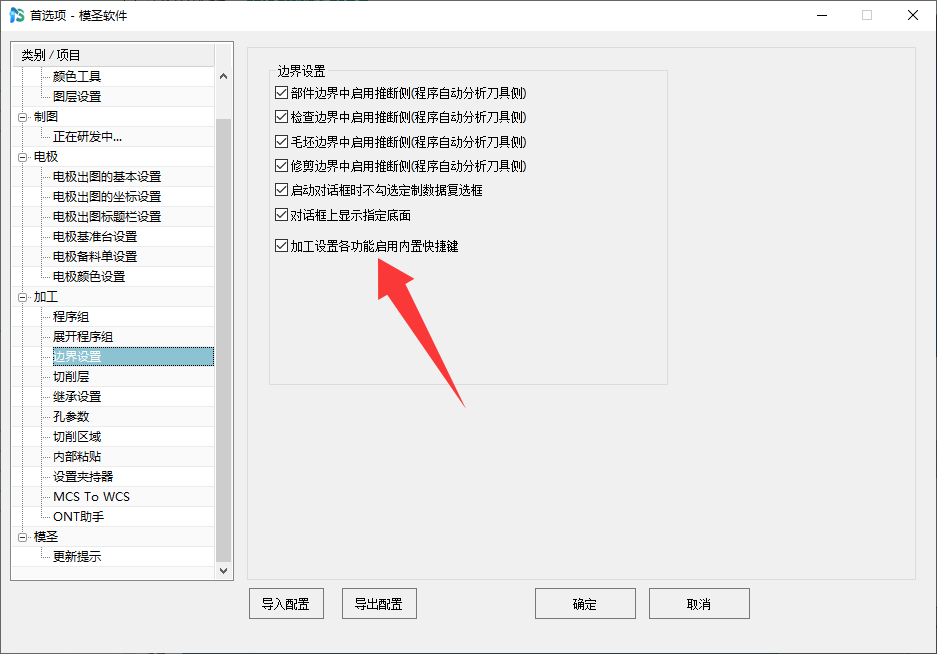
部件边界中鼠标中键添加新集时直接退出界面,通常可先检查首选项里的相关勾选项。开启后重新操作即可恢复。
球刀使用刀具规格参数生成名称时,如果没有得到期望的 R 角显示,不要只依赖自动规格文本。可按直径、R 值和自己的刀库命名规则处理,自动选刀场景下更建议调用已维护好的刀库。

需要先钻孔,再用铣刀离底面保留一定距离绕下去时,可用底壁铣的底面毛坯厚度思路处理。这个厚度可用于控制底部保留量。

从刀库调用刀具后螺距不显示时,不能只看刀库是否有参数。页签里也需要设置对应刀具参数,或在工序参数库中保存螺距,再让页签调用工序参数。

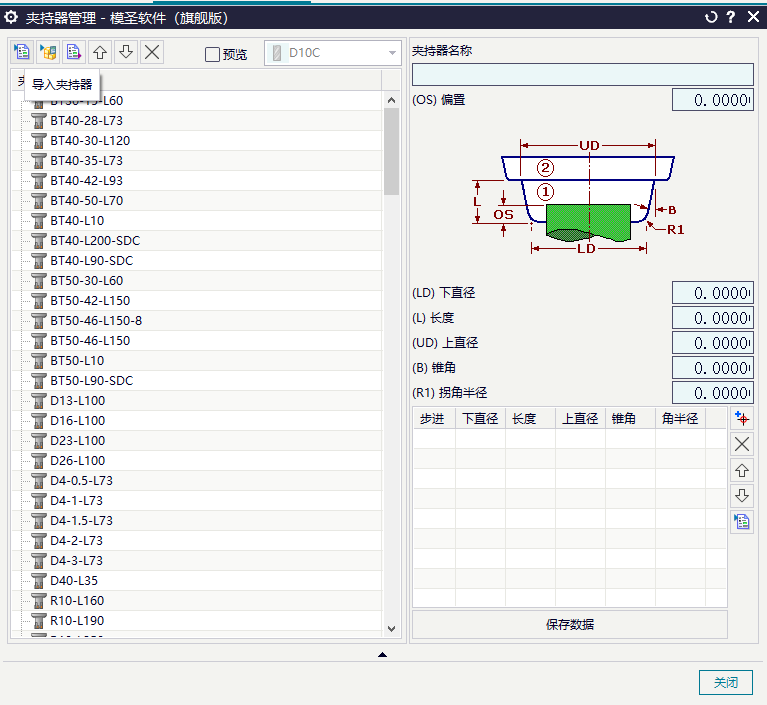
夹持器或刀柄库导入时没反应,可能是文件格式不匹配。某些导入功能最初用于兼容特定格式,不一定能直接导入一个包含多个对象的 UG 文件;必要时手工建立更稳。
需要单线字体或中心线刻字时,可在设计相关功能中查找“刻字中心线”,也可查看文本刻字相关入口和视频说明。FS 等单线字体是否可用,要看当前字体库。

创建铣牙刀时,直径应按实际参与切削的刀刃直径填写。刀杆或刀柄直径不能代替刀刃直径,否则刀路和螺纹加工会失真。

拐角处想快速倒圆角,可先查模型分析或更多里的拐角相关工具;已有多个相同圆角要删除时,可用删除面配合克隆面,选一个角后批量选中同类圆角。

拐角设计后参考刀具无法生成刀路,可能不是功能失效,而是半径、直径或参考刀具大小理解错了。刀具进不去就不会生成合理刀路,先确认 R 值和刀具直径关系。
