
刀库刀具号想批量修改,先导出刀库为EXCEL再编辑
刀库批量排刀号前要先判断是否需要固定刀号;固定刀号单独维护,其余可用表格批量整理。
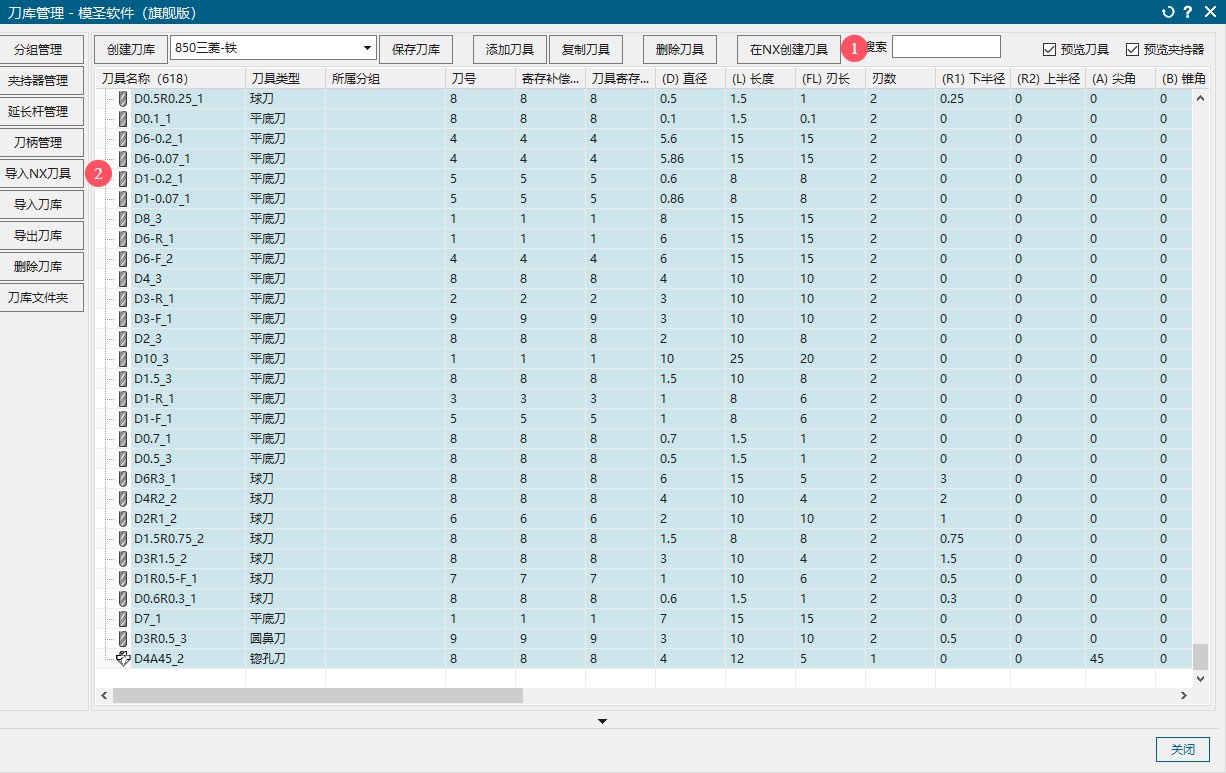
刀库批量排刀号前要先判断是否需要固定刀号;固定刀号单独维护,其余可用表格批量整理。
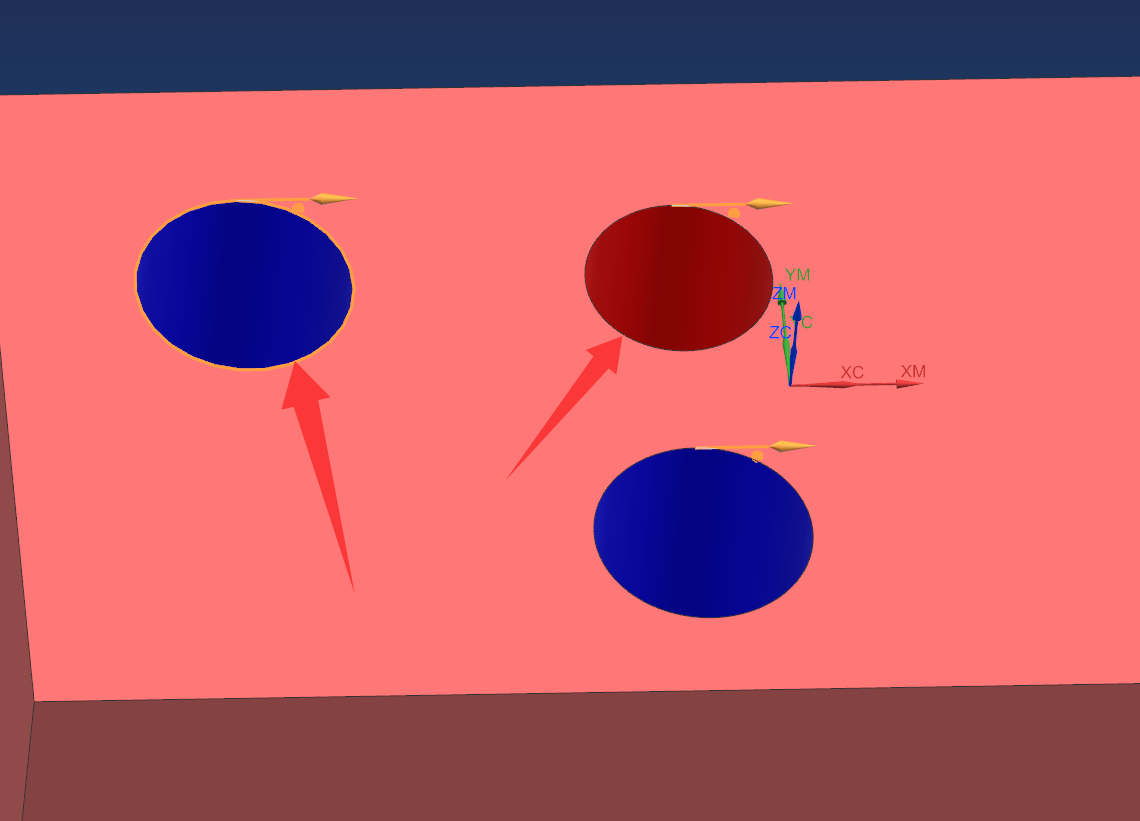
编辑 2D 部件边界时,如果选中对象不高亮,删除大孔或边界时就很难判断目标。可先取消边界列表中的预览,再观察选择对象是否高亮。
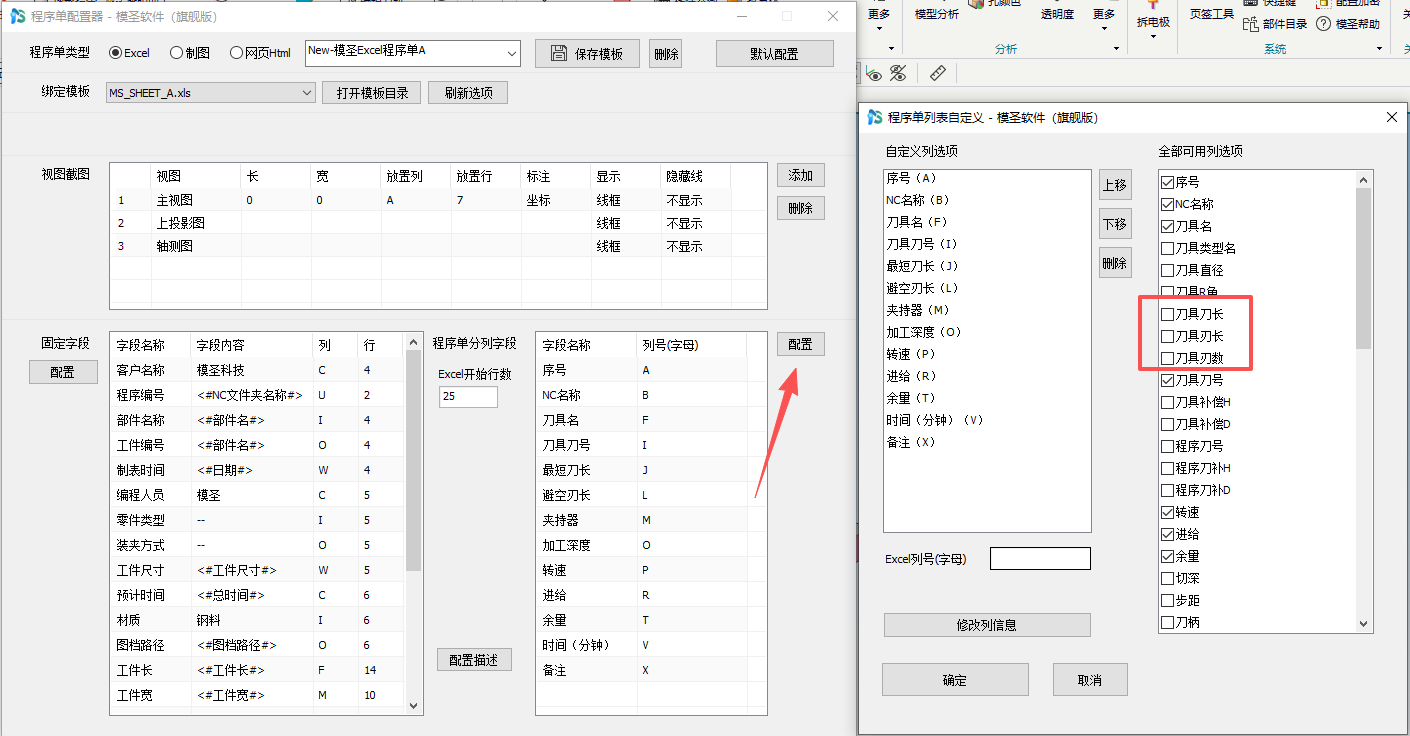
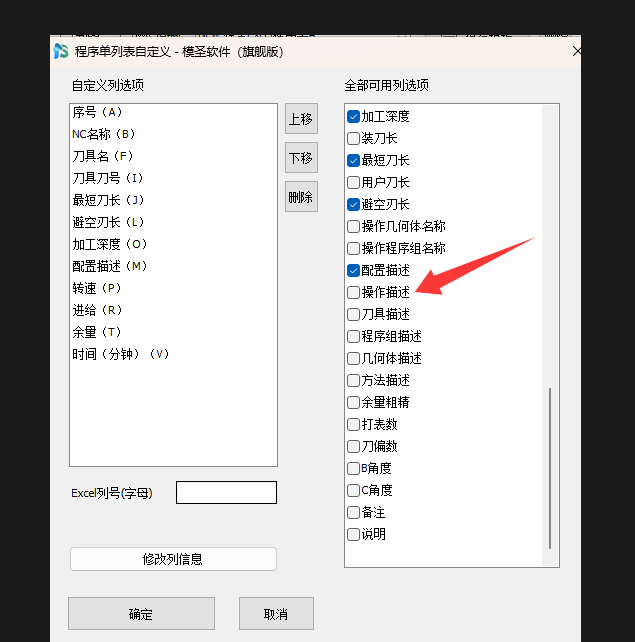
程序单需要显示刀具装夹长度、刃长等刀具信息时,不需要手工写入。进入后处理程序单设置,在字段列表中勾选需要输出的刀具字段即可。
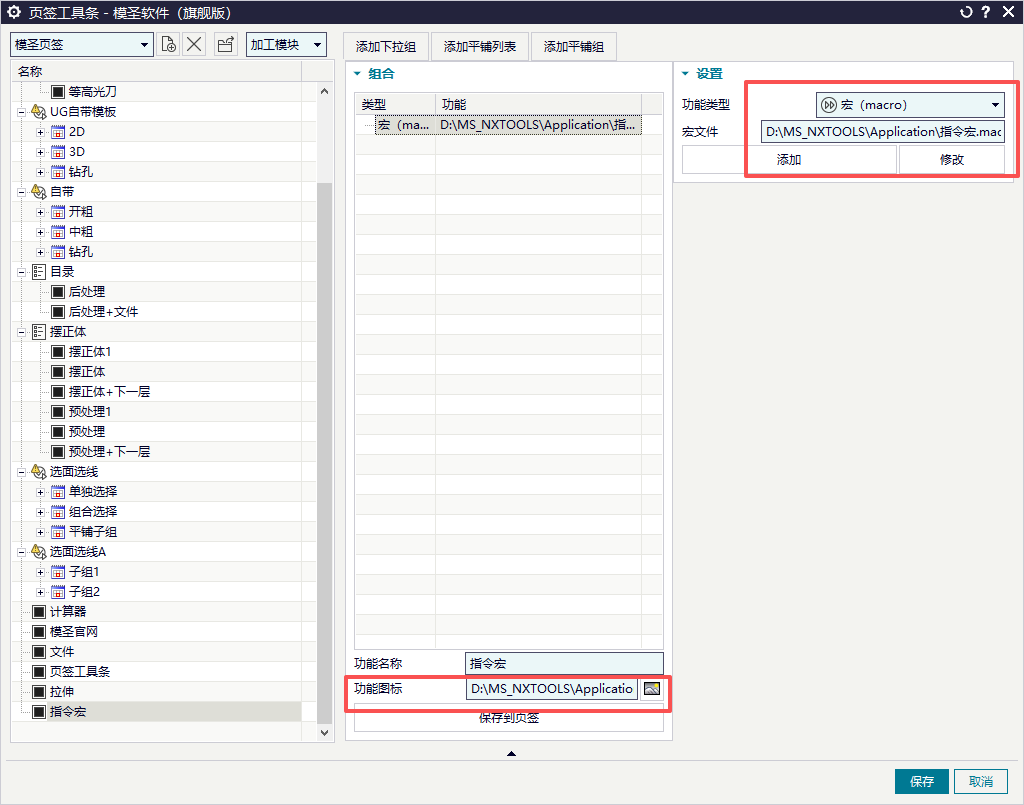
页签中配置宏时,宏文件可放在模圣 Application 下。放进去后仍无法调用时,先检查填写路径是否正确、文件扩展名是否完整,以及页签按钮是否指向该宏。
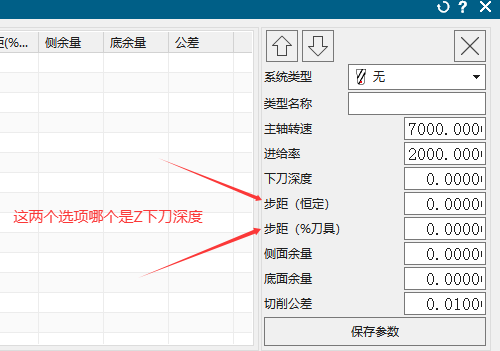
页签或工序参数表中,跟步距相关的参数可能分为平面百分比、恒定步距和 Z 向下刀深度。不要把 XY 平面步距当成 Z 分层深度使用。
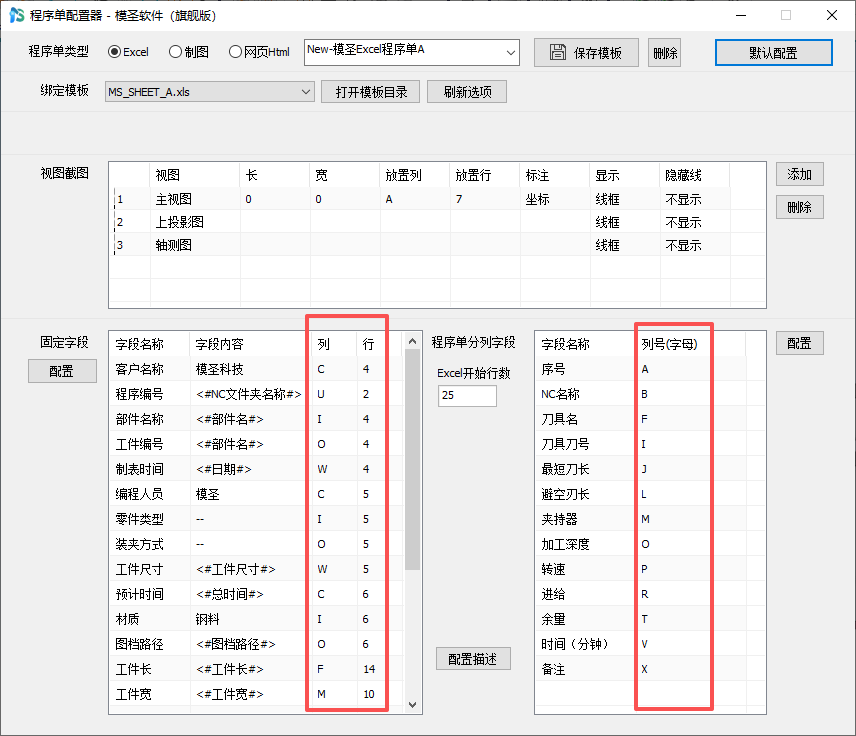
程序单配置字段对应不上或格式不对时,应先打开 Excel 程序单模板,对照表格上方的英文字母列,再回到字段配置中确认列号。
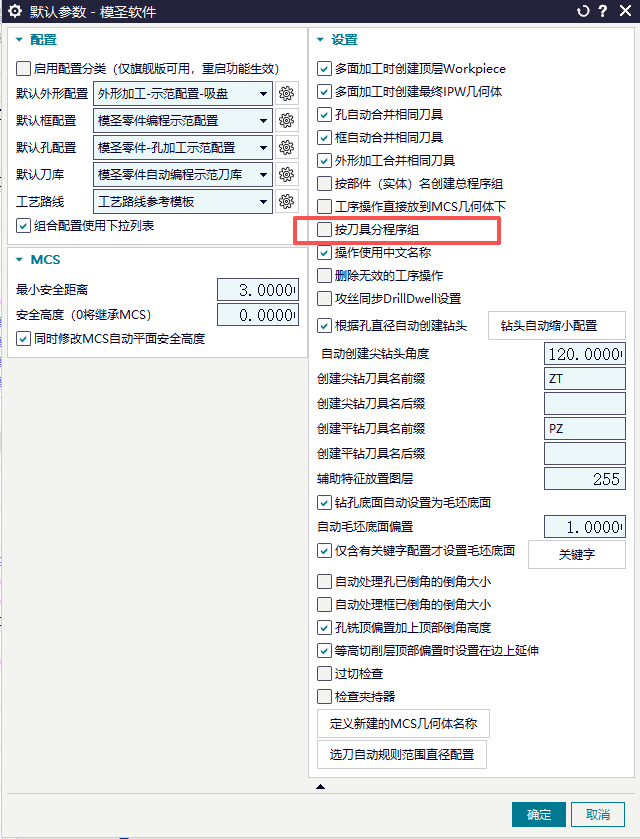
零件自动编程生成的程序如果一个刀具单独一个程序组,通常是开启了按刀具分组。进入模圣设置或零件自动编程设置,取消按刀具分组后重新生成即可。
想统一调整铣削程序和孔程序的安全高度,可进入零件自动编程界面右下方默认设置,找到最小安全高度等相关参数后修改。
页签配置文件不是普通文档,不能直接用普通程序打开后保存。误打开或保存后,可能导致页签按钮失效、界面变形或配置损坏。出现异常时先修复重启,无法恢复则回退备份。
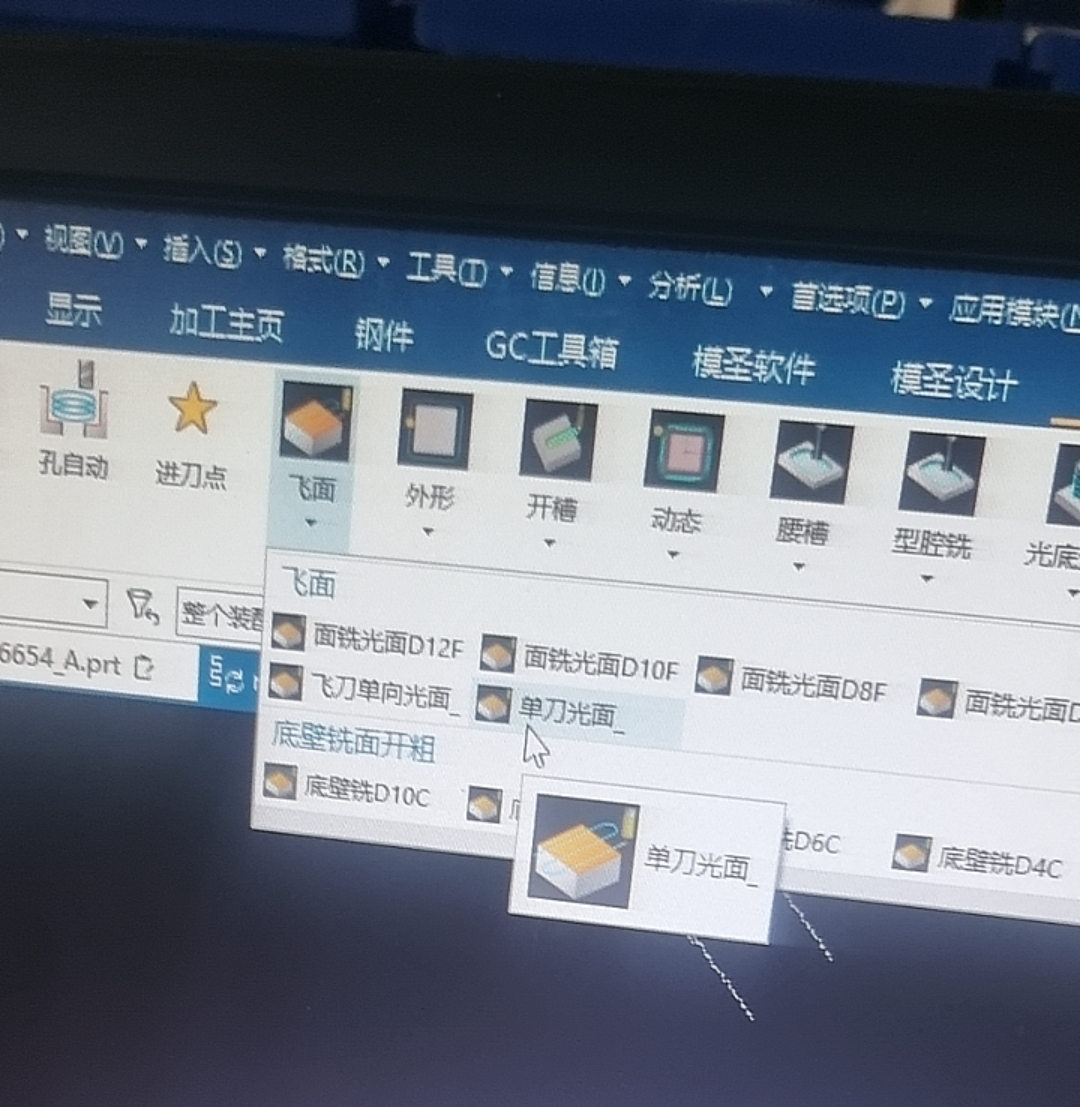
程序单页码、列信息或字段内容不正确时,不要只改文字位置,应先检查当前单元格或标注使用的变量是否正确。变量选错会导致显示内容和预期不一致。
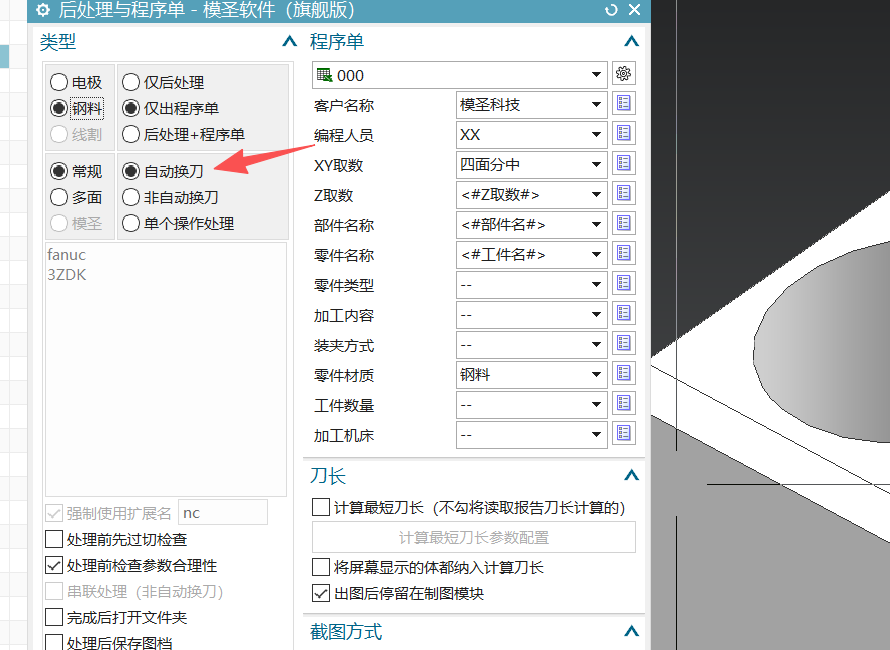
程序单中同一把刀重复显示时,先选自动换刀,再按程序组整理和输出,避免散乱程序导致同刀重复列出。
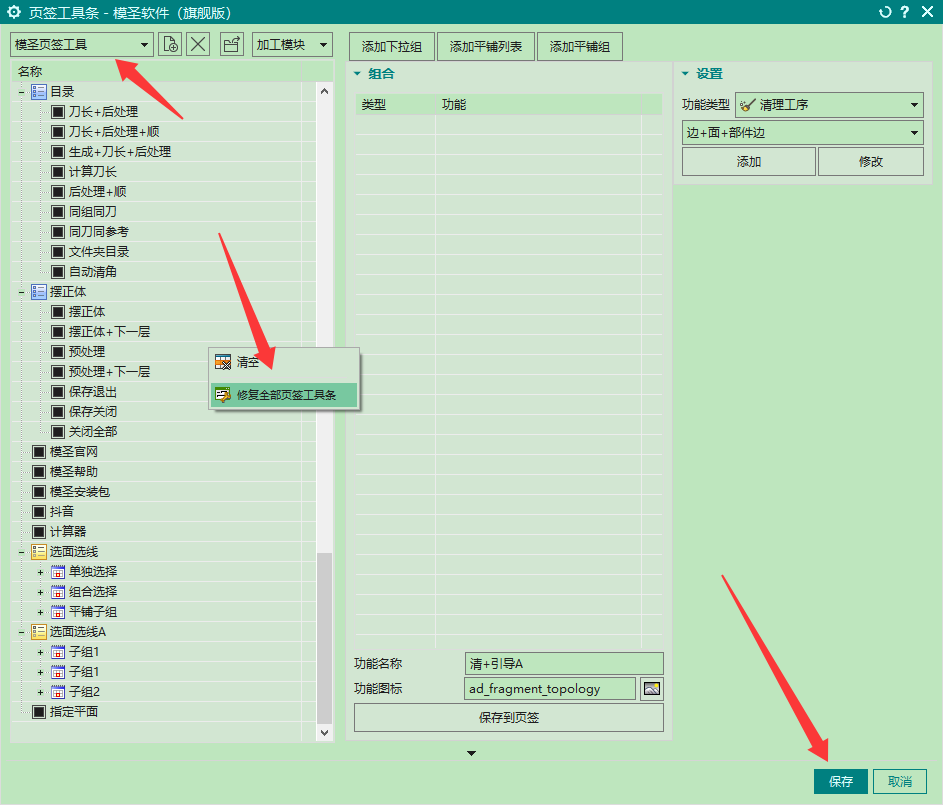
页签缩成空白图标时,先右键保存、修复并重启,再检查配置文件和图标路径;NX 角色通常不是直接原因。
自动编程默认输出 G53 时,先找到实际调用的编程模板,把坐标系夹具偏置改为 1;也可在后处理中做 0 和 1 的映射兜底。
NX 角色或界面布局偶尔丢失,常见原因是异常关闭导致配置未正常保存。已保存过角色时,可重新点击对应角色恢复。
需要只查看选中的实体或加工几何时,可使用显示几何体功能快速定位目标对象。
