
高版本NX里旧版面铣在哪里?
高版本NX中名称可能变化,旧版面铣思路通常包含在手工面铣相关命令里,判断时应看实际加工效果而不是只看模板名称。
高版本NX中名称可能变化,旧版面铣思路通常包含在手工面铣相关命令里,判断时应看实际加工效果而不是只看模板名称。
拆分体选不中面或提示工具和目标未完全相交时,通常是工具面没有真正切到目标体,或所选面并非一个可用平面,可把切割面偏一点再试。

普通二维CAD图不能可靠一键生成三维模型;如果DWG用UG打开就是三维,通常说明该DWG本身已经包含三维数据。
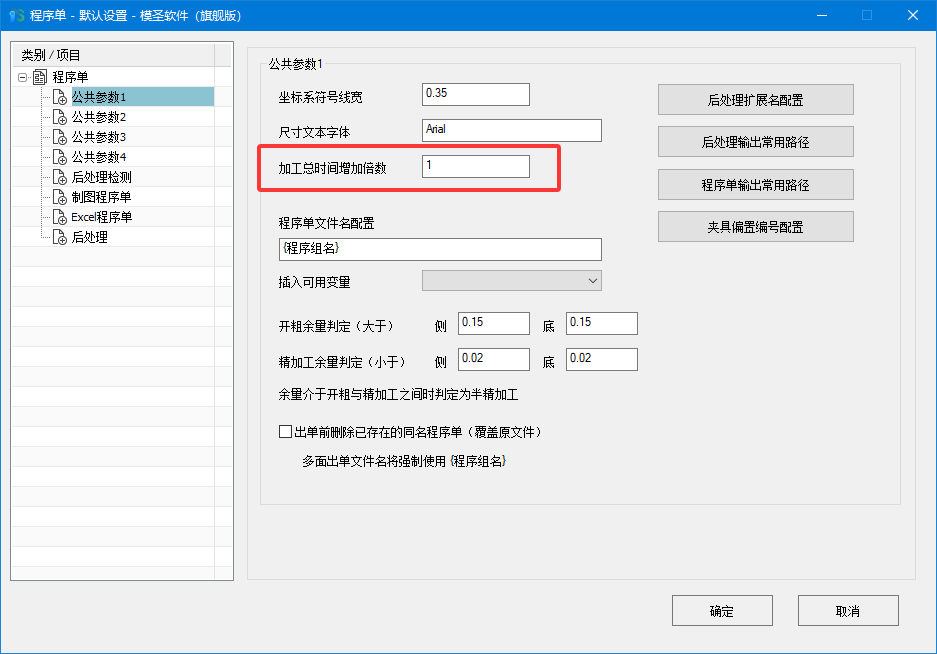
后处理或程序单加工时间可以设置程序时间倍率,但当前记录中倍率只影响总时间,单个程序时间暂不能分别加。
早期或部分后处理可能不支持T刀,单独出T刀时容易报警,可先复制工序重新生成并用平刀替代验证。
程序单Z轴零位文字需要改模板,若只改一个变量仍输出原文字,通常还要同步改另一个位置。

异形件不适合完全依赖一键摆正,可指定X轴或使用定向功能,并在完成后做几何检查。

电极自动打开时报致命错误,可先下载全新包覆盖/重装;如果仍报错,再安装或修复微软运行库。

导入当前NX刀具时如果重复生成了刀柄,可在刀库或刀柄列表中找到重复项后直接删除。
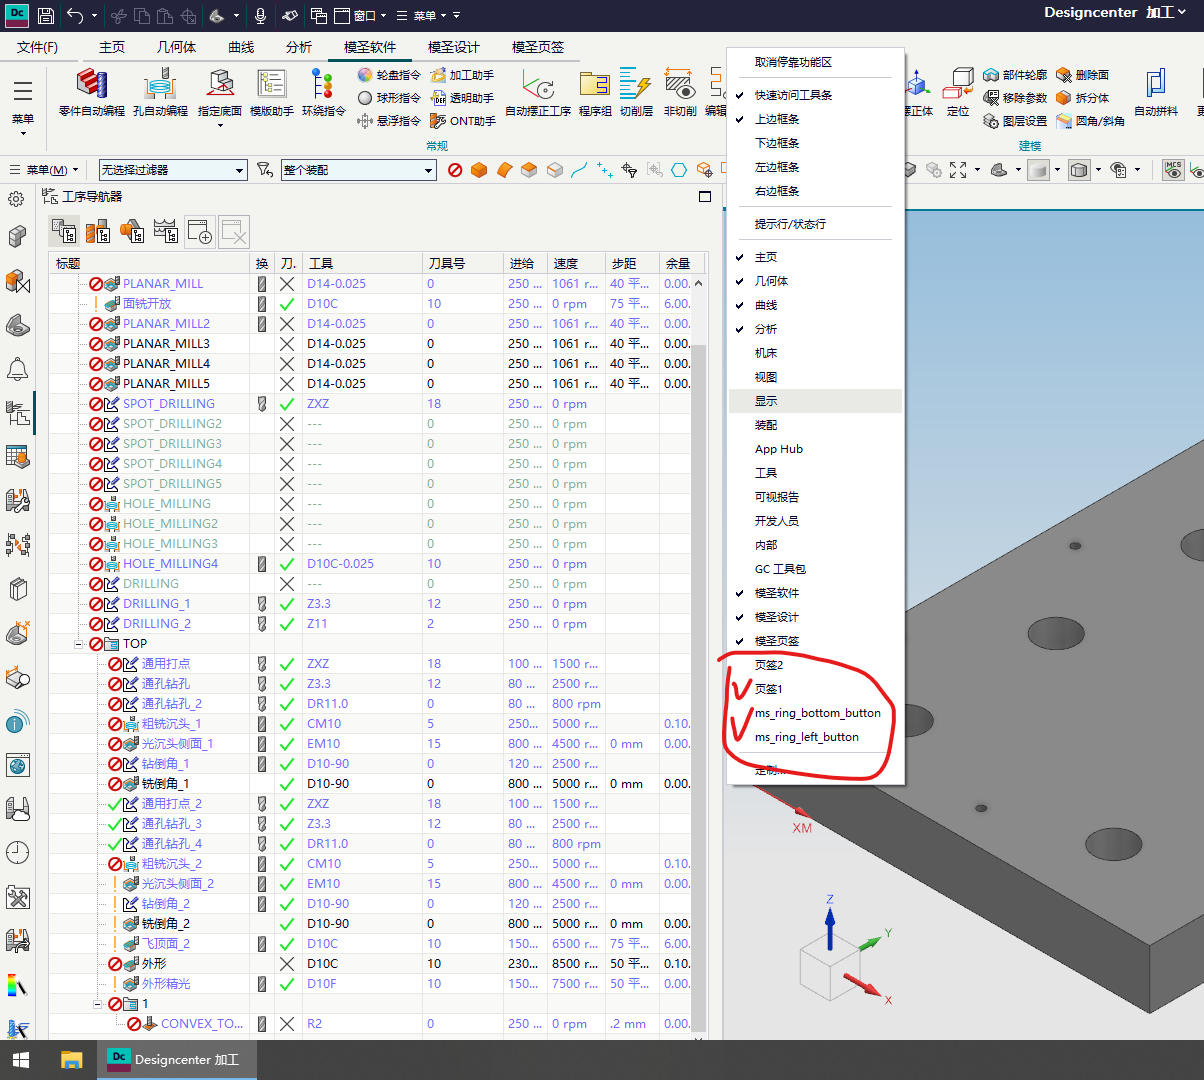
工具页签显示页数太少时,可进入右上角设置,把需要显示的项目全部勾选,必要时重启工具后生效。
补偿干涉可能由刀路参数、刀补方式、刀具半径、后处理输出等多种原因造成。先检查刀路参数;如果参数无明显问题,再检查后处理逻辑。
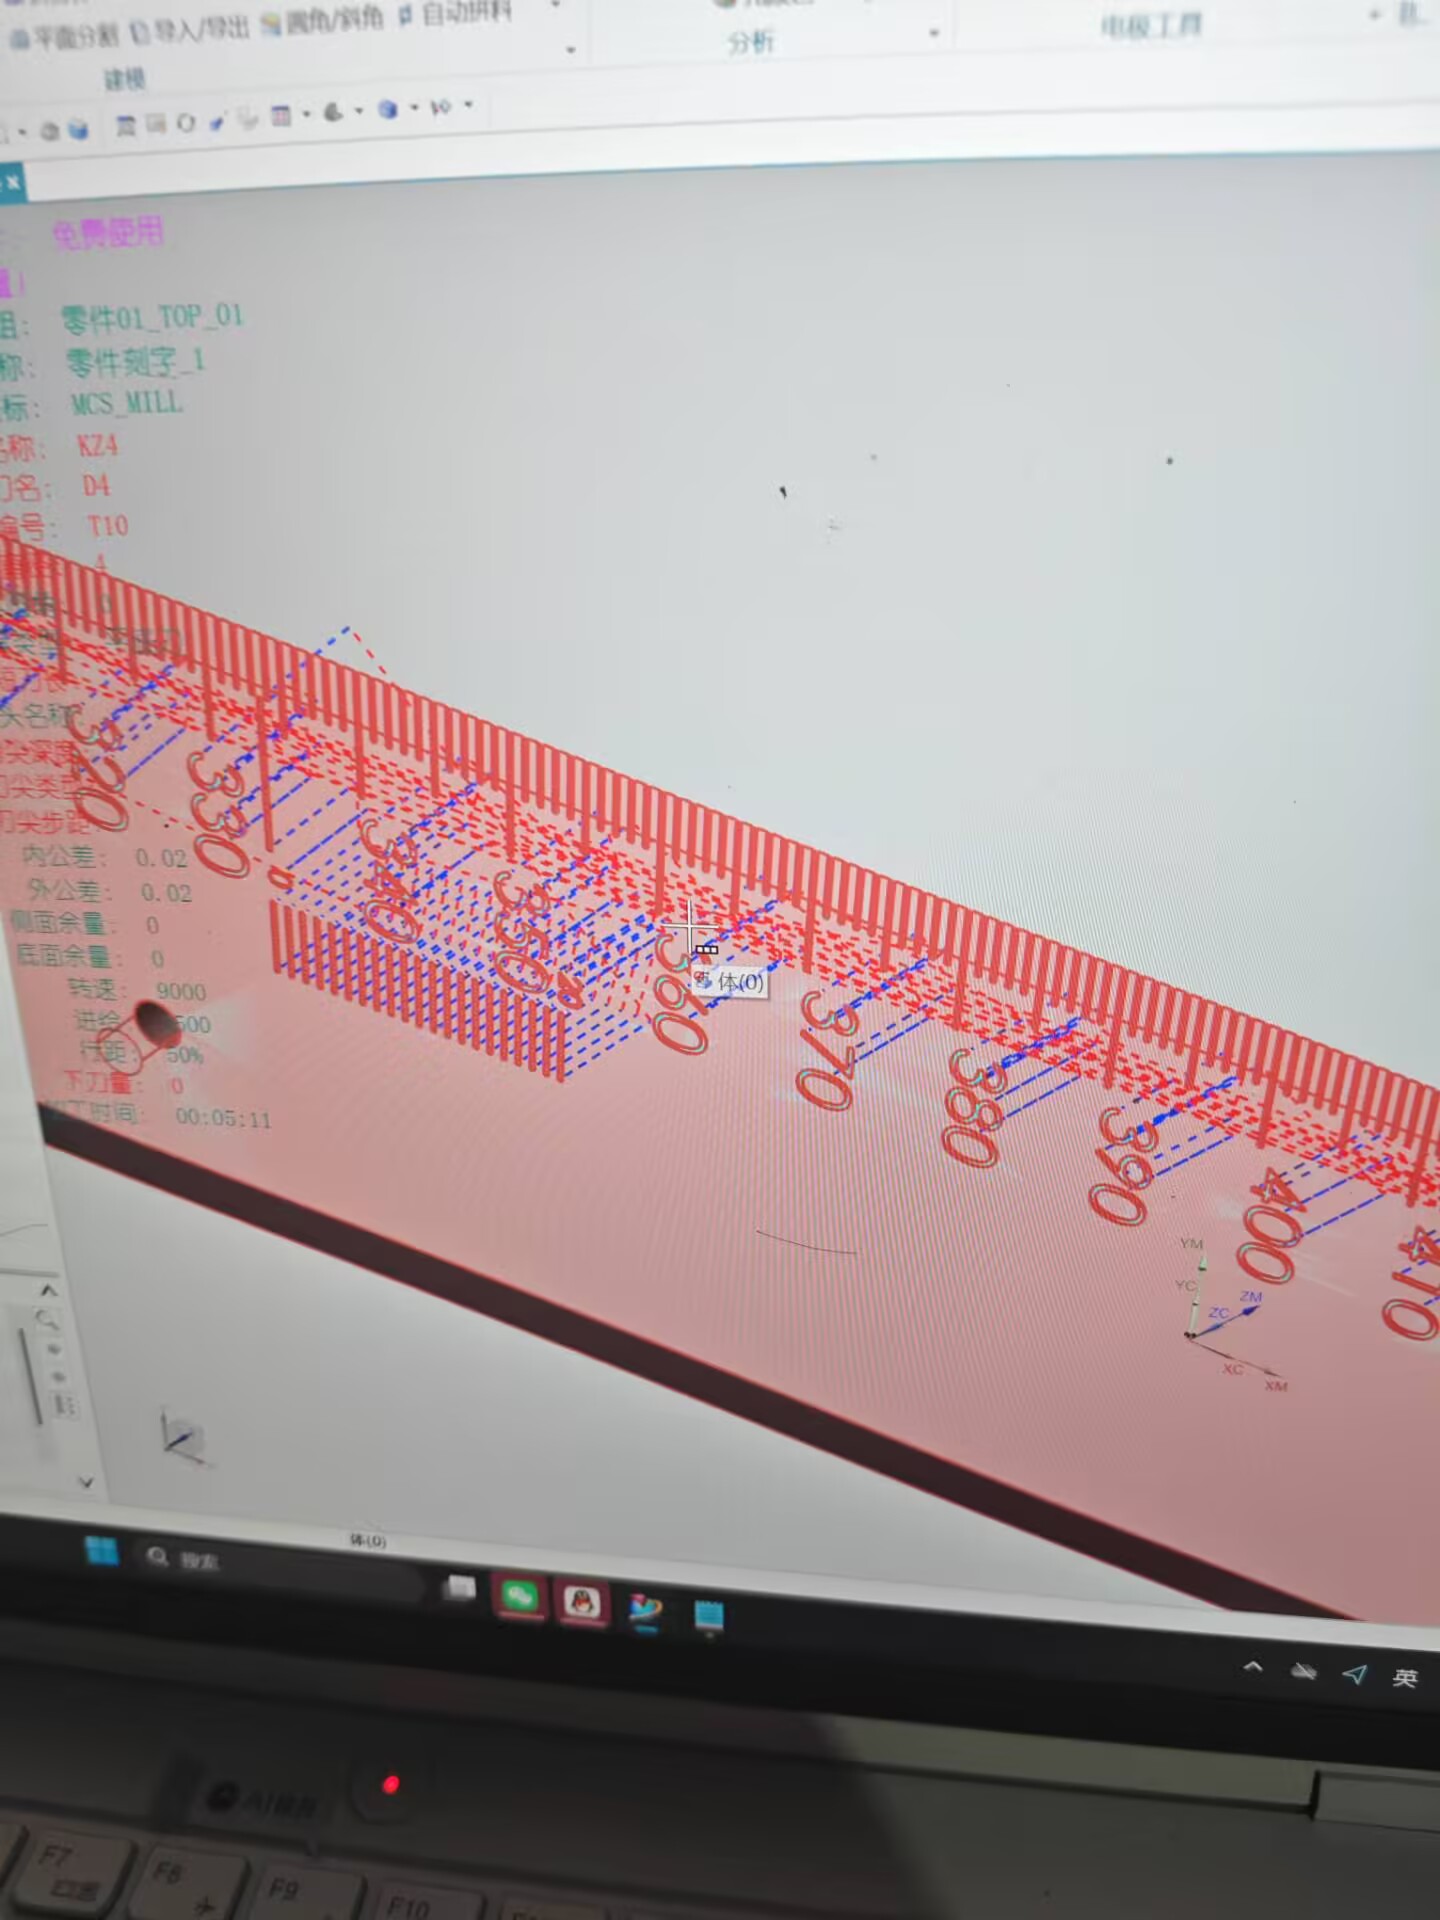
如果刻字、刻度或 R 角局部识别不到,优先检查模型质量和曲线来源。模型过大、线段过密、曲线不连续时,可能需要重新抽曲线或转成 2D 后再拉伸。

如果自动编程生成的工序包含大量线段、文字刻度或复杂曲线,打开编辑窗口时可能非常卡甚至无响应。应先简化曲线或改用曲线驱动类方法处理。
法兰克系统攻牙时,进给 F 通常按螺距乘以转速计算。更换后处理前,应先确认攻牙段输出方式是否符合当前机床。
透明助手和模圣相关窗口位置、界面布局通常跟本机模圣配置文件走,不是跟加密锁本身走。迁移电脑时应同步配置目录。