
底壁铣或平面铣刀路中间变稀、留残料时怎么排查?
半封闭区域使用底壁铣、跟随部件或光顺刀路时,刀路中间变稀可能与步距、光顺半径、区域宽度、版本算法有关。不要只盯着一个参数,建议按组合条件排查。
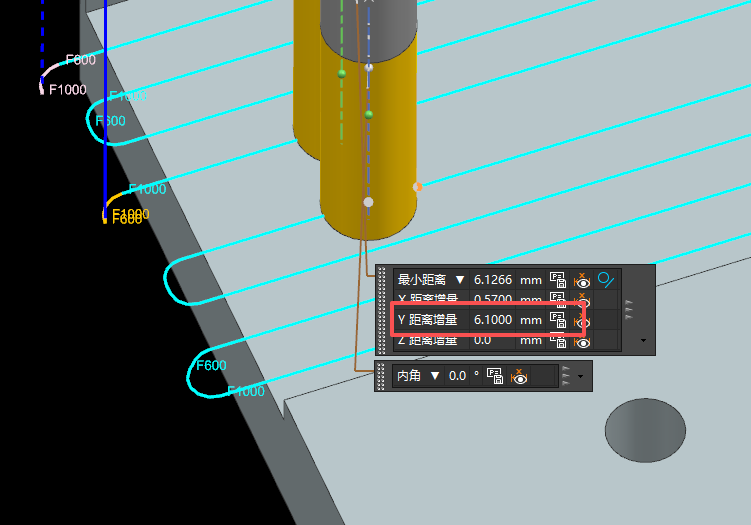
半封闭区域使用底壁铣、跟随部件或光顺刀路时,刀路中间变稀可能与步距、光顺半径、区域宽度、版本算法有关。不要只盯着一个参数,建议按组合条件排查。
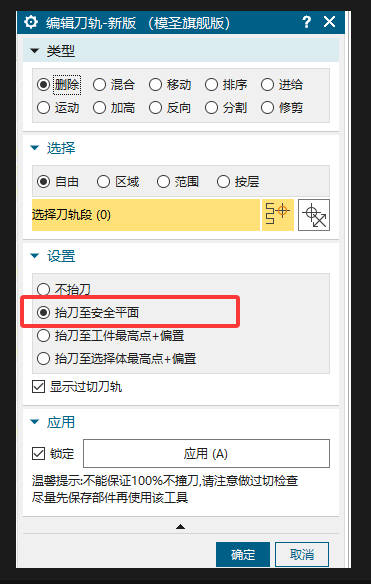
编辑刀轨时如果非切削移动没有抬起来,可以在“编辑刀轨-新版”中选择“抬刀至安全平面”,让删除、移动或修剪后的刀轨连接更安全。
粗加工或粗爬刀路如果没有留余量,容易直接贴到最终面甚至出现过切风险。重新设置少量余量后再计算,往往可以避免此类问题。
如果曲面中线与实体边线重合或明显不是中心线,通常要先检查曲面质量。可把问题曲面重新做成一张整面,再用等参数曲线取得更稳定的中线。
负余量后刀路斜着进刀时,先检查当前区域是否被识别成封闭区域。封闭区域和开放区域的进退刀逻辑不同,识别错误会导致进刀方式不符合预期。

自动编程里做倒角不一定只用底壁铣。更常用、更方便的是平面去毛刺、三轴去毛刺、多轴去毛刺;等高倒角通常需要对应策略支持。
使用片体辅助编程时,刀路可能沿片体另一侧掉出去或生成到不希望加工的位置。应检查片体方向、边界和另一侧刀路。
策略名称里带“区域”不等于曲面。括号里的说明更多是在提示该策略适用的特征或加工方式,实际识别和加工范围仍要看当前选用的加工方式、特征类型和区域设置。

手工面铣、破面铣中看到很多连接线、运行轨迹或非切削移动时,先判断是刀轨显示方式、非切削移动显示,还是当前工序模板本身的显示配置导致。很多情况下并不是实际切削刀路乱了,而是把运行轨迹一起显示出来了。

加工范围相关选项可以理解为控制刀路上下边界如何延伸或缩减:顶部 ZC 以最高位置为基准,范围定义偏向底部范围,全局会同时影响上下方向,向上偏置则保持底部不变、只调整上方范围。
自己新建或从 U 盘拷贝来的图档保存后图标出现小锁,常见原因是电脑或公司环境存在文件加密、权限控制或防泄密软件。它不一定是 NX 或模圣本身的问题。
自动编程中需要额外打一段刀路或补充清角类路径时,可在切削参数里找“附加刀路”相关设置。不同策略界面位置略有差异,通常不在主按钮里,而在切削参数或刀轨设置下。

透明助手主要用于快速编辑工序参数,不一定需要显示程序组。需要把多个工序分到同一个程序组、连续后处理或做汇总程序时,可回到工序导航器或程序顺序视图中整理。
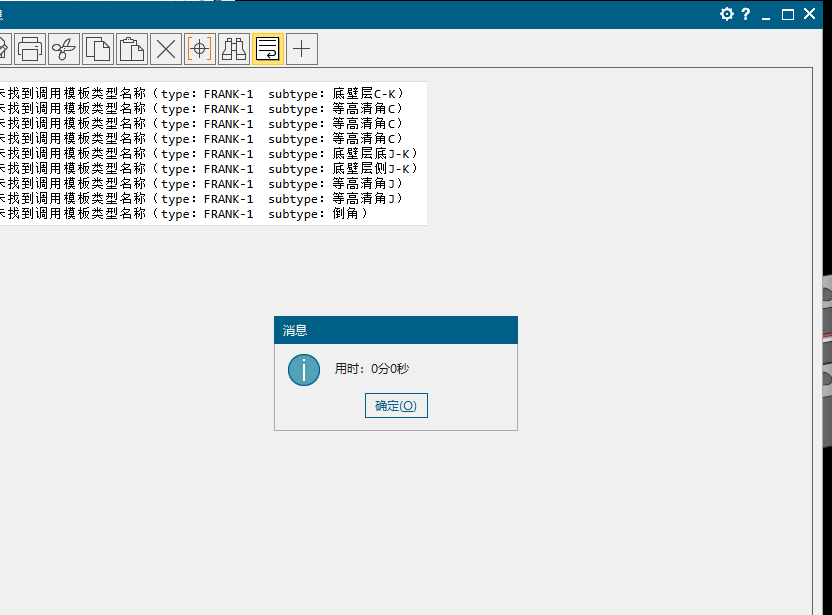
零件自动编程提示未找到调用模板类型名称时,除检查模板文件和 subtype 名称外,还要注意不同底层模板不要混用。加工框、打孔等不同配置入口可能调用不同模板链,混用后容易出现模板存在但仍然找不到的情况。
自动编程按颜色选面、雕字选线或颜色面抓取出现漏选时,先检查指定颜色号是否正确、模型里是否存在同色正反面,以及当前配置是否只按颜色过滤而没有方向限制。
