
零件自动编程生成 G41 工序的配置要点
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
平面去毛刺至少在 NX1946 相关环境中已有使用经验。
程序单要显示 D/H 刀补号时,操作里必须启用对应刀补。不开刀补时,刀补号只是未被后处理使用的数字,程序单自然可能抓不到。

外形框配置并不只能加工外形。策略配置中如果选择所有凹槽,或通过颜色识别指定区域,就可以识别内部凹槽,实现更灵活的加工。
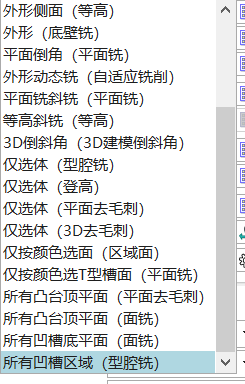
几何体继承前一个无效时,常见原因是前一个位置为“无”或没有启用选择器。没有可继承的选择器对象,后续几何体就无法正常继承。

想找自动编程策略文件时,可在策略上右键查看位置;有加密软件时不要只复制整个目录。

页签工具条、自动编程、刀库和程序单等配置需要迁移时,优先复制完整模圣配置目录,或者通过配置文件入口导出需要的配置,不要只复制单个零散文件。
孔参数或孔相关操作需要选择侧向孔、圆柱侧孔等其它方向孔时,可在模圣首选项中开启多轴钻孔。该选项开启后仍需检查孔类型是否被当前功能支持。

平面轮廓或 2D 线加工中,外层部件余量已经设置数值,但刀路仍按零余量生成时,要检查部件边界里的“余量”是否被勾选并设置为 0。该边界余量会覆盖外层余量。

跨版本使用自动编程配置时,除模板路径和名称外,还要注意 2D 与 3D 配置并不一定通用。2D 线框、曲线边界和 3D 实体特征通常要分别配置,不能直接混用。
腰槽配置看起来已经设置,但没有刀路时,先不要急着改模板。应检查识别列表里是否真的识别出了目标类型,并核对长度、宽度、类型和名称条件是否与配置一致。

拿到其他自动编程配置后,不建议直接使用。配置里的刀库、模板、切削参数和工艺顺序往往与现场不一致,应先备份,再替换刀库并按自己的工艺验证。
自动出刀路配置与材料、机床、刀具库、加工习惯和质量要求有关。现成配置可以作为学习参考,但不能直接认定适合所有产品,应按自身工艺逐项修改和验证。
颜色识别的基本逻辑一致,都是用颜色对应特征或策略;区别在于页签和自动编程调用的模板目录不同,配置时不要把两个入口的模板位置混淆。
自动化配置能明显提速,但每个现场的刀号、刀具名称、刀库、加工习惯和模板都不一样,直接买或复制别人的配置往往需要二次整理。