
通用自动编程配置不能完全照搬,刀库和夹具需要按现场适配
别人配置好的自动编程模板可以作为参考,但刀具、夹具、材料、机床和加工习惯不同,实际使用前仍要按现场刀库和夹具重新适配。
别人配置好的自动编程模板可以作为参考,但刀具、夹具、材料、机床和加工习惯不同,实际使用前仍要按现场刀库和夹具重新适配。
无效刀路以前会删除、突然不删除时,先确认删除选项是否勾选;仍异常时,可换完整安装包修复,但修复前要备份配置。

自动编程、刀库和夹具配置应结合自己的零件类型、机床、夹具和材料逐步建立,别人的配置可以参考,但不宜直接整套套用。
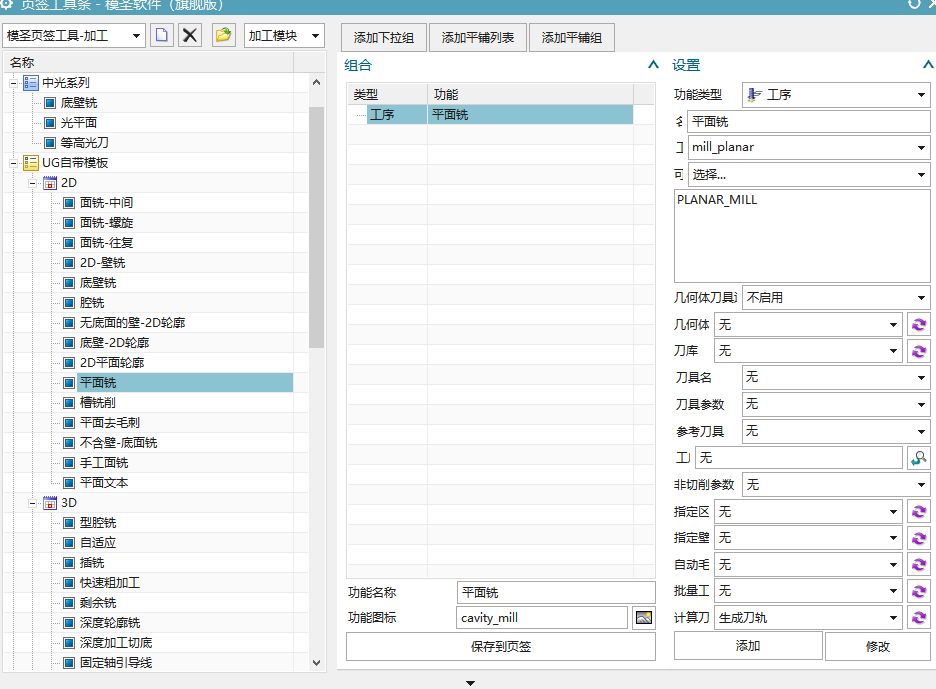
组合配置或配置按钮看不到时,先检查是否被界面下拉折叠,再进入默认参数确认配置分类、组合配置下拉列表等选项是否启用。
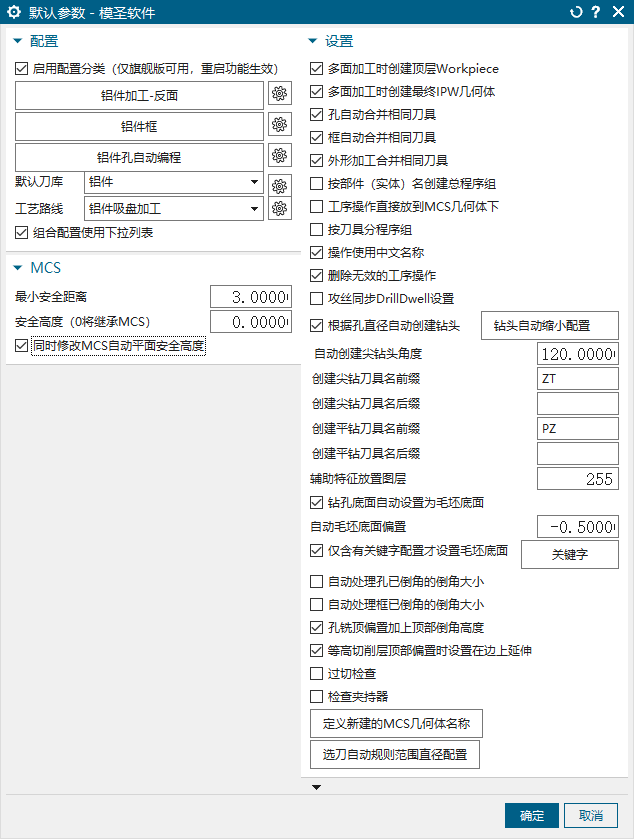
自动编程识别后,如果程序单加工类型列没有显示转孔、开粗、精光、光面等信息,应检查列信息配置使用的变量,再到配置描述中补充或调整。
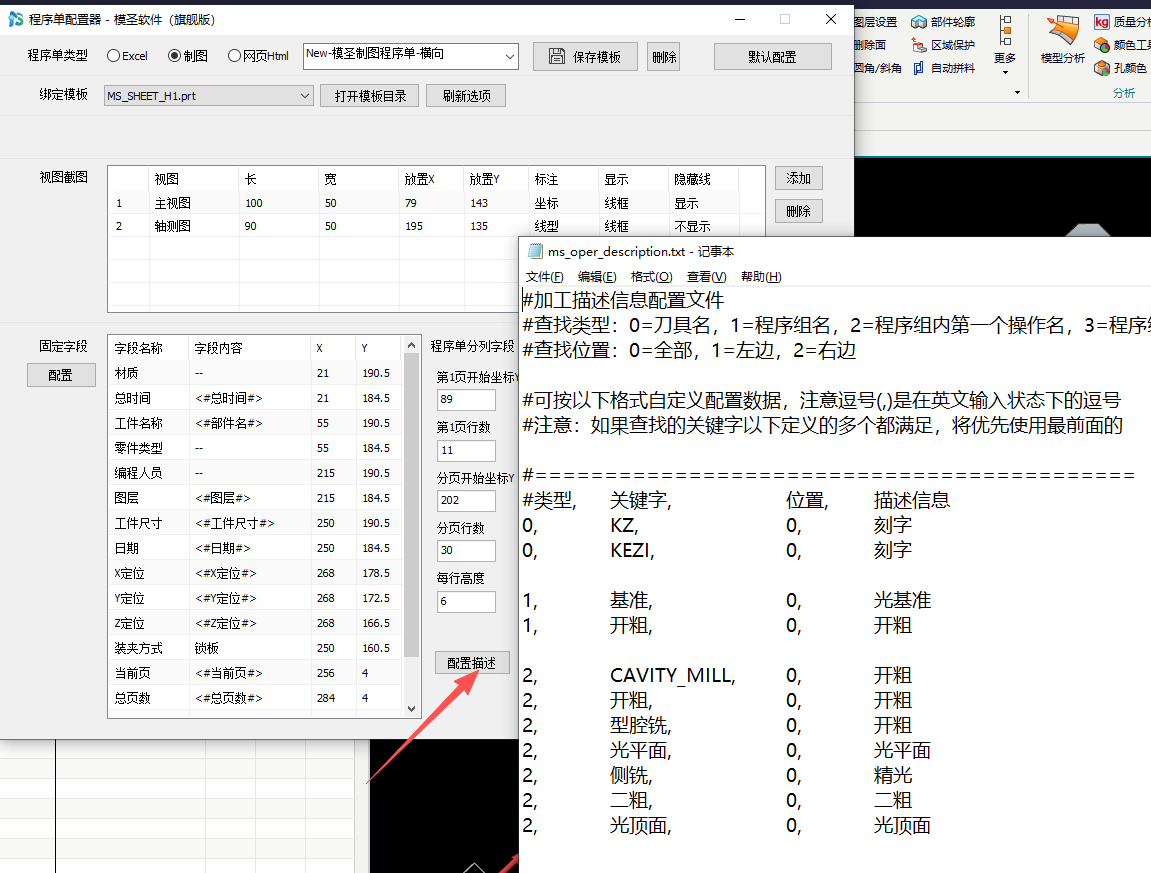
通槽自动编程排序可通过工艺路线控制。想要更稳定地按指定顺序出程序,简单方法是在工序或关键字前加 A、B、C 等前缀。
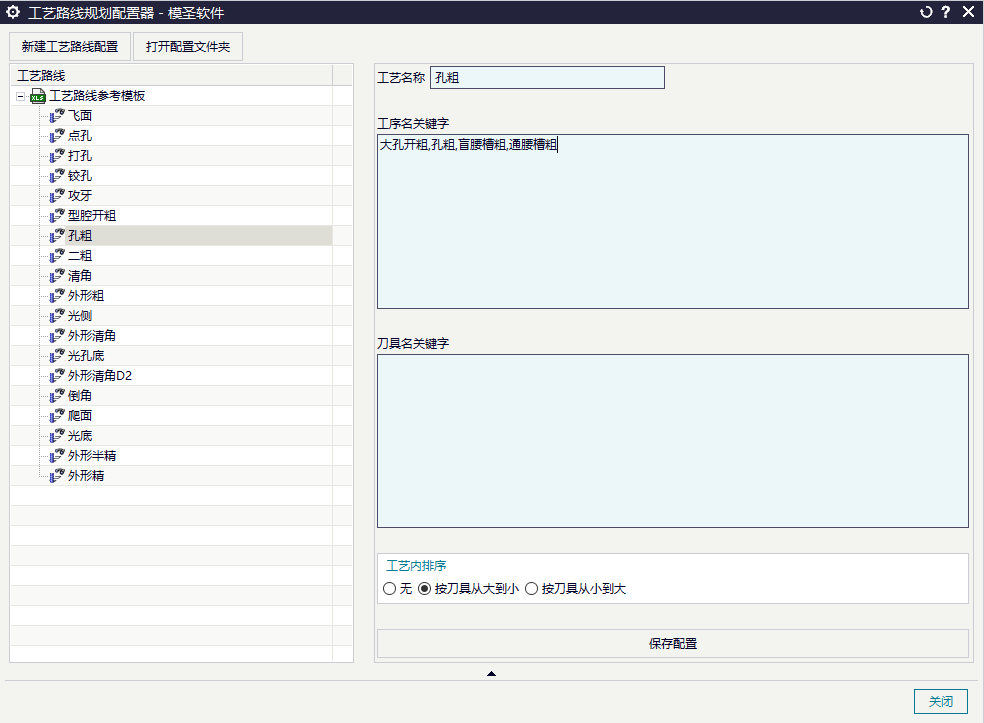
同一个面上较宽的封闭槽能出工序,较窄的封闭槽不出工序时,优先检查封闭槽配置的宽度范围。可复制已有配置,把宽度范围改到目标区间。

自动编程选刀或转速进给不对时,先检查刀具来源、刀库参数和当前配置。若有的刀具有参数、有的没有,常见原因是刀具参数为空或配置中对应数值为 0。

自动编程适合规则清晰、配置覆盖充分的标准件;复杂异形件、要求变化多的零件,不宜完全依赖一键生成。更稳的做法是自动编程、页签、工序参数库和人工复核组合使用。
刚开始学自动编程时,不必一上来就完整改配置。更稳的入门方法是先打开自动编程,选一个简单图形和现有配置生成程序,再看设置结构,最后逐步修改。
零件有多种颜色和多类加工区域时,可以先用颜色区分孔、槽、面等特征,再分别配置对应模板。自动编程负责完成主要刀路,剩余特殊区域再人工补充和检查。
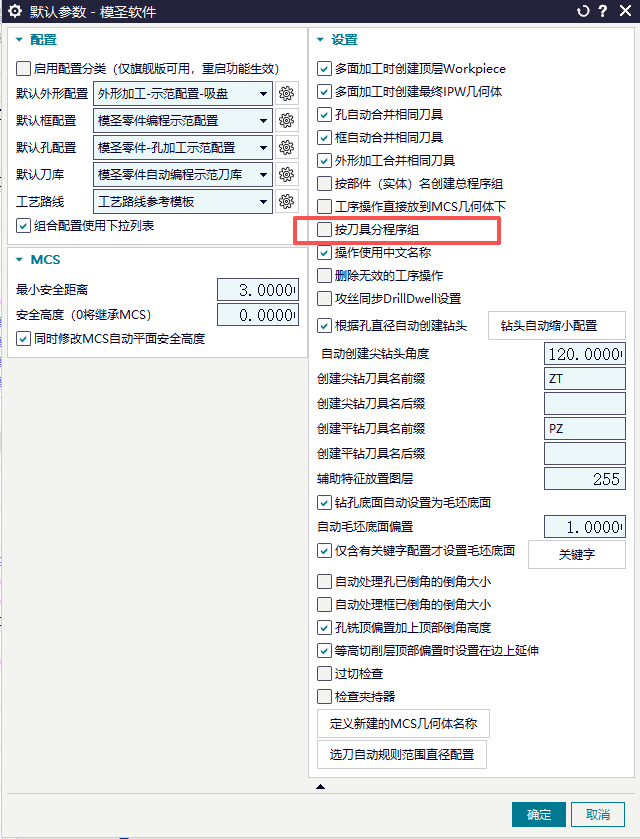
零件自动编程生成的程序如果一个刀具单独一个程序组,通常是开启了按刀具分组。进入模圣设置或零件自动编程设置,取消按刀具分组后重新生成即可。
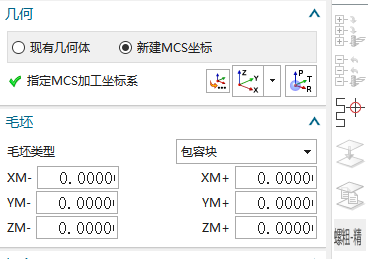
自动编程默认输出 G53 时,先找到实际调用的编程模板,把坐标系夹具偏置改为 1;也可在后处理中做 0 和 1 的映射兜底。
自动编程驱动模板 PRT 可以包含多个操作,不同配置调用不同操作;页签模板和自动编程模板目录要分开管理。
自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。