带边界面铣不出刀路时可以先改什么?
带边界面铣不出刀路时,先检查面边界选择是否应改为内部,并同步检查切削模式是否匹配。
带边界面铣不出刀路时,先检查面边界选择是否应改为内部,并同步检查切削模式是否匹配。
清根两点分割一般需要在刀路或区域上的分割点位置点两下;高版本界面若看不到选点分割,可检查下拉选项。
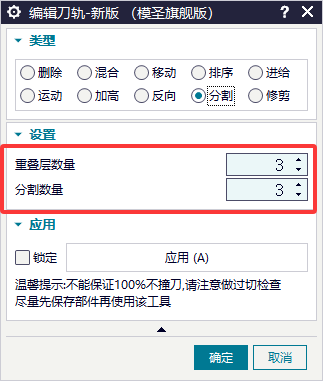
编辑刀轨里的分割功能进入后会有提示,常见方式是按份数分割;该功能更适合开粗类刀轨。
平面铣外形轮廓有边不加工时,可尝试改成标准驱动、使用平面轮廓铣,或调整刀具内侧/外侧。
加工排序功能并不是所有操作都适用;如果是固定轴轮廓铣选择多条曲线,想一条加工完再加工另一条,通常需要拆开单独做。
网格纹类纹路如果常规刀路效果不好,可以考虑用投影线方式生成纹路路径。
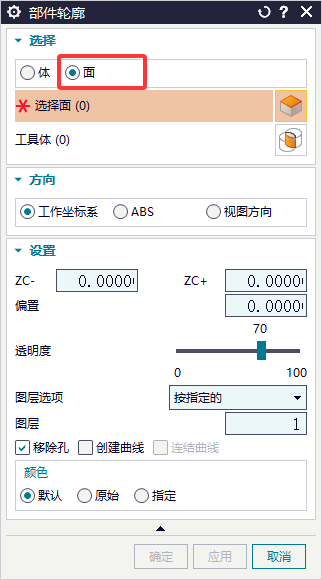
部件轮廓功能如果选体失败,可以先改为选面;如果模型体太复杂或存在异常孔,也可能导致轮廓无法正常生成。
四轴中心编程后圆加工成椭圆,要区分是四轴偏差还是机床 XY 轴间隙;如果四轴不转直接铣圆也成椭圆,优先检查 XY 轴丝杆间隙。
镗孔前端偏大时,先检查止规是否磨损、镗刀或刀片是否不锋利;稳定加工时建议粗镗和精镗分两把刀。
双向刀路用于二粗是可行的,稳定时可减少后续编辑方向的工作;UG12 相关版本要谨慎,建议优先使用 19xx 到更新版本。
深槽或侧面区域如果侧铣头会碰到后方结构,可以尝试 T 型刀;仍不合适时考虑打电极或外发电火花。
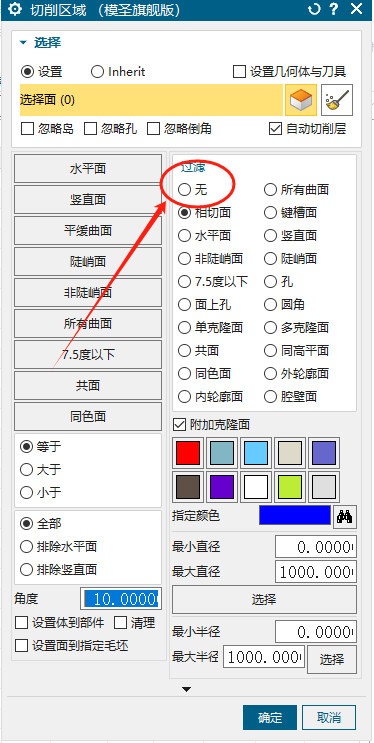
特定图档中型腔铣、底壁铣选择切削区域时,如果克隆面触发报错,可先将过滤方式改为无或相切面验证。
高版本NX中名称可能变化,旧版面铣思路通常包含在手工面铣相关命令里,判断时应看实际加工效果而不是只看模板名称。
半封闭区域使用底壁铣、跟随部件或光顺刀路时,刀路中间变稀可能与步距、光顺半径、区域宽度、版本算法有关。不要只盯着一个参数,建议按组合条件排查。
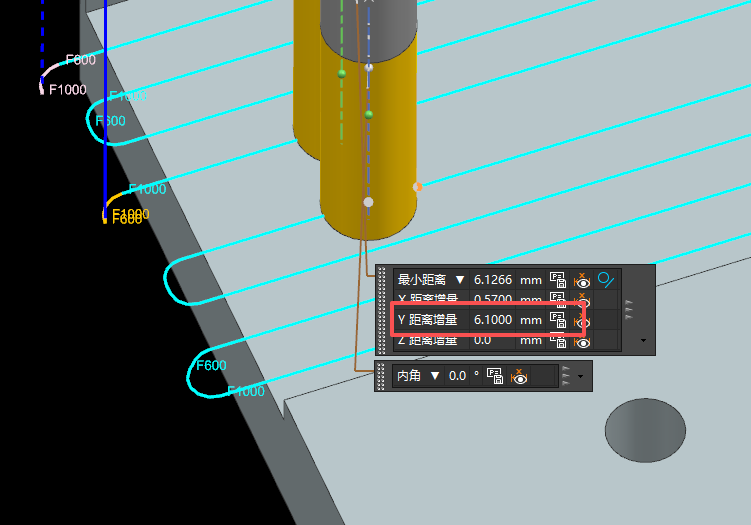
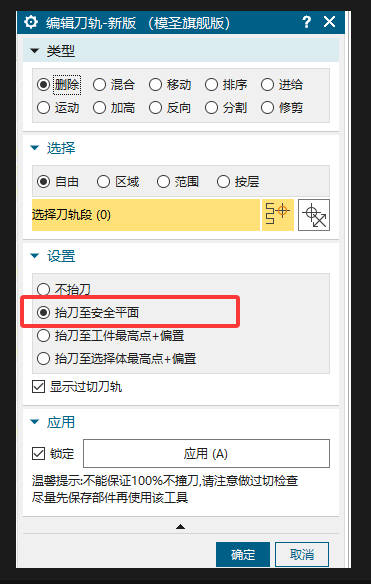
编辑刀轨时如果非切削移动没有抬起来,可以在“编辑刀轨-新版”中选择“抬刀至安全平面”,让删除、移动或修剪后的刀轨连接更安全。