
粗爬刀路有过切风险时,为什么要检查是否留了余量?
粗加工或粗爬刀路如果没有留余量,容易直接贴到最终面甚至出现过切风险。重新设置少量余量后再计算,往往可以避免此类问题。
粗加工或粗爬刀路如果没有留余量,容易直接贴到最终面甚至出现过切风险。重新设置少量余量后再计算,往往可以避免此类问题。
如果曲面中线与实体边线重合或明显不是中心线,通常要先检查曲面质量。可把问题曲面重新做成一张整面,再用等参数曲线取得更稳定的中线。
负余量后刀路斜着进刀时,先检查当前区域是否被识别成封闭区域。封闭区域和开放区域的进退刀逻辑不同,识别错误会导致进刀方式不符合预期。

使用片体辅助编程时,刀路可能沿片体另一侧掉出去或生成到不希望加工的位置。应检查片体方向、边界和另一侧刀路。
手工面铣、破面铣中看到很多连接线、运行轨迹或非切削移动时,先判断是刀轨显示方式、非切削移动显示,还是当前工序模板本身的显示配置导致。很多情况下并不是实际切削刀路乱了,而是把运行轨迹一起显示出来了。

加工范围相关选项可以理解为控制刀路上下边界如何延伸或缩减:顶部 ZC 以最高位置为基准,范围定义偏向底部范围,全局会同时影响上下方向,向上偏置则保持底部不变、只调整上方范围。
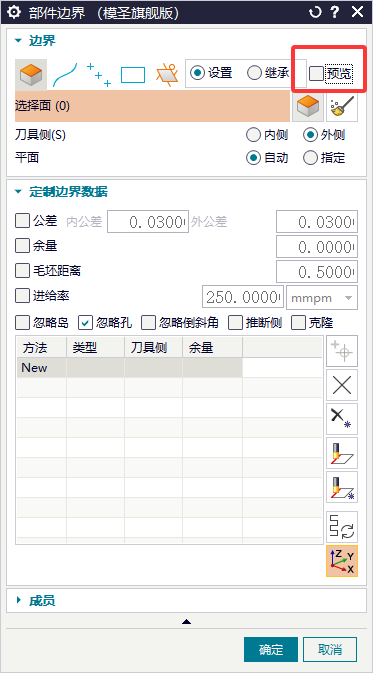
选择边界时如果预览效果遮挡或干扰判断,看不出当前选中的是哪条边,可以关闭右上角预览后再选择。关闭预览后边界选择会更直观。
模型拖入后如果默认出现在制图界面,可先手动进入加工界面,保存后关闭;下次打开该部件时会更容易保持在加工相关环境。
非切削移动相关窗口或操作不能直接用中键关闭时,应按界面提供的确认、取消或关闭按钮处理,不要把中键当作通用关闭方式。
需要让后续工序沿用圆弧进退刀、直线进退刀等非切削参数时,可配置“非切削移动”参数模板。模板设置好后,相同类型工序可按模板继承进退刀参数,减少逐条打开修改。
深孔加工需要钻一段抬起排屑时,应使用啄钻类循环或啄钻参数,不要让刀具一次钻到底。尤其是小直径深孔,更要注意排屑和断刀风险。
使用斜坡角控制深度时,如果仿真不对,可检查是否勾选了“不同域保持相同切深”。该项不应勾选时,取消后再重新计算验证。

切削层参数输入后如果点击“应用”导致位置跑偏,可先不要点应用。输入数值后按回车,再直接点确定。
底壁铣只想处理上方区域或需要控制刀路延伸范围时,可以先检查切削区域是否选到底面,再在切削参数的空间范围里尝试选择毛坯,让刀路按毛坯范围参与计算。

修剪边界的逻辑可以按 UG 的修剪侧来理解,可用于灵活控制边界内外的刀路。外形轮廓选择外侧时,通常就是控制外侧是否生成刀路。