
程序单模板配置修改后为什么一定要保存模板?
程序单模板或配置改乱后,优先从备份、完整安装包或默认模板恢复。修改程序单模板、工艺路线、按钮图标等配置前,应先复制一份原文件。
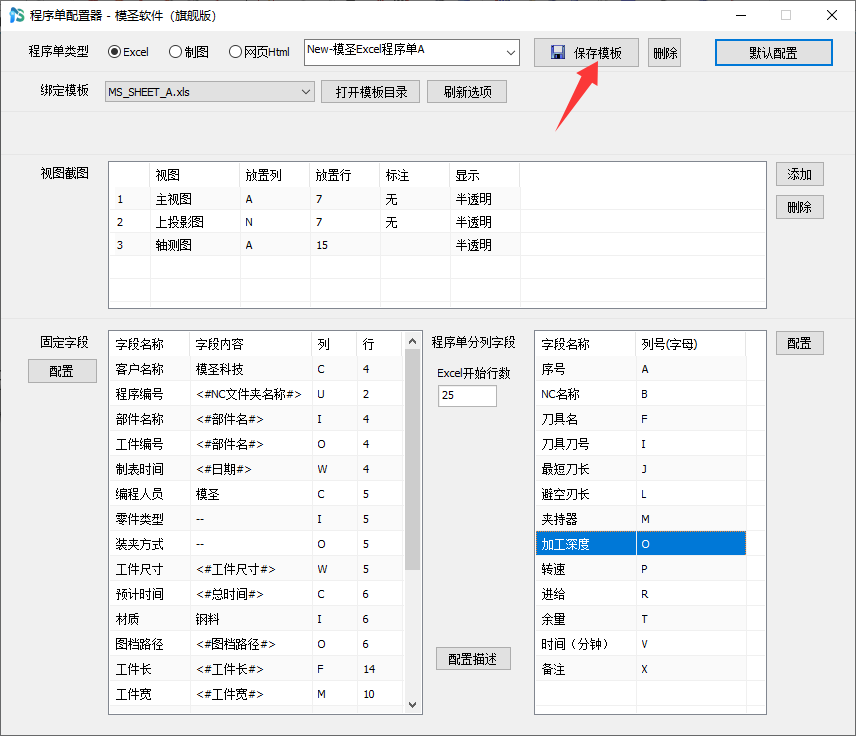
程序单模板或配置改乱后,优先从备份、完整安装包或默认模板恢复。修改程序单模板、工艺路线、按钮图标等配置前,应先复制一份原文件。
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
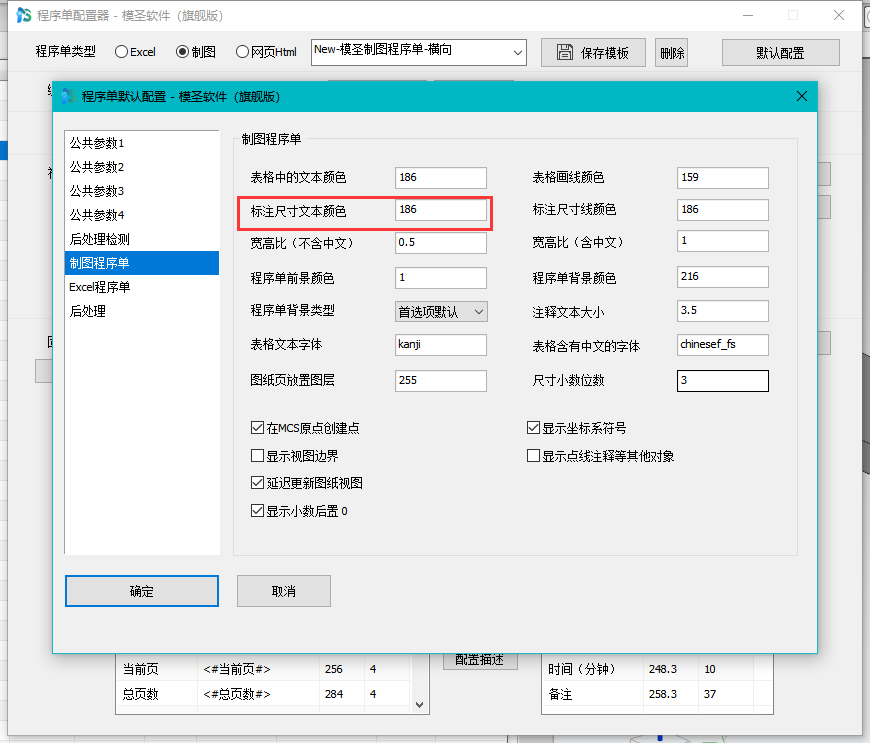
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
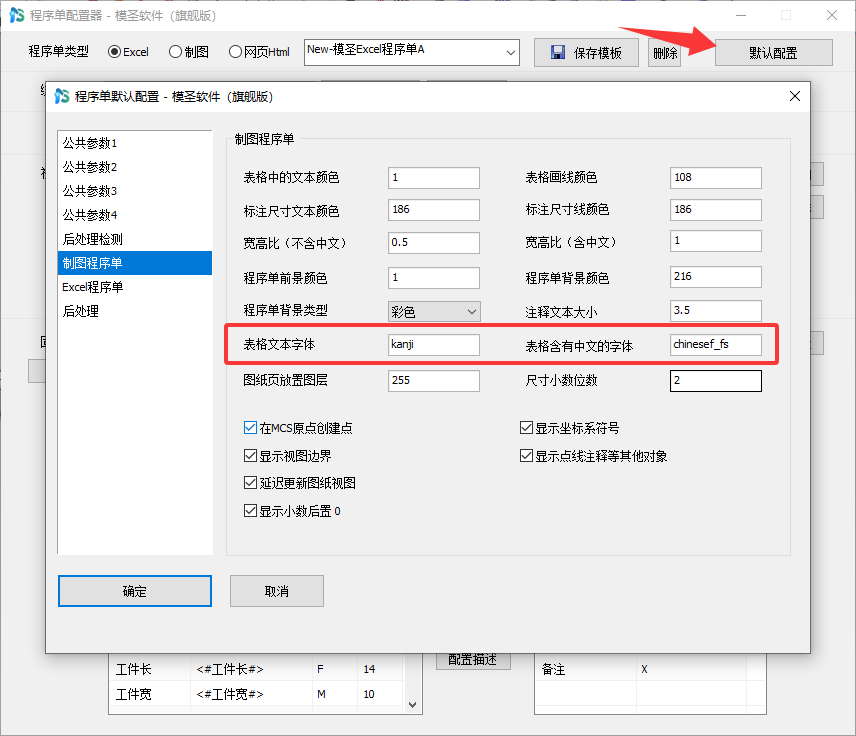
制图程序单或制图模板里文字变成方格时,优先检查制图默认字体和文本字体设置。新装 NX/UG 可能默认使用 UG 字体,若输出环境不兼容,可改为常用标准字体,并备份用户默认设置。
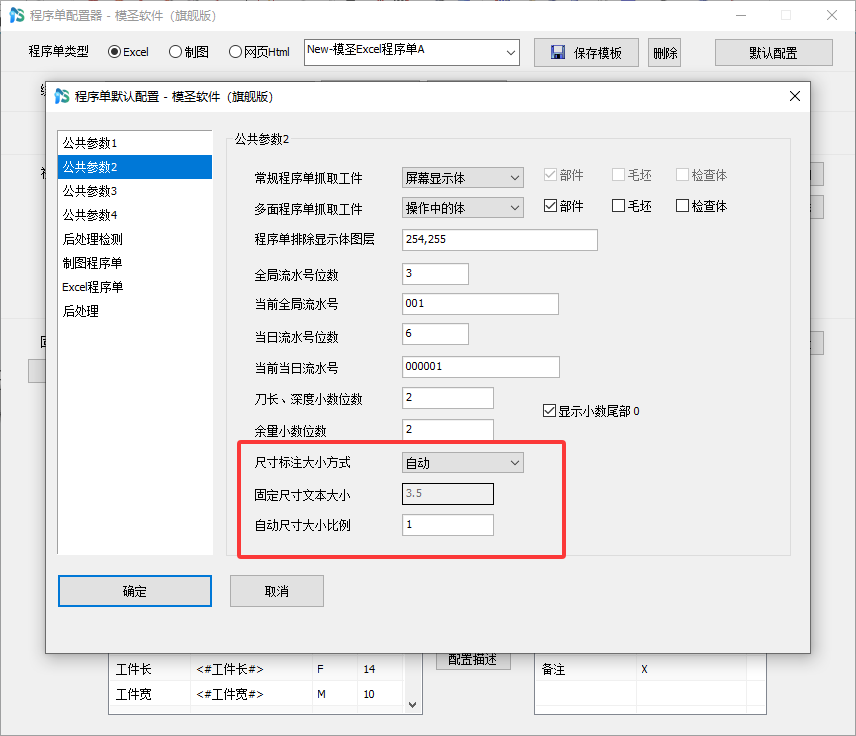
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
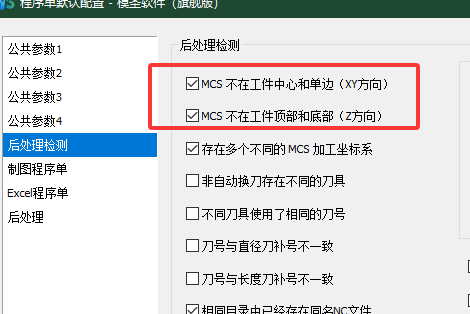
程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
程序单需要从第一角法改成第三角法时,可在程序单配置器的视图列表中调整视图截图和视图布局。视图类型、显示/隐藏线、放置坐标都会影响最终程序单视图。
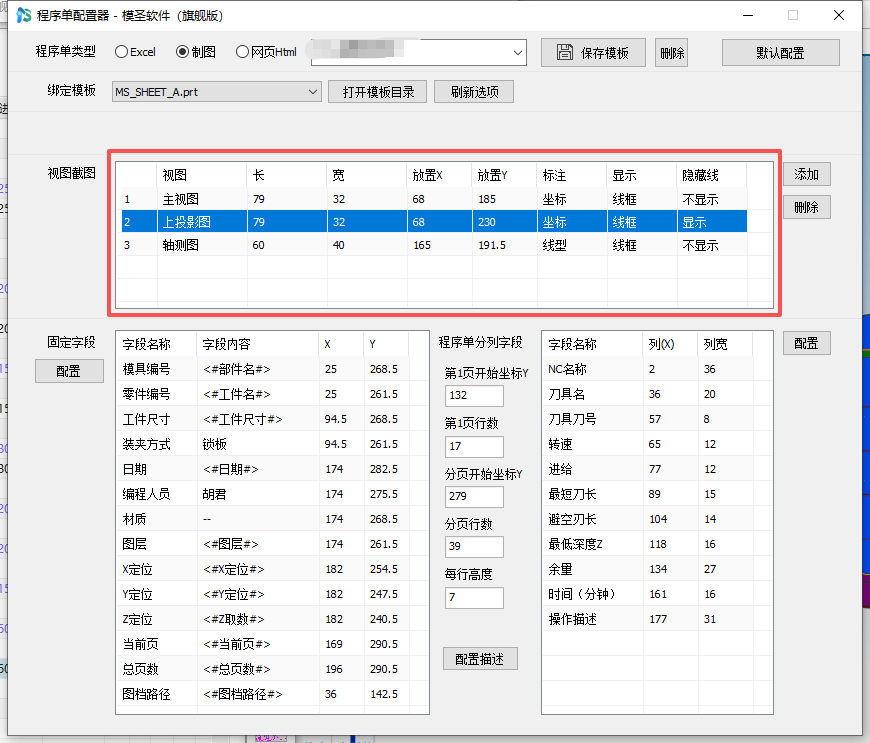
程序单需要从第一角法改成第三角法时,可在程序单配置器的视图列表中调整视图截图和视图布局。视图类型、显示/隐藏线、放置坐标都会影响最终程序单视图。
中文显示乱码或变方框时,要同时检查 NX/UG 用户默认设置里的制图标准字体、NX 字体,以及外部文本文件的字体和编码。修改字体后通常需要重启 NX/UG。
程序单视图角法或视图位置不符合要求时,可进入程序单配置器,在视图截图列表中调整主视图、上投影视图、轴测图等视图项目,以及显示线型和放置位置。
程序单需要把 NX/UG 计算时间按现场经验放大时,可在后处理程序单设置或默认设置中调整加工时间增加倍数。输出后要确认程序时间和实际时间字段是否区分清楚。
一个零件分多个面或多个坐标加工时,可按多坐标编程方式组织程序。程序单输出时,每个坐标或每个面可形成对应程序单,适合三序以上的散件快速出单。
需要设置默认后处理时,可进入后处理机床旁边的齿轮入口,打开对应配置文件进行设置。修改前要备份配置,避免默认机床、后处理序号或路径被改乱。

程序单中出现很多总用时或显示方式异常时,先检查程序单类型是否选成了电极。若当前加工对象是钢料,应在左上角把类型从电极切换成钢料后重新生成。
同一把刀分别放在两个程序文件夹时,程序单刀具信息通常不会自动合并成一条显示。更稳妥的做法是按程序组或文件夹分开输出,因为不同文件夹可能对应不同加工段、坐标或后处理逻辑。