
模圣刀库参数有什么好处?
刀库参数的价值在于把开粗、半精、光刀等常用参数统一管理。步距、下刀量、进给、转速、余量、公差等参数可以通过刀库控制,减少每个模板里重复写死参数。
刀库参数的价值在于把开粗、半精、光刀等常用参数统一管理。步距、下刀量、进给、转速、余量、公差等参数可以通过刀库控制,减少每个模板里重复写死参数。
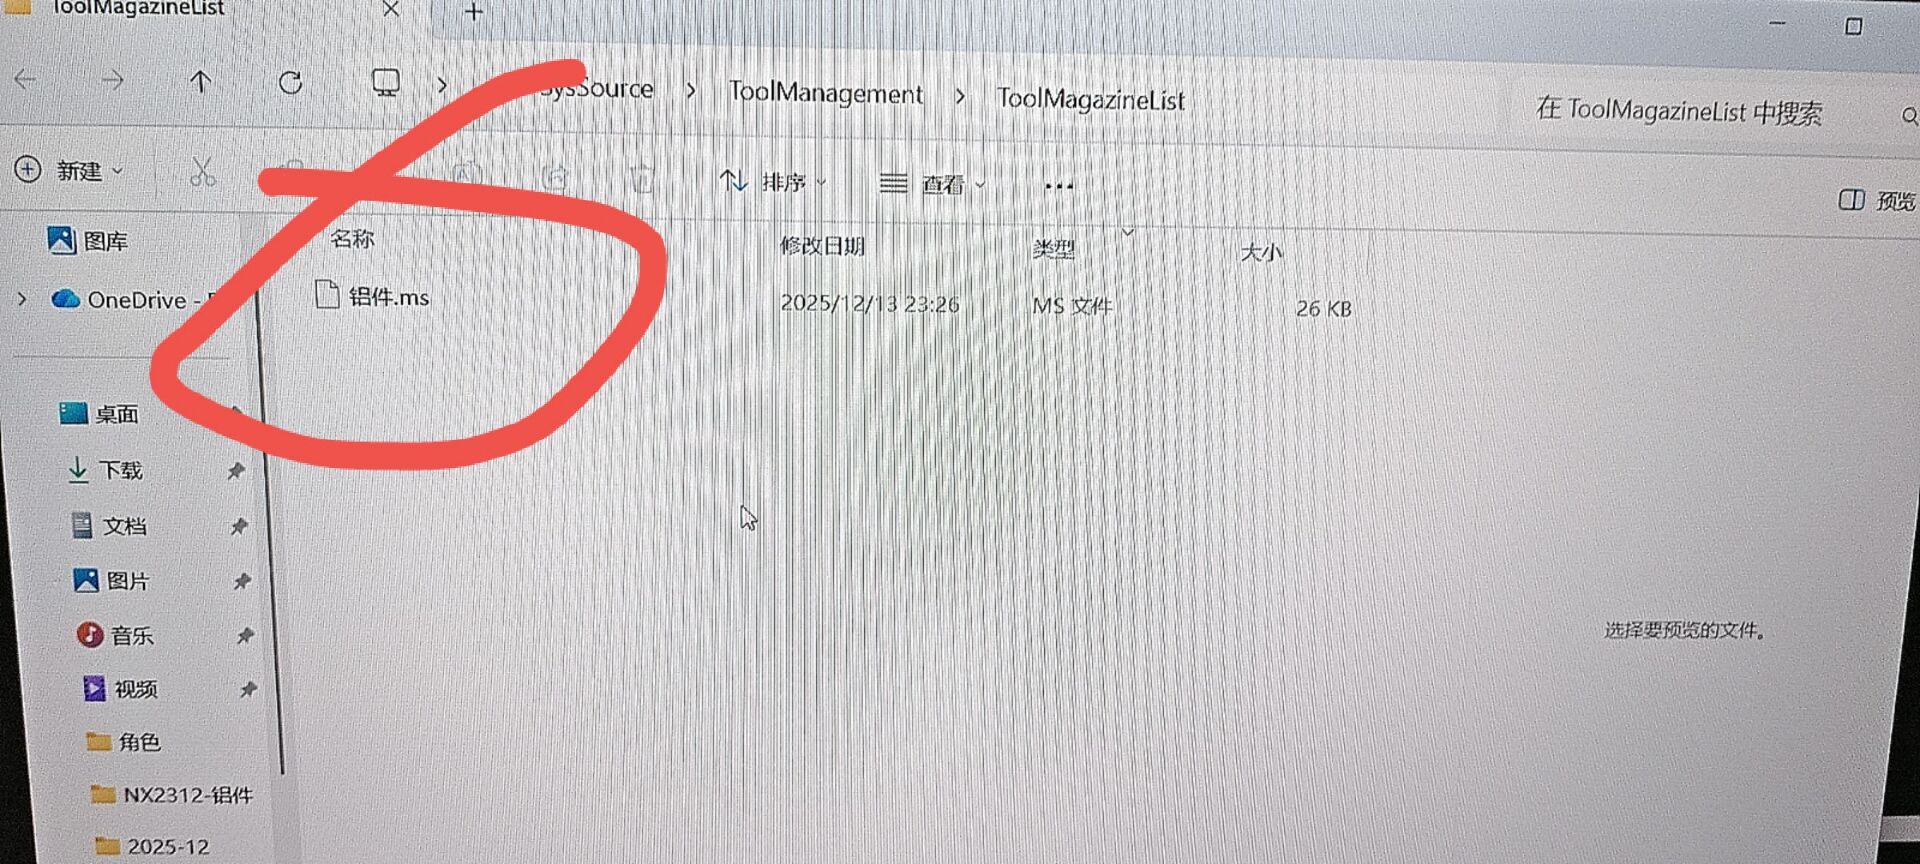
刀库里的 MS 文件不建议直接手工编辑。更稳的做法是导出 Excel,按表格修改刀具数据,再导入回去。
刀库里刀具很多时,不一定要频繁切换分组。可以直接在搜索框输入直径、刀型或关键词,例如输入 10 快速筛出 D10 相关刀具。
螺纹铣刀参数里牙距通常对应 P 参数。配置螺纹刀时,除了直径、颈部直径、长度、刃长等几何参数,还要确认螺距 P 和转速进给来源。

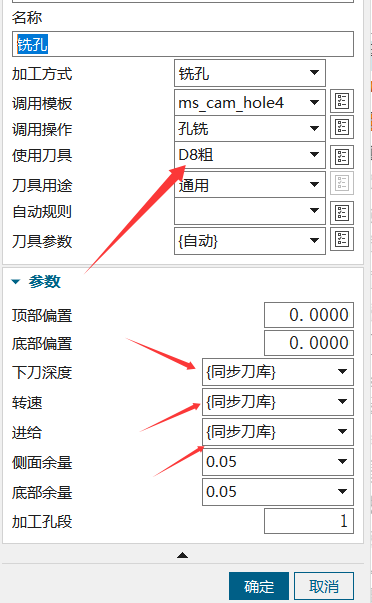
自动刀具或刀库参数已经定义时,策略选择自动通常会调用对应刀具参数;如果在策略界面手动填写转速进给,则以当前策略设置为准。维护模板时要明确参数来源。

配置里指定了某把刀、刀库里也有该刀,但生成后刀具直径或名称异常时,先检查当前文件刀具视图里是否已有同名或旧刀具。可把当前刀具视图里的该刀删除后重新生成。
刀具想在多个模板之间复用时,不一定能直接复制粘贴。更稳的方式是把刀具另存成刀库,再在其它模板或文件中调用该刀库。
开粗刀、精光刀等不同用途不建议只靠同一把刀临时改参数。更稳的做法是在刀库中维护不同参数项,并在模板或自动编程配置里同步刀库。
钻孔倒角深度可按“孔半径 + 倒角大小”的思路估算。小孔用钻倒角比较方便,但正式加工仍要结合刀尖角、倒角要求和实际刀具复核。
刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。

铁件和铝件可以放在同一个刀库,也可以分成两套。更重要的是把类型名称、材料关键字和模板调用规则统一好。
异形刀不一定必须导入刀库。可以把模板文件放到对应文件夹,在页签或自动编程模板中直接使用自己的刀具名称进行调用。
7075 通常按铝材优先使用铝用刀,但小直径刀具或刚性不足时,也可以根据工况考虑钢用刀。最终要以刀具刚性、转速进给和表面要求为准。
同一把 10mm 铣刀在开粗、铣孔、腰槽中需要不同参数时,可以配置多个参数组,并按加工类型或名称进行区分调用。
刀库关键字配置中,等号前要和刀库里的类型名称完全一致;等号后是用于匹配工序名称的关键字,只要工序名包含对应字样即可识别。
