
M5 攻牙断丝锥一般从哪些方面排查?
M5 攻牙断丝锥时,重点检查底孔、丝锥状态、机床刚性和是否改用铣牙。
M5 攻牙断丝锥时,重点检查底孔、丝锥状态、机床刚性和是否改用铣牙。
切削参数模板不是自动优化器,它切换的是用户自己预先设定好的参数。
从指定位置选不上刀具时,先检查上方刀库里是否真的有这把刀。
模具平面一般优先用平刀加工,球刀加工平面通常更浪费时间。
换刀或插入模板后转速进给不随刀库变化时,先确认已保存刀库、选对当前刀库,再用同步刀库参数测试;如果同步也不变,重点检查关键字、操作名称和刀库参数类型名称是否一致。
刀具数量多时,可用搜索框快速定位刀具或参考刀;切削区域等界面中常见的两个搜索框分别用于搜索刀具和参考刀。
刀库或 .ms 内部文件不建议直接打开修改;需要添加或修改刀库时,应在软件界面中操作,必要时先导出后再按规范修改。
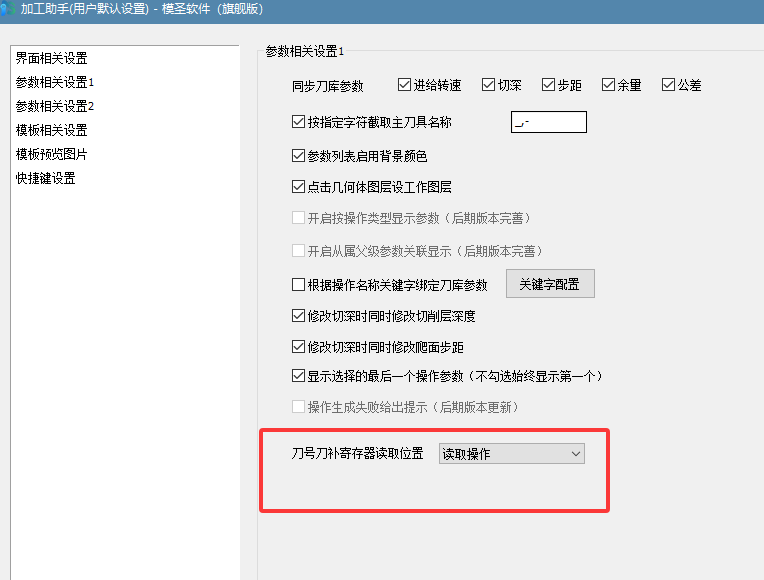
加工助手中刀号、刀补寄存器等信息的读取来源,可在用户默认设置的参数相关设置中调整;这里改的是操作读取位置,不是右侧参数显示框本身。
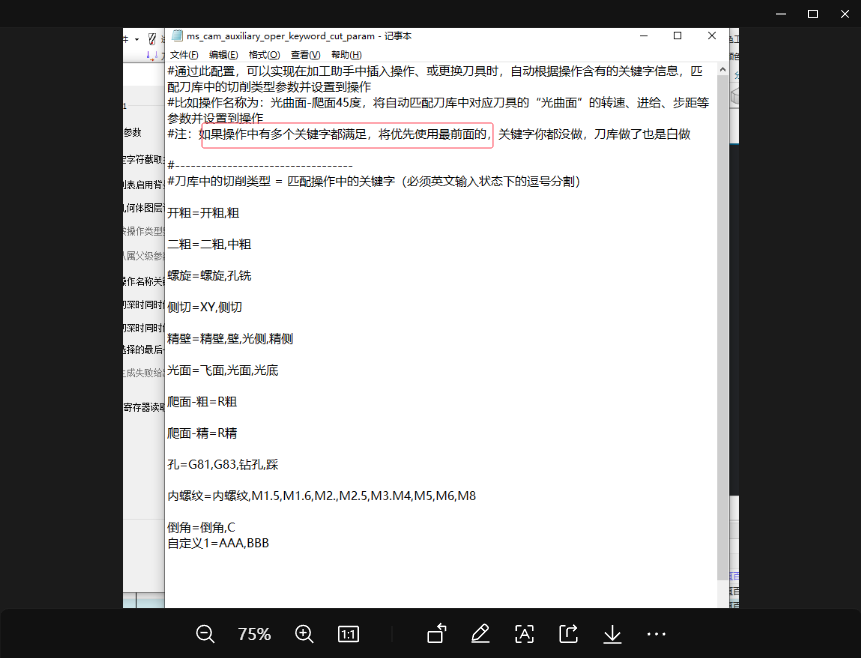
刀库切削参数按操作名称关键字匹配时,如果同一个操作名称命中多个关键字,通常优先使用配置中更靠前的规则;匹配不准时应把更具体的关键字放到前面。
在模圣刀库中查看单把刀具的转速、进给等切削参数,可先双击刀具进入修改刀具界面,再点击刀具切削参数查看或维护。

调用别人模板时刀具改不了,不一定是模板错,可能是工序策略只支持特定刀具类型。
可通过加工助手设置里的关键字匹配刀库,让模板按关键字对应刀库参数。

切削深度使用恒定值还是按刀具百分比计算,主要由工序模板里的切削深度模式决定;刀库可以写入参数,但不能替代模板里的模式设置。

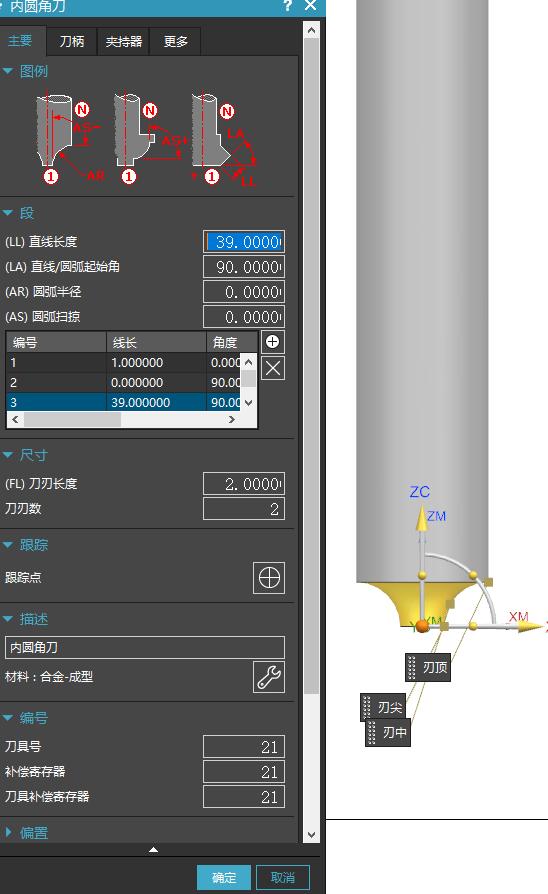
内 R 刀这类特殊刀具不一定能按普通刀具方式直接入库;可先识别后放到加工模板里,下次从模板调用。
自带刀库或导入刀具没有刀号时,可以用刀具号功能一键排号,也可以在刀库中提前设置好刀号规则。
