数据库里的刀具参数能直接放进自动编程刀库吗?
数据库参数和自动编程使用的刀库不一定是同一类数据,通常不能直接把数据库参数塞进插件刀库。可以通过模板加工方法或刀库维护流程间接使用。
数据库参数和自动编程使用的刀库不一定是同一类数据,通常不能直接把数据库参数塞进插件刀库。可以通过模板加工方法或刀库维护流程间接使用。
模型或自动编程识别异常时,先做优化面可以排除烂面、碎面、导入数据异常等影响。底壁铣导入新部件后不出刀路,也可先优化面再重新生成刀路验证。
程序里是否输出 M08 主要由后处理决定,可手动处理,也可修改对应后处理。
G81/G83 或点孔钻孔策略调不出来时,还要检查模板策略名和图标是否混淆。
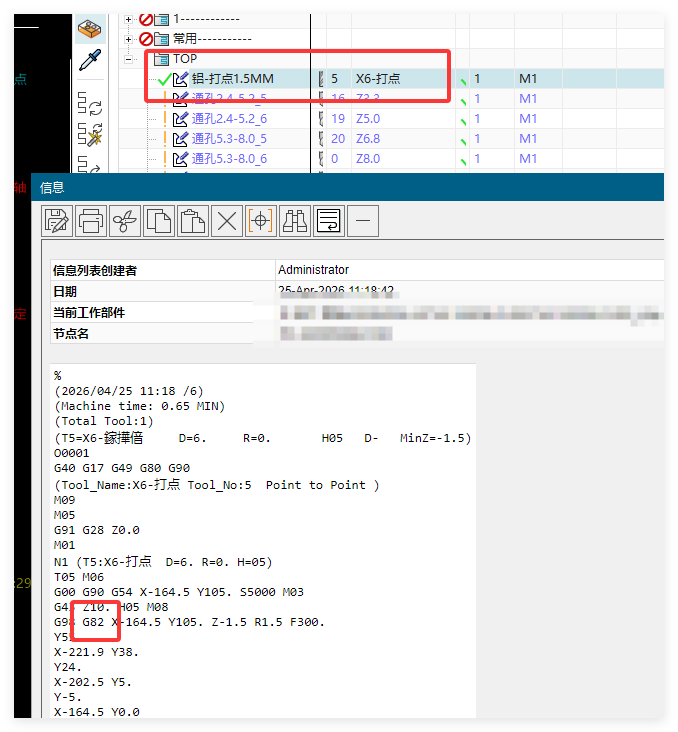
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
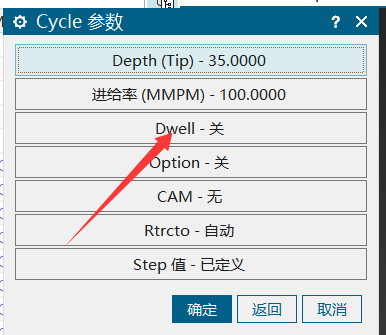
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
高版本 NX 对硬件和驱动要求更高,模圣窗口点开稍慢可先检查电脑配置、内存、显卡驱动和安装环境。配置足够时,高版本整体计算可能仍比低版本更快。
NX编程更应优先考虑CPU、内存和稳定性,显卡主要影响显示、旋转和大模型体验。
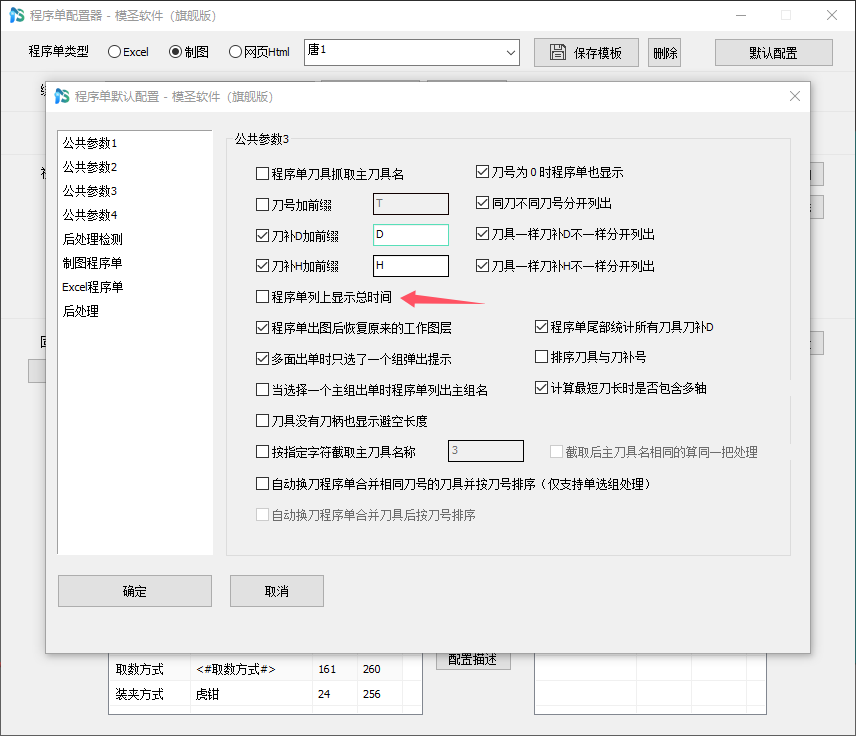
程序单需要显示总时间时,可以在程序单默认配置的公共参数中勾选时间显示相关选项。
加工总时间增加倍数用于对程序单中的总加工时间做统一放大或修正。填写倍数后,输出总时间会按该倍数相乘。

程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
Excel 开始行数要填写明细数据第一行所在的行号。例如明细表从第 17 行开始,就应把开始行数设置为 17。

加工机床选项可以配置对应的后处理序号。选择某个机床后,程序单会自动勾选对应序号的后处理。

最短刀长或避空长度计算偏长时,可以尝试切换 NX 原始算法对比;模圣算法通常会更偏安全。正式使用前仍要做过切、碰撞和仿真检查,小刀场景建议配合标准化刀具长度管理。
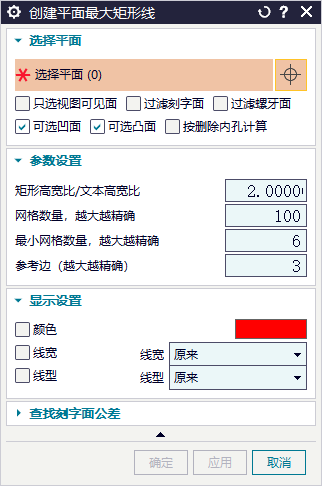
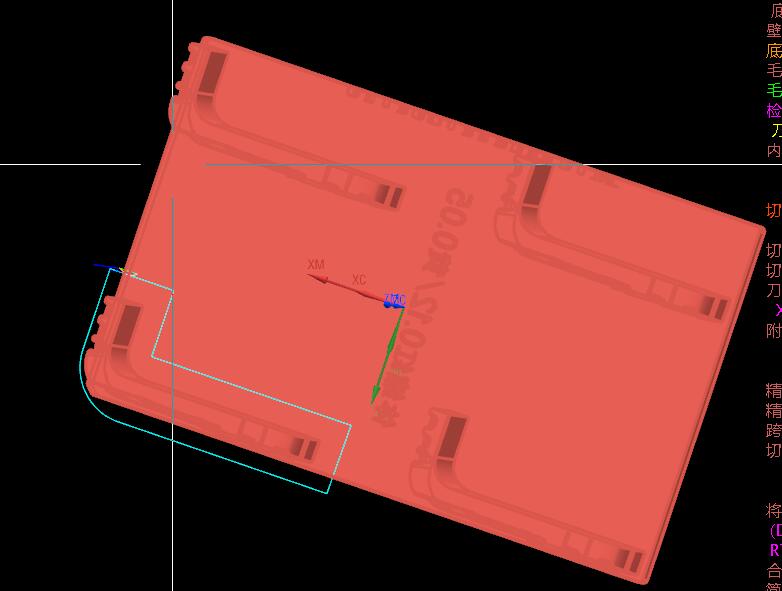
想在不规则面上快速找到最大正方形或最大矩形,可先在中间拉伸或构造辅助面,再用模圣设计模块里的创建面上最大矩形功能尝试。