
电极方案策略能不能保存到加工助手模板?
电极方案策略只能保存在方案里,不能保存到加工助手模板,两者是不同工具。
电极方案策略只能保存在方案里,不能保存到加工助手模板,两者是不同工具。
2D刀路异常时先检查体、线、左右侧、边界余量和是否需要重新生成。
圆弧显示不舒服时,可以从显卡驱动和UG显示设置排查,但多数情况下默认设置即可。
插竖直边移刀慢可能是抬刀等于切削,目前不能使用快速抬刀。
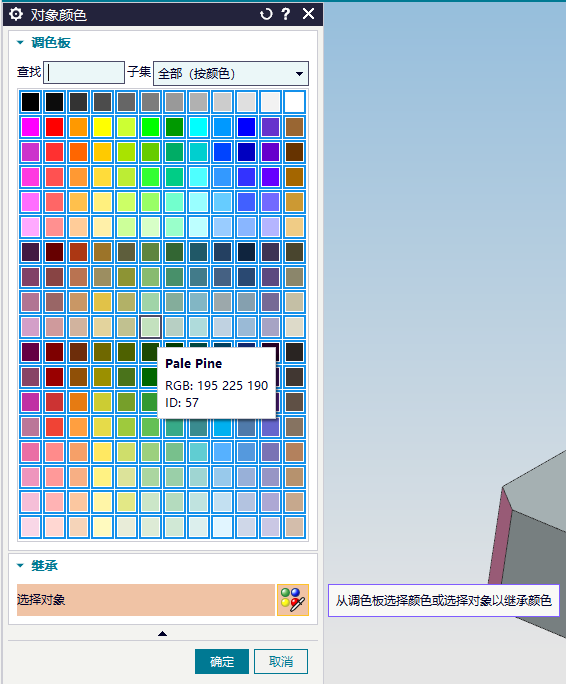
在颜色选择面板里点选目标颜色后,下方会显示对应的 ID,可用于记录或配置颜色。
电极自动编程可以绑定自建刀库,常见做法是先建立需要的刀库,再在对应设置里绑定使用。
G76镗孔退刀方向和主轴定位角度通常与机床系统、后处理和机床参数有关,不能只在刀路里盲目修改。
电极自动编程里的初始化颜色可以调整;如果不想自动染色,也可以取消相关勾选。
后处理程序单文件名没有显示时,可以先查看后面的变量设置,确认文件名变量是否正确引用。
CAD图纸中的点位如果不好直接复制,可先转成可编辑数据,再用UG文件中的点命令导入。
自动编程通常调用刀库中的刀具和参数,刀库质量会直接影响自动生成结果。
是否自动钻清角孔取决于配置;配置让它钻才会钻,不能只靠默认逻辑猜测。
通孔如果不希望刀路穿透底面,需要用底面限制;选择穿过底面会按穿透逻辑处理。

重装系统、格式化或更换系统前,应先备份模板、角色和安装目录中的自定义配置。
AB胶或胶水固定铝件时,开粗和光刀不要一次把底部完全干掉,底部和侧壁余量要留给最后处理。