自动编程配置为什么建议逐步改成调用自己的模板?
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
系统或示例配置可能会调用多个模板,后期参数维护时容易找不到来源。把常用工序逐步改成调用自己的加工模板,可以让参数、工艺、刀库和名称规则更统一,后续修改也更方便。
自动编程出现先光刀再开粗时,通常和工艺排序有关。需要整理工艺排序规则、关键字、指定位置和当前选择的工艺路线;如果关键字一致仍不生效,重启软件后再验证。

修剪边界的逻辑可以按 UG 的修剪侧来理解,可用于灵活控制边界内外的刀路。外形轮廓选择外侧时,通常就是控制外侧是否生成刀路。
自动编程或页签配置调用自己的模板时,调用模板要写模板名称,调用操作要写模板里的操作名称。名称写不对,就可能调不到对应工序或参数。
配置里看起来只设了一个策略,但生成后出现两个相关工序时,要检查它们是否分别属于底面和底壁。底面参数不会自动影响底壁操作,参数必须改到实际调用的操作上。

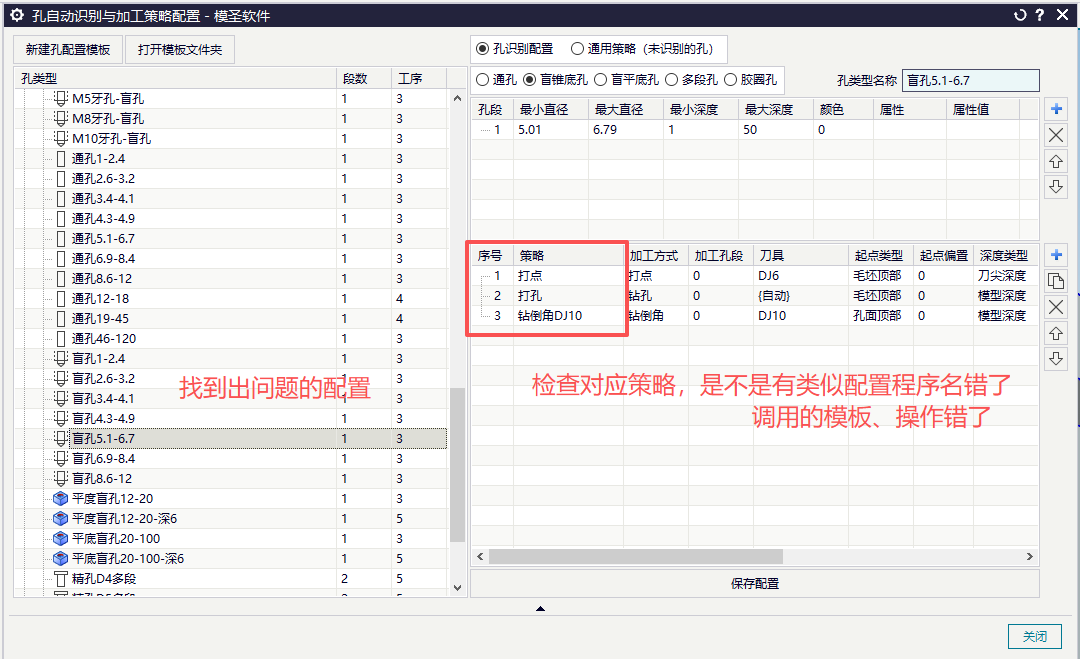
配置很多时,找不到实际调用哪个模板,可以在自动编程的识别或配置界面查看当前识别到的操作,再按操作去找对应模板和参数。不要只凭自己以为的模板去改。
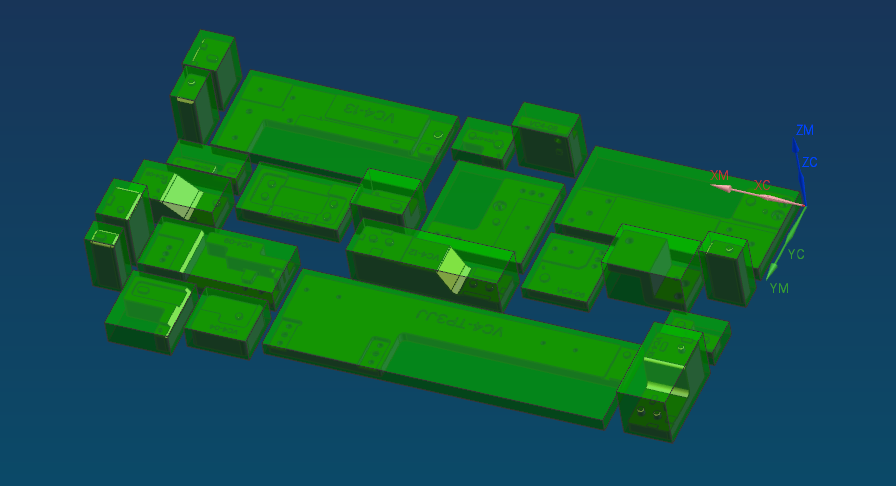
需要给单个体快速创建类似包围盒的辅助几何时,如果不是异形件,可以优先尝试部件轮廓;也可以结合动态开粗等功能获取外轮廓或加工范围。
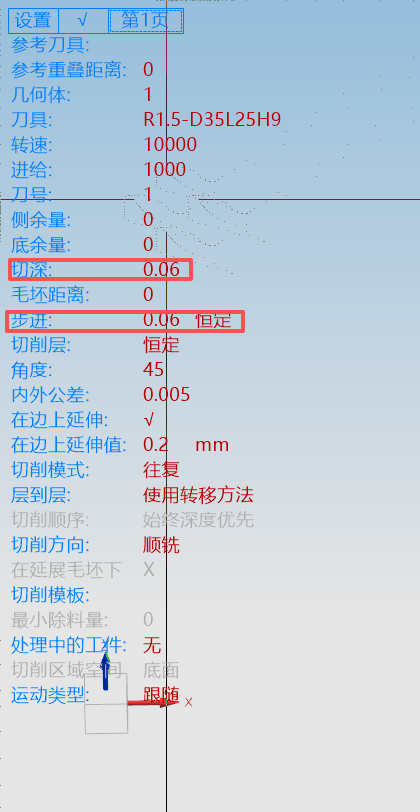
透明助手或策略参数相关功能可以处理切深、步距等参数。如果同步后只改变了一个值,应检查对应参数是否都被选中,以及命令映射是否正确。
多个 UG 版本共用同一个模圣文件夹,可能导致页签配置异常、修复无效或配置混乱。更稳妥的做法是每个 UG 版本对应一套独立模圣文件夹,并做好备份。
刀柄参数没有统一万能值,应按实际刀柄型号录入。可以向刀柄供应商索要尺寸参数,或根据实际刀柄尺寸在模圣刀柄界面里自己添加。
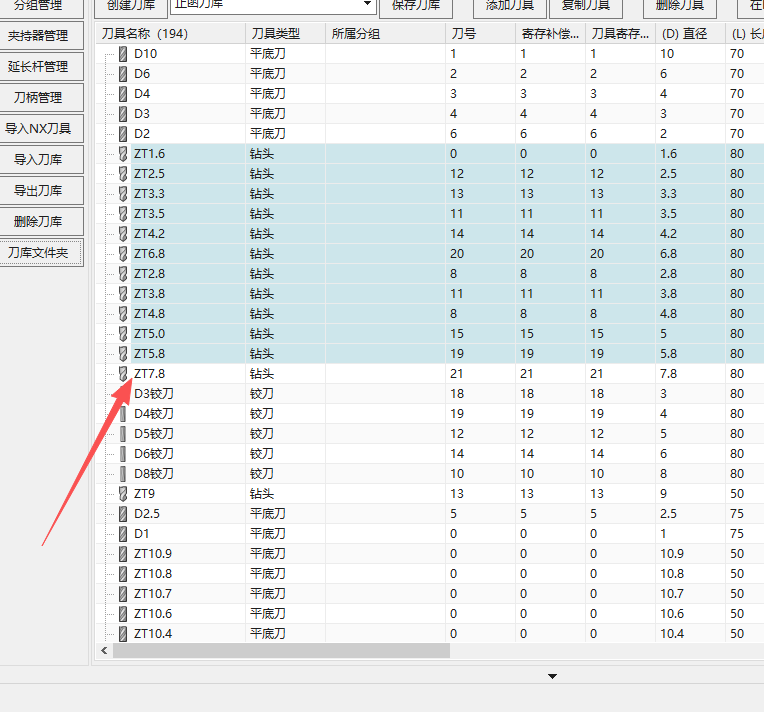
模圣刀库可以导出为 Excel 形式进行批量整理。操作前建议先备份刀库,修改时注意不要改错字段,修改完成后再导入或保存验证。
页签配置界面中可以通过图标选择入口打开图标库页面。把当前图标名称复制到图标库中搜索,找到后选择即可;如果出现多个重复项,只保留自己需要的图标名称。

需要批量修改模板或配置表格时,可以打开对应表格后用 Excel 的查找替换功能处理。批量操作前一定要备份,避免一次替换影响大量配置。
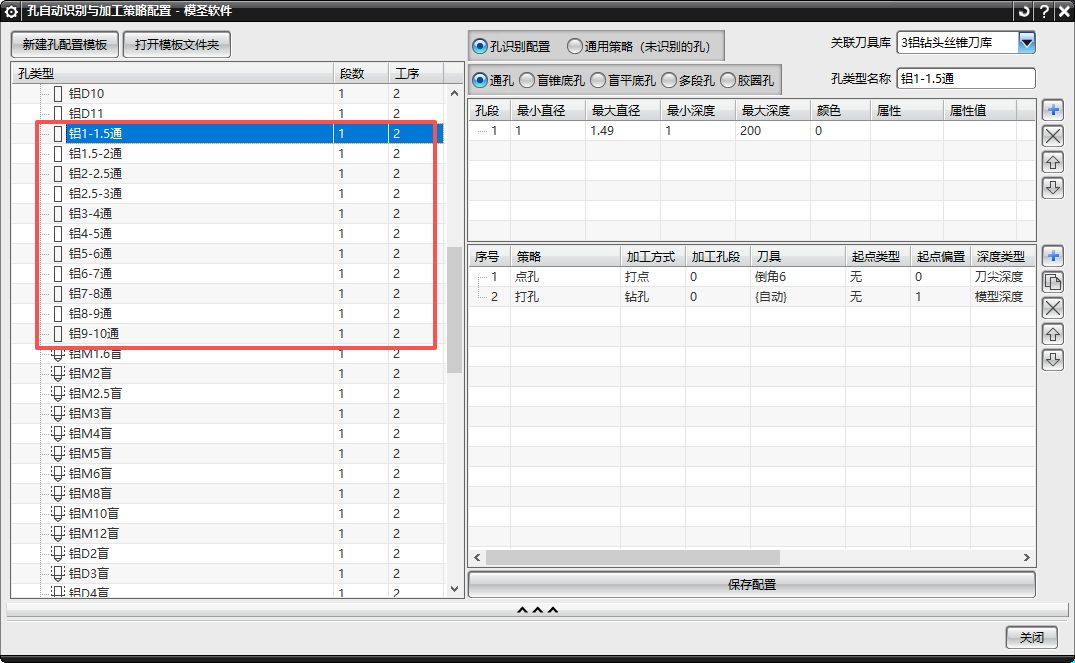
如果刀库里没有某个精确直径,例如 3.05,直接按单把刀匹配可能导致转速进给不合适。可以使用范围设置,按直径段给参数,让相邻规格的孔也能得到更合理的加工数据。
刀库已经选择,但助手里某些分组或常用刀具不显示时,先检查刀具分组显示方式。把分组方式切到“自定义分组”,并展开刀具分组后,通常就能看到对应刀具。