
自动编程倒角大小变成 -1,可能是哪里被自动识别了?
设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
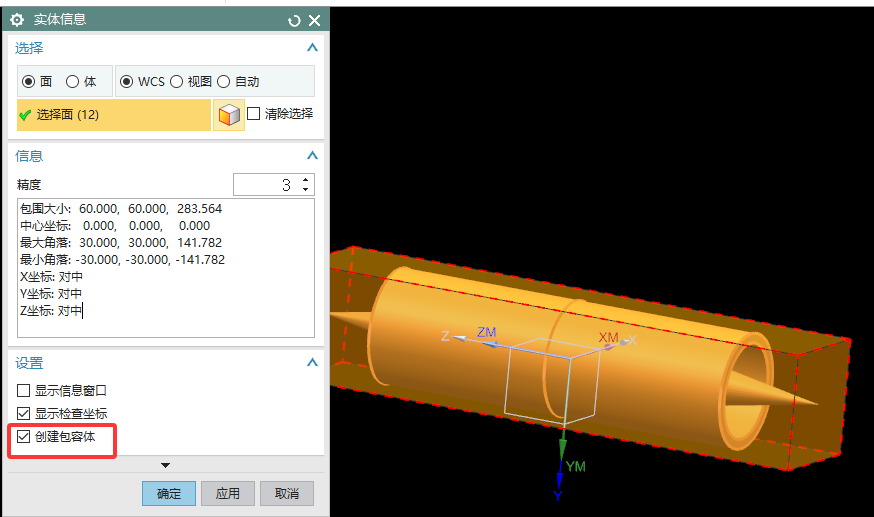
异形产品需要估算或创建最小毛坯时,可以先尝试“部件轮廓”。如果不同 WCS 角度下毛坯尺寸差异明显,也可以用包容体并按需要旋转方向,但完全一键处理复杂异形件并不稳定。
高版本 NX 或高版本环境下保存的模板,通常不能直接给低版本使用。需要给低版本单独做一套模板,或者在低版本环境中重新维护对应模板。
四轴手轮能转、也能回零,但运行程序时四轴不转并报警时,先检查四轴刹车是否松开。三菱等系统中,程序前面可能需要加松刹车指令,例如 M11。
自动编程时明明选择了程序组 01,但生成刀路又单独跑到其他程序组时,可能是程序组掉选。打开自动编程界面后,需要在对应界面里重新选中程序组,再生成。
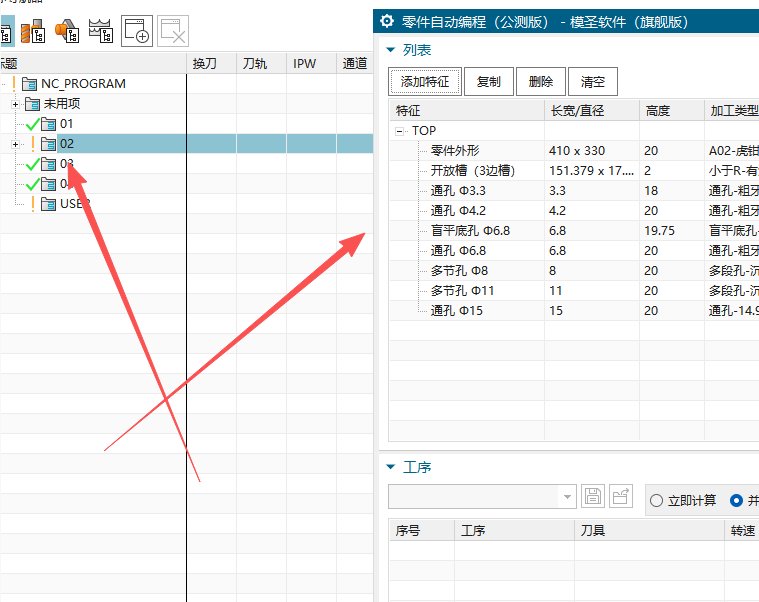
自动编程后又单独补刀路,如果已有程序全部变红,不一定要重新生成。可以先尝试“批准”,它通常用于确认当前操作状态;如果是重新指定几何体或部件导致的,再检查几何体引用。
腰槽自动识别中,长度代表长边方向,宽度代表短边方向;如果只是想按槽宽选刀,通常只需要设置宽度,长度最小和最大可以设为 0。比如用 8mm 刀处理 8.1 到 15.9 的槽宽,就把宽度范围设为 8.1-15.9。
页签工具如果没有选择几何体选项,通常会依赖前一个操作;没有前一个操作时可能就是无几何体、无坐标系。为了稳定,建议在页签里加入选择几何体选项,换夹或换 WP 时更不容易继承错误。
工艺路线会按配置里的工艺顺序,并结合操作工序名称中的关键字进行匹配。关键字只要被操作名称包含就可能命中;如果要区分中光、光、精光等相近名称,就要把关键字配置得更细,并按想要的加工顺序排列。
超级工具条可以通过指定页签 ID 来调用页签。这样可以把常用页签流程放到工具条中,配合自己的模板、参数和几何体选择流程快速使用。
3D 去毛刺遇到斜面、椭圆面或角度变化较大的区域时,倒角刀容易出现角度不均匀。若需要更均匀的效果,可考虑使用球刀按轮廓方式处理。
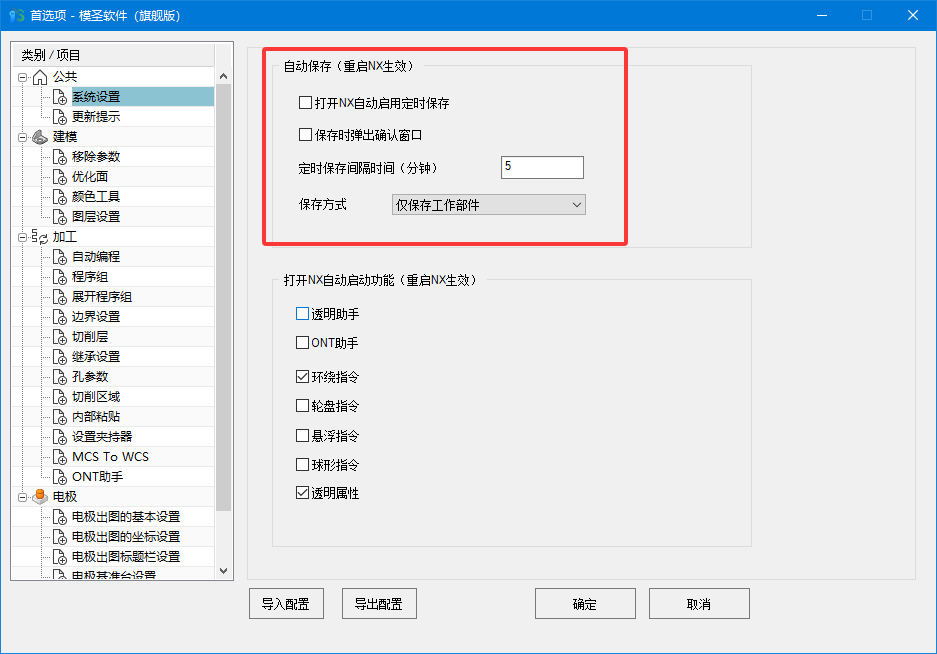
UG12 反复提示保存或自动保存时间不合适时,可以到用户默认设置中调整,通常在基本环境相关设置里。数值 4 可理解为 4 分钟,按自己的工作习惯设置即可。
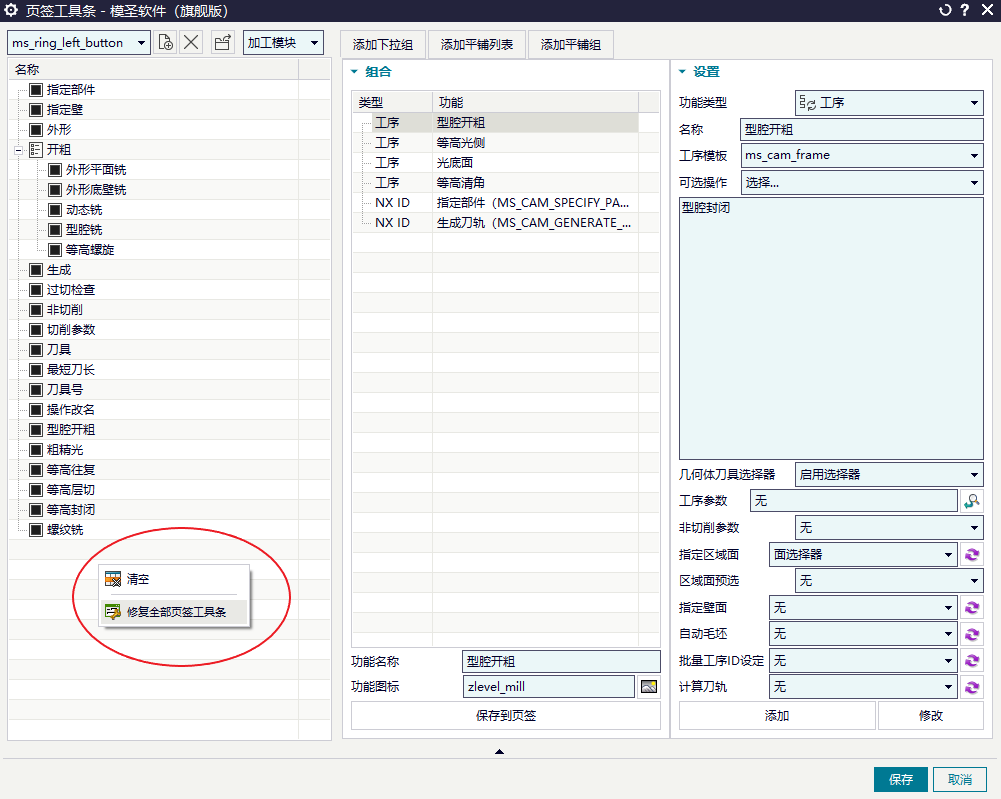
页签名称不一致、功能看起来没开启或部分选项异常时,可以先尝试右键修复。修复后再检查需要的功能选项是否勾选,例如检查合理性等。
刻字加工如果每个字之间出现抬刀跳转,通常和曲线驱动的连接方式有关,并不一定是异常。常用做法是把“刻字加工”命令加到工具区,需要时直接调用并框选文字曲线。

需要把刀路侧批量改成对中时,优先使用模圣的“部件边界”相关功能,而不是普通曲线边界。选择边界前如果刀路显示干扰选择,可先关闭刀路显示再选线。
