
多工件编程时,一个文件里放太多工件有什么风险?
多工件集中在一个图档里虽然看起来方便,但文件过大或对象过多时,容易带来保存慢、操作卡顿、异常崩溃后损失范围过大的问题。更稳的做法是按一套编程、一个铜公、文件体量或工件数量拆分。
多工件集中在一个图档里虽然看起来方便,但文件过大或对象过多时,容易带来保存慢、操作卡顿、异常崩溃后损失范围过大的问题。更稳的做法是按一套编程、一个铜公、文件体量或工件数量拆分。
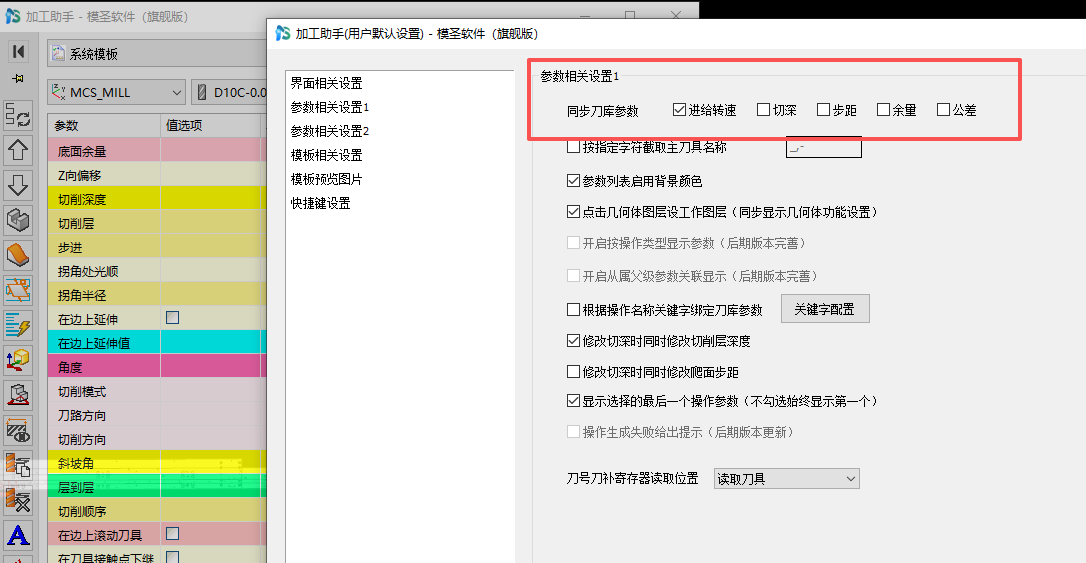
从刀库同步参数时,如果只有转速、进给生效,而切深、步距、余量、公差没有同步,通常要检查加工助手的同步刀库参数勾选项。插入模板场景还要确认“插入模板同步刀具切削参数”和切削参数关键词配置。
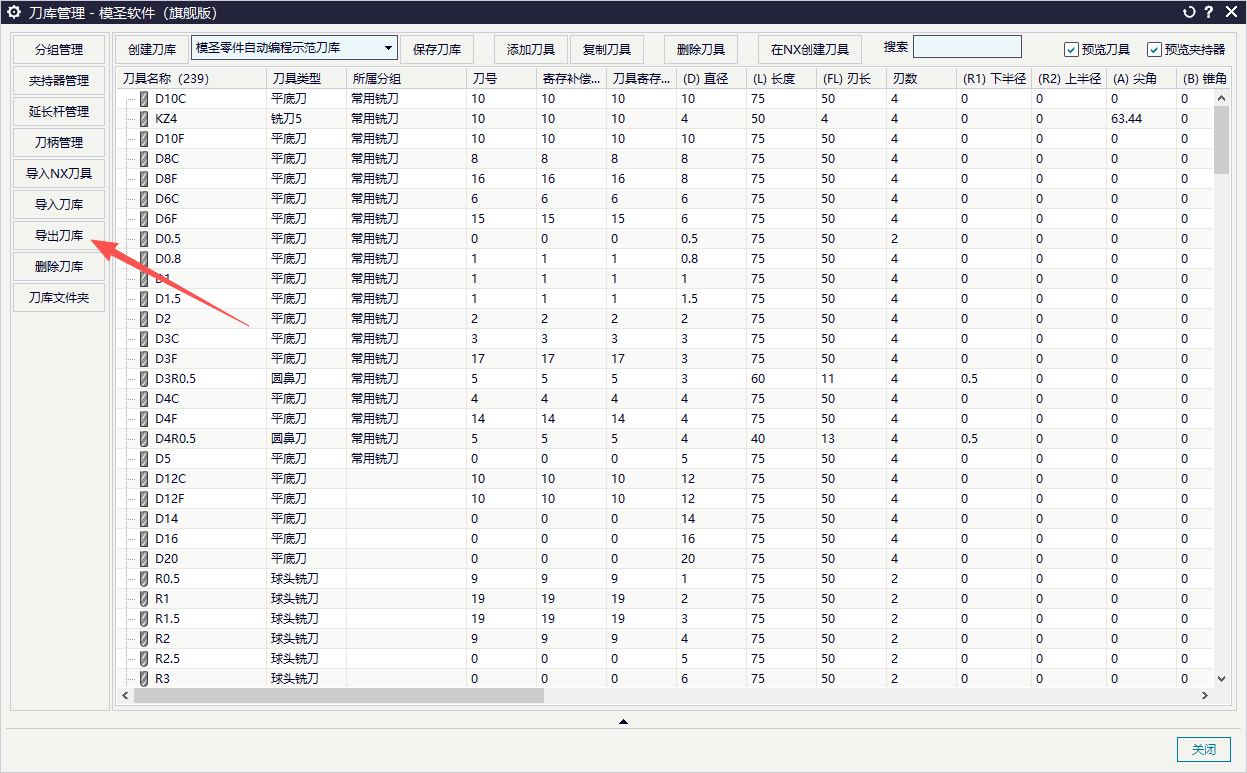
MS 刀库文件通常不适合像普通表格一样直接打开编辑。如果需要查看或整理刀具数据,应优先通过软件里的导出功能导出表格,再在表格中查看、备份或整理。
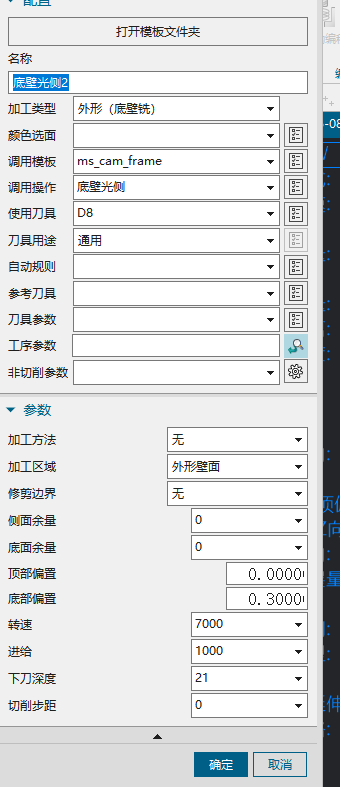
页签或自动流程里有多个类似工序时,只改生成后的工序名称不一定够。模板工序、操作名称和配置引用需要准确对应;如果两个工序共用同一个模板位置,可能仍会被当成同一类处理。
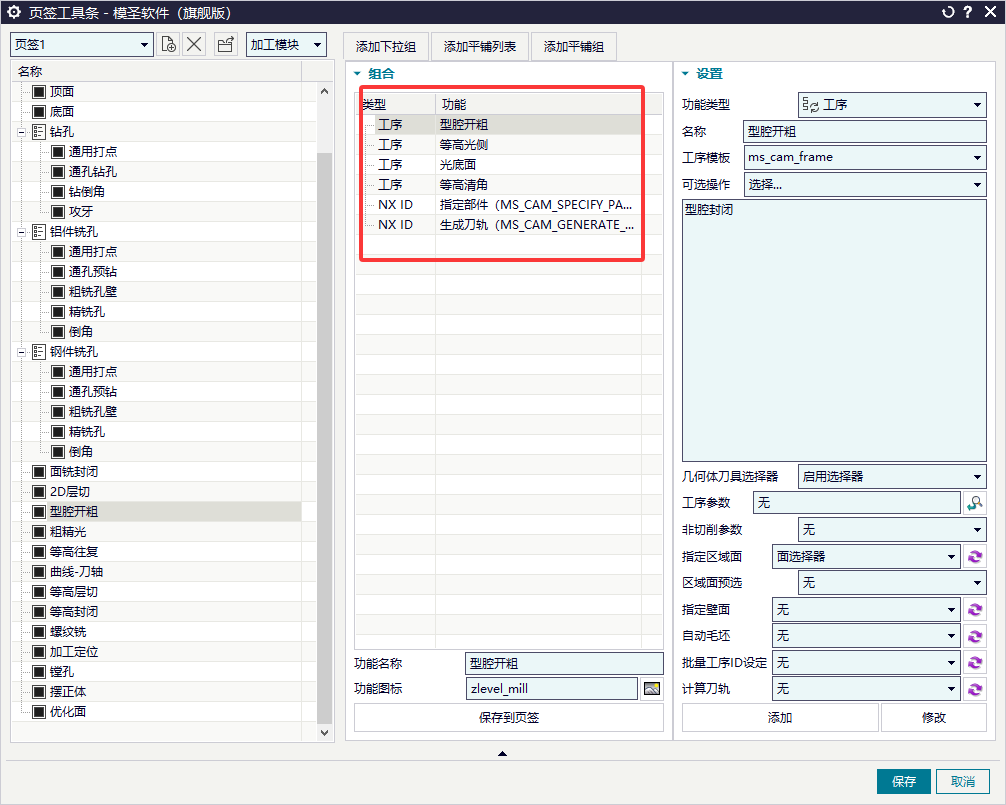
页签组合里可以把多个功能 ID 放到一起,保存后一次点击触发多个指令。适合把移动图层、切换背景、关闭原图层等固定动作组合成一个按钮。
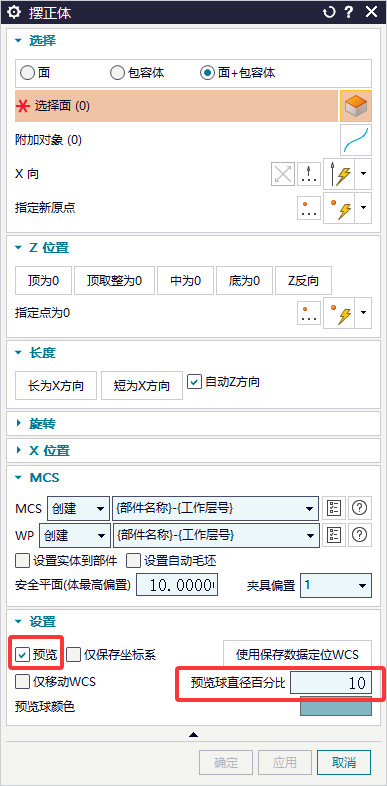
摆正体或创建坐标相关功能里,如果预览球、方向球不显示,先检查设置中的“预览”或底部相关显示勾选项。预览未勾选时,界面可能看不到辅助球。
部分页签或加工相关功能需要 NX 已经启动加工模块后才能正常打开。如果在建模环境直接点页签报错,可以先进入加工模块,随便打开一个图档启动加工环境,再返回建模也能使用。
编程前把原始图档移动到指定图层、切换背景、创建坐标并关闭原始图层,可以保留原始数据,避免后续修面、改图或删改对象后找不回源数据。页签组合 ID 可以把这些固定步骤做成一键动作。
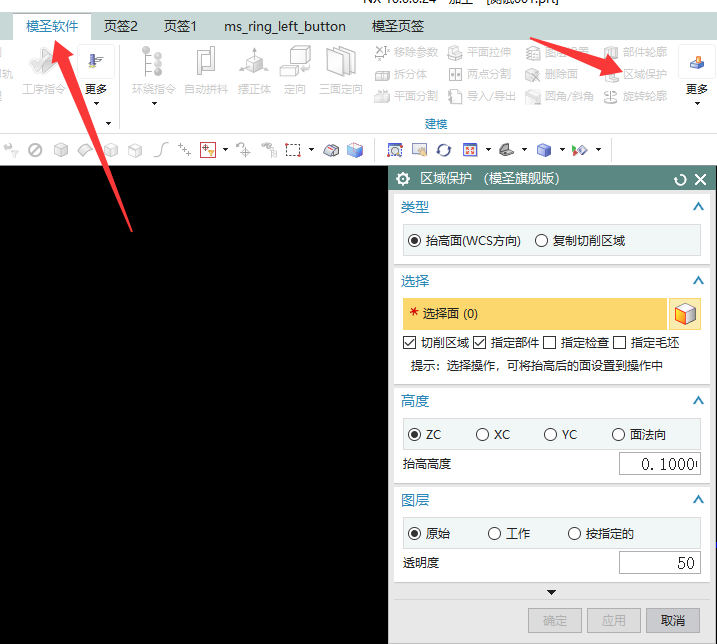
区域保护可以把以前“手动抽面、偏置、放进检查体”这类保护流程简化成一键处理。适合高要求区域、接刀区域或不希望后续刀具误碰的位置。
刀库参数的价值在于把开粗、半精、光刀等常用参数统一管理。步距、下刀量、进给、转速、余量、公差等参数可以通过刀库控制,减少每个模板里重复写死参数。
CAD 线框里既有开放线也有封闭线时,可以优先尝试 3D 轮廓类流程;如果刀路形态不理想,再试曲线驱动,通常会更容易得到顺滑刀路。

透明助手没有反应时,先不要反复改配置。可以先点选当前刀路或相关操作对象,再重新调用透明助手;有些场景需要先让目标刀路处于选中状态。
只需要识别孔、不想直接生成程序时,可以优先使用孔分析、孔颜色或特征成组类功能,把孔先整理出来,再决定是否进入孔加工配置。
程序单排版不居中、打印纸没有铺满时,先检查打印机和纸张设置。很多情况下不是程序单内容本身的问题,而是打印机、纸张方向或页面尺寸不匹配。
程序单字体颜色一般在后处理程序单设置中修改。需要统一样式时,应进入程序单设置界面调整,不建议只改输出后的单个文件。
