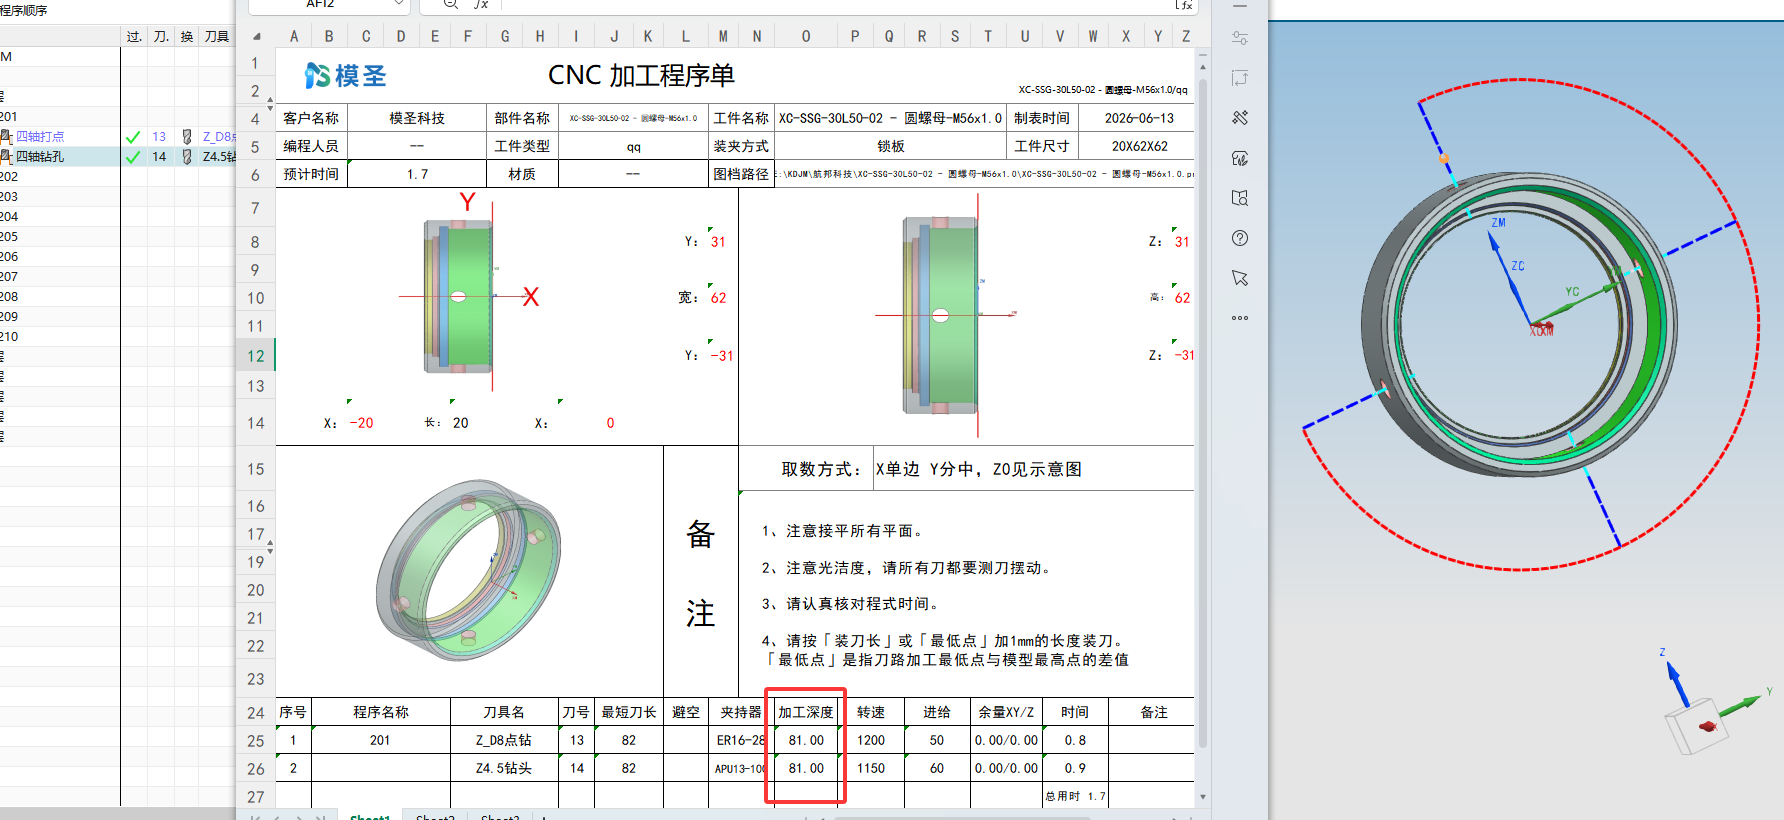
后处理出来的程序类型不对,先查后处理器和输出类型设置
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
后处理输出的程序类型不符合预期时,优先检查当前选择的后处理器、输出扩展名、程序类型和机床配置。只看程序文件本身不够,需要回到后处理配置链路排查。
后处理完成后弹出的信息窗口变成空白,且最近才出现时,可先按 NX 版本、后处理配置、界面组件和近期环境变化排查。若程序本身正常输出,可先不影响加工,但需要保留环境信息。
程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
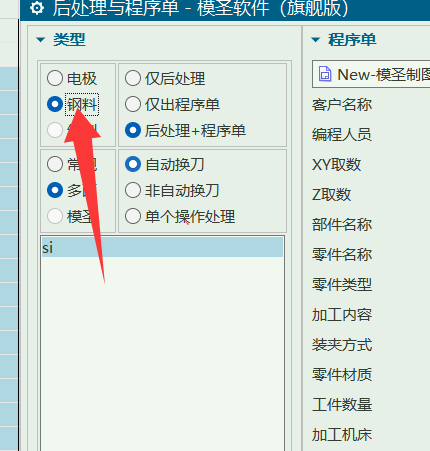
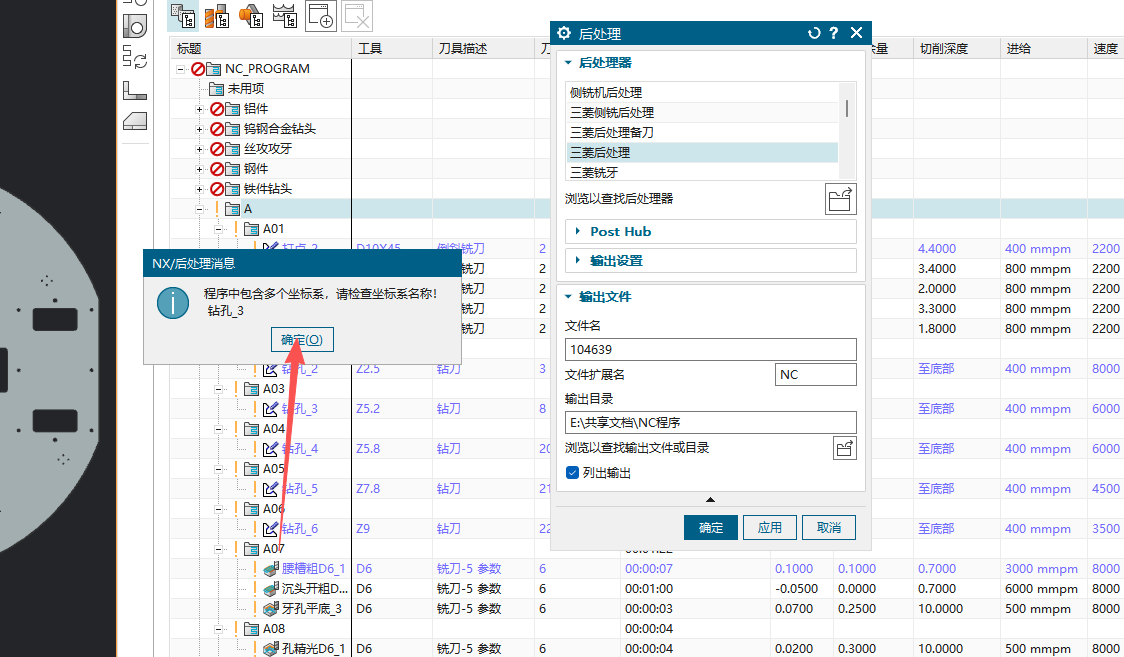
后处理时出现提示并无法继续,不要只看弹窗说“后处理不了”。应按提示文字检查程序名、坐标、后处理对象或缺失参数,尤其是多坐标、多程序组环境。
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
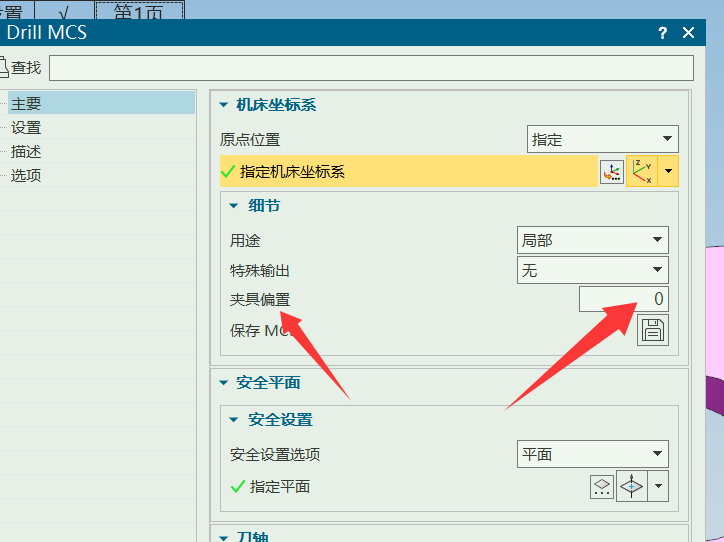
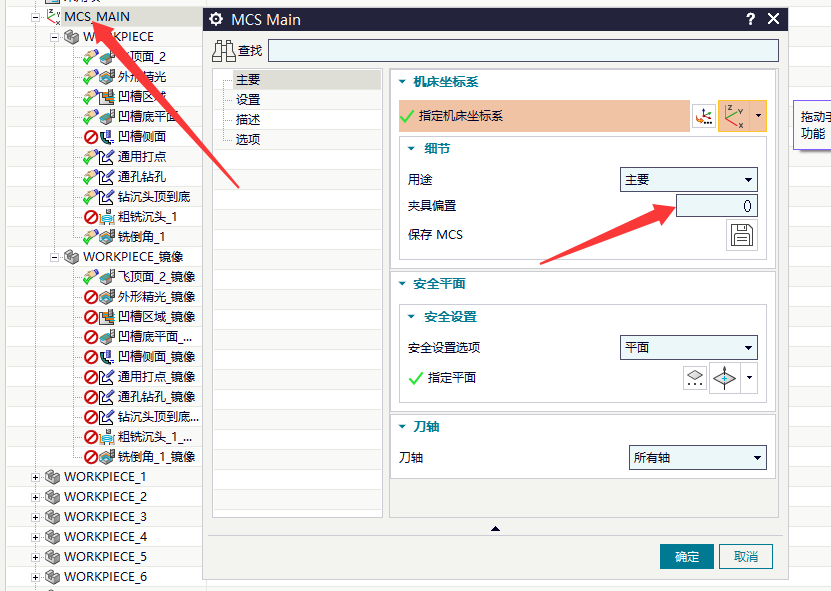
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
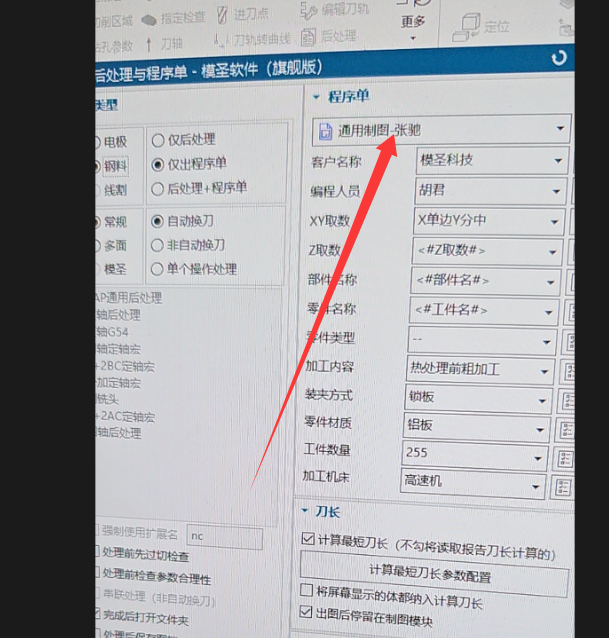
制图程序单模板本身是竖版,但输出成横版时,不要只在默认设置里找。应回到模圣后处理输出界面,确认选择的是制图程序单,并选到正确的横版或竖版模板。
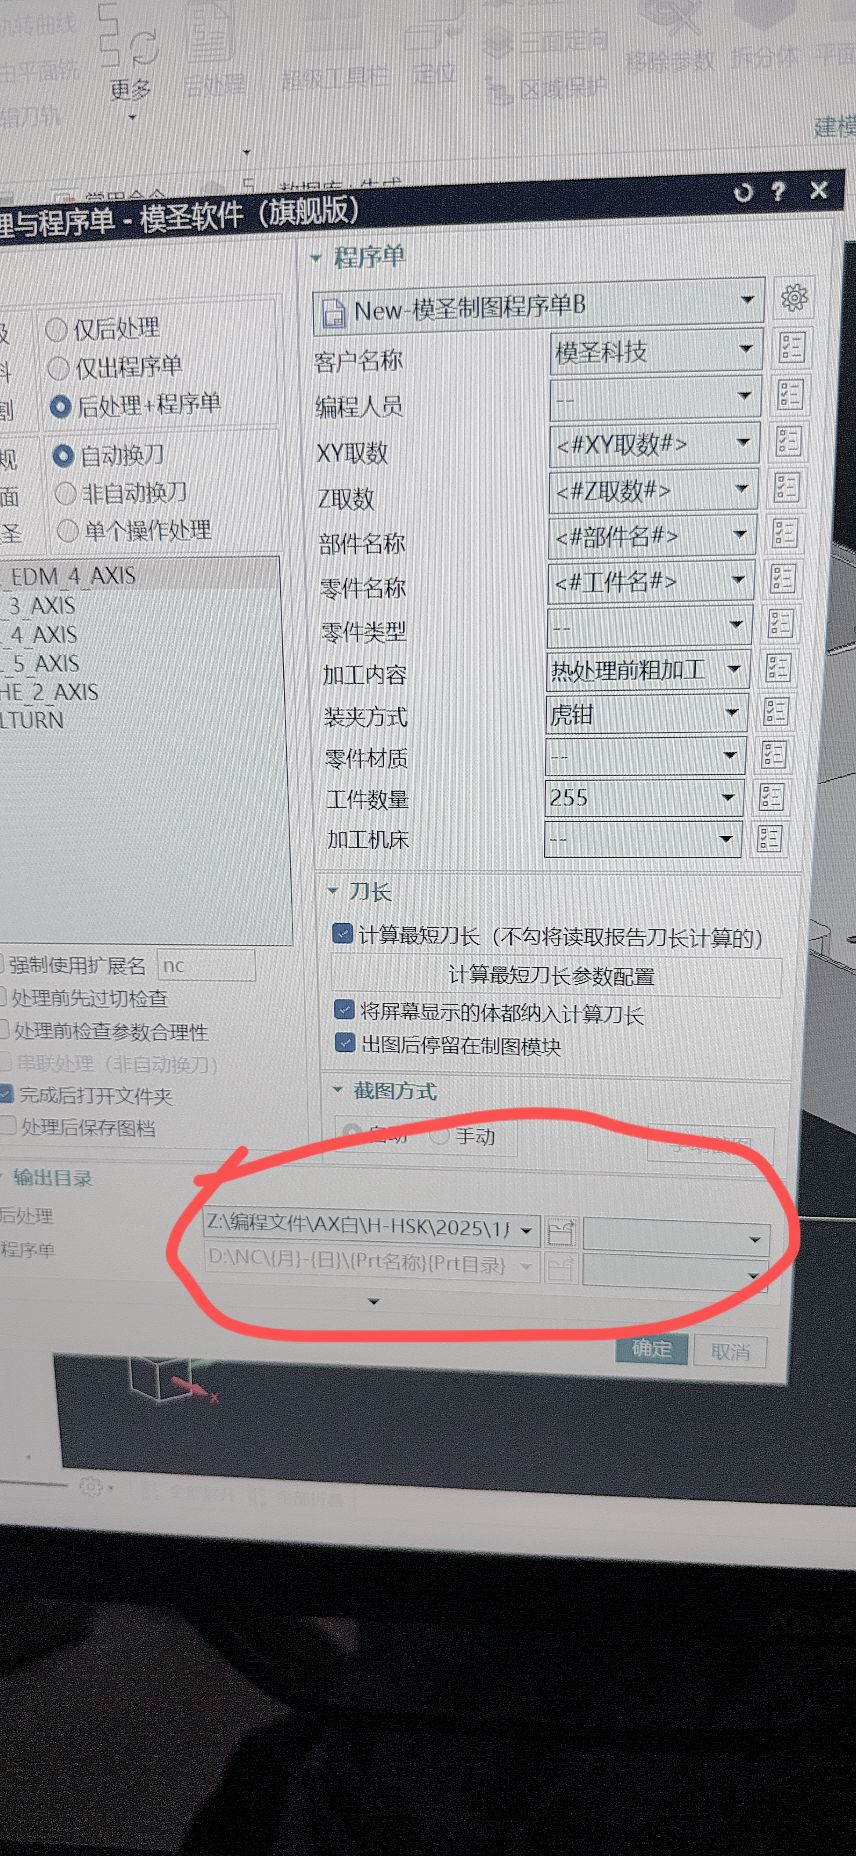
希望后处理或程序单自动保存到当前零件所在文件夹时,应检查输出目录相关设置是否启用“当前文件夹”或跟随当前文件路径的选项。
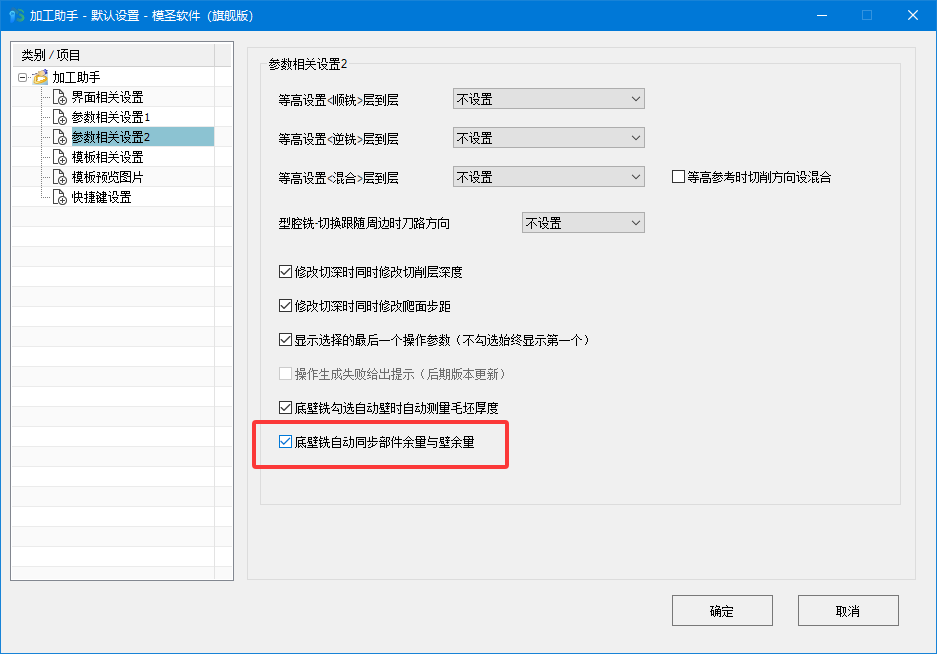
底壁铣外形加工实际使用壁余量,但程序单只读取部件余量字段时,当前可先把部件余量填写为与壁余量一致,保证程序单显示和实际加工意图一致。
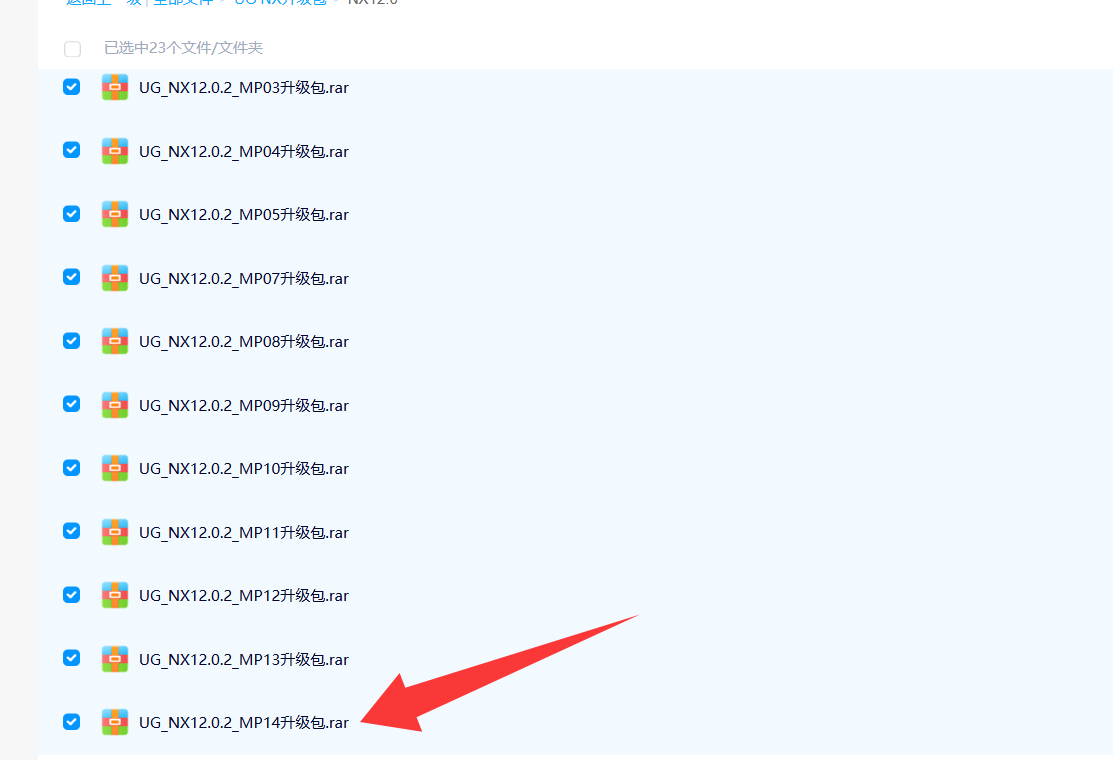
CAP 安装后处理时,如果提示当前版本过低,优先升级到支持的 NX 版本或安装支持版本环境。对于 UG12 环境,常见要求是 12.0.29 及以上;也可在高版本中安装后再复制到模圣相关目录验证。
模板中期望快速输出,但自动编程生成后变成 G1,应先检查工序里的输出方式、快速连接或后处理对快速移动的处理规则。若后处理依赖 G0 才能加 G43,更要先确认生成端是否保留快速移动。
程序单想显示多轴刀长时,先检查程序单字段中是否有对应刀长字段,并确认刀具、刀柄、夹持器等装配信息完整。字段有了但装配不完整,输出数值仍可能不准确。
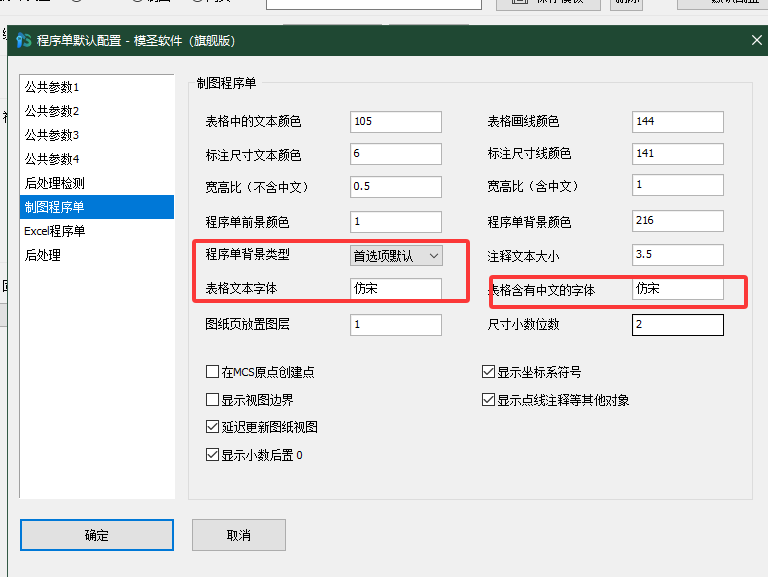
同一程序单在低版本能显示中文,但在高版本中中文不显示时,除了修改字体,还要检查程序单模板或制图文字样式中的字体设置。需要让模板使用当前版本可识别的中文字体。
计算最短刀长默认不计算 IPW。若残料或中间过程毛坯会影响刀长安全,且不是小平面体场景,可把 IPW 当作实体一起参与计算,避免刀长算短后撞到残料。
四轴程序单里的加工深度如果与预期不一致,可以先尝试使用 UG 算法。但加工深度字段本身更偏向三轴场景,四轴件仍要结合实际刀轴、矢量和后处理结果确认。