自动编程产生外形线框或毛坯线,可先用显示几何体或移动到不用图层处理
自动编程后出现外形线框、毛坯线或隐藏反隐藏后又显示出来的辅助对象,先确认来源功能,再尝试“选择程序、显示几何体”或把对象移动到不用的图层。若不影响加工,可暂时作为显示问题处理。
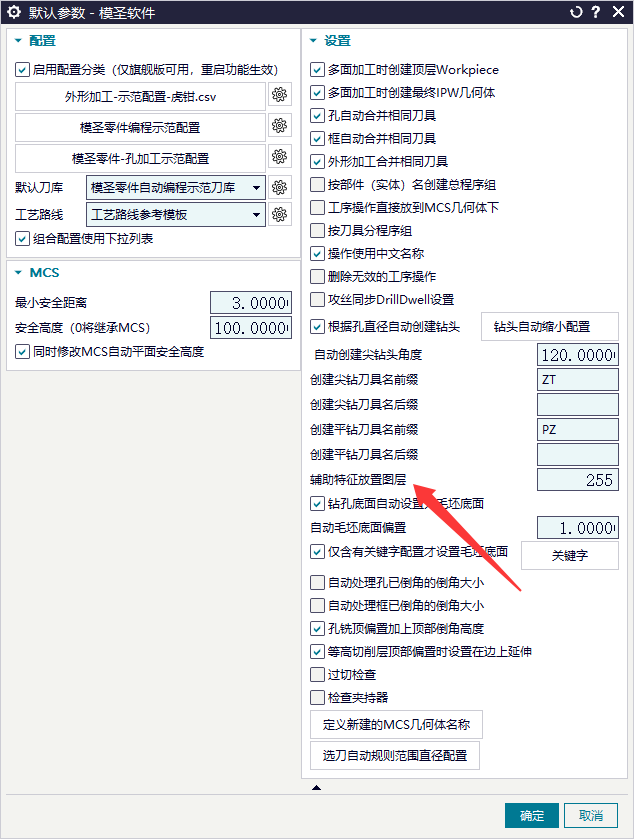
自动编程后出现外形线框、毛坯线或隐藏反隐藏后又显示出来的辅助对象,先确认来源功能,再尝试“选择程序、显示几何体”或把对象移动到不用的图层。若不影响加工,可暂时作为显示问题处理。
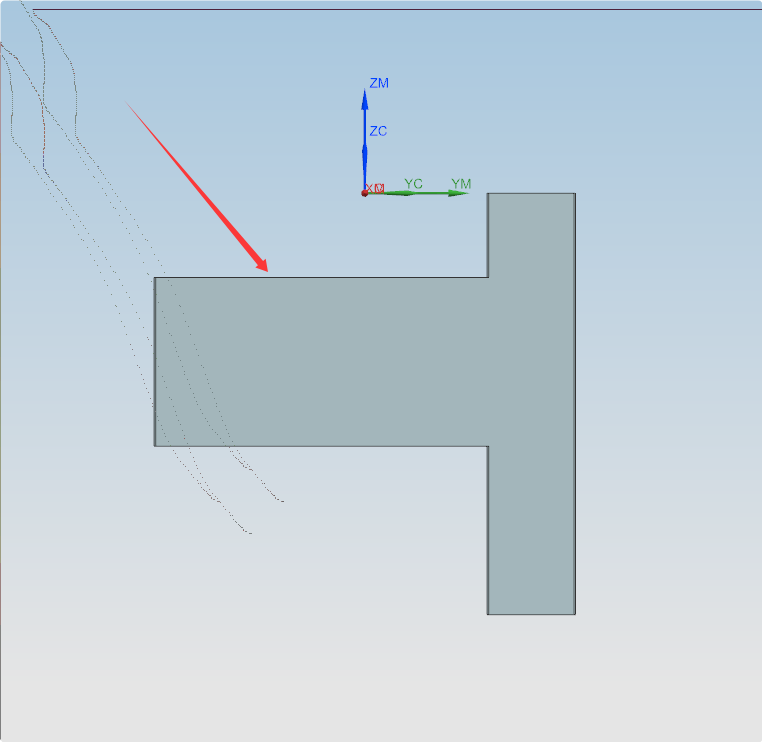
平面铣倒角或台阶加工时,如果刀路投影到最高面而不是目标台阶面,可尝试把加工坐标放到台阶面,并检查策略里顶面、底面或层级相关设置。
自动编程底壁螺旋偶尔漏外形或局部区域时,先不要认为整套配置失效。可优化面、补缺口、换加工方式,或用底壁粗精重新生成做对照。
程序单改成单行显示时,如果总时间显示不出来,通常要检查行模板、汇总字段和总时间变量是否仍被引用。单纯删行可能会把汇总字段也删掉。
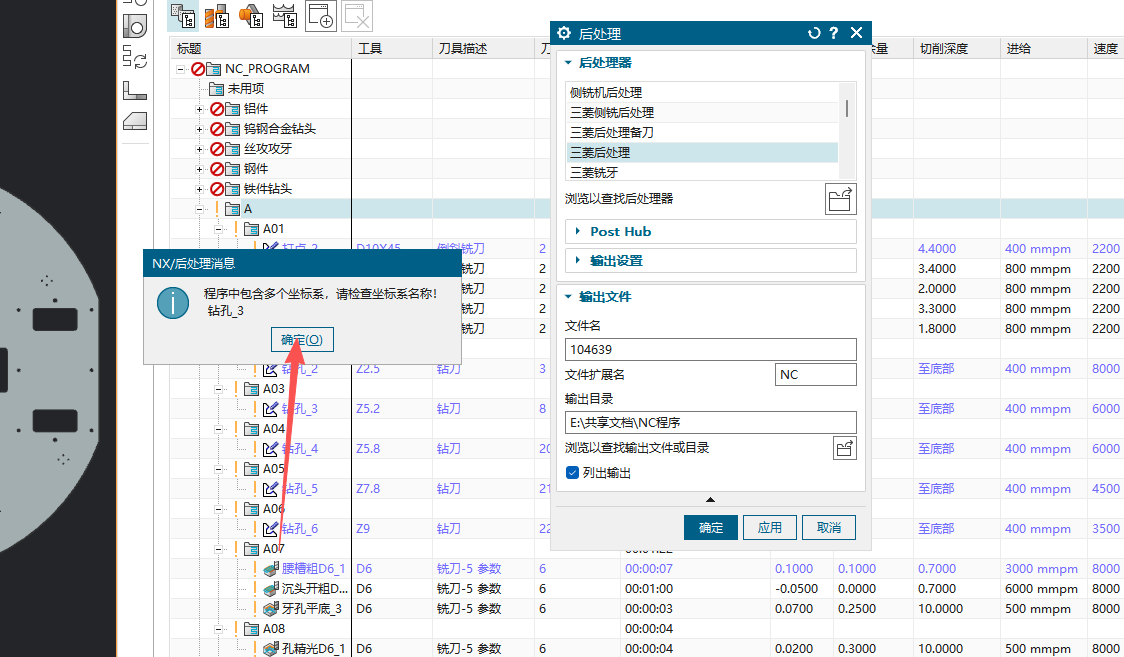
后处理时出现提示并无法继续,不要只看弹窗说“后处理不了”。应按提示文字检查程序名、坐标、后处理对象或缺失参数,尤其是多坐标、多程序组环境。
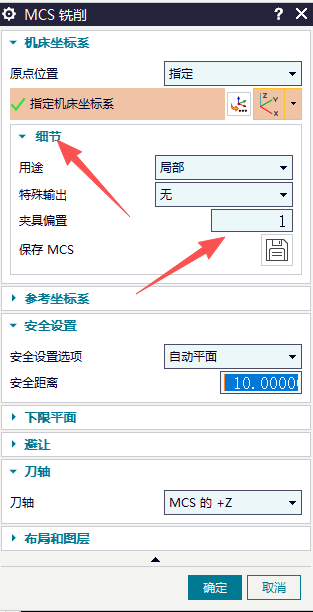
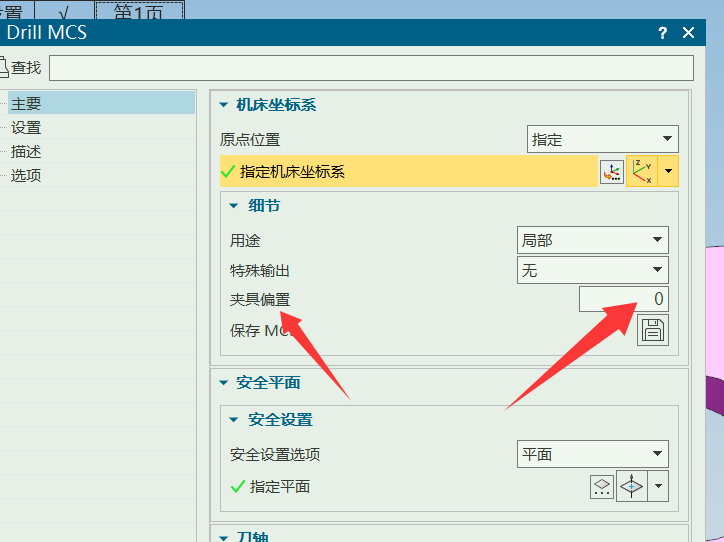
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
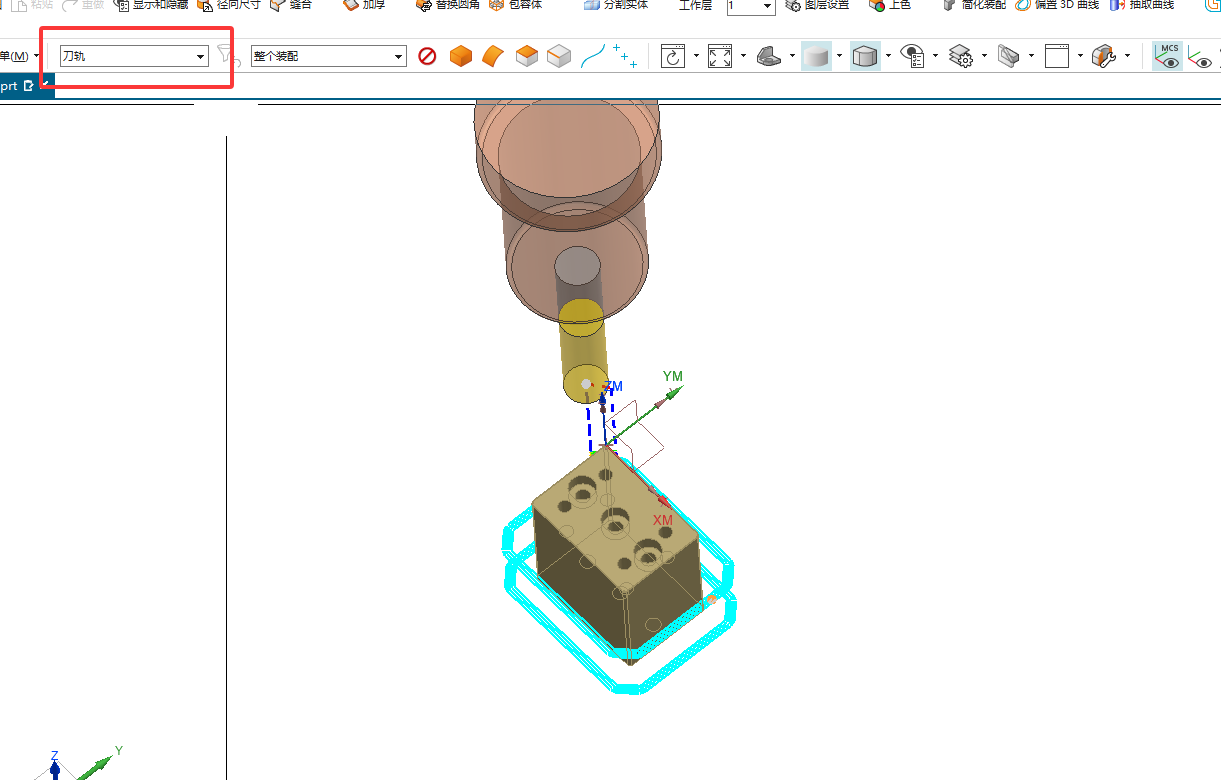
关闭某个显示选项后不显示刀具,打开后刀轨默认出现在异常位置,通常属于显示和刀轨预览设置问题。应先区分刀具显示、刀轨显示和默认预览位置,不要直接改加工参数。
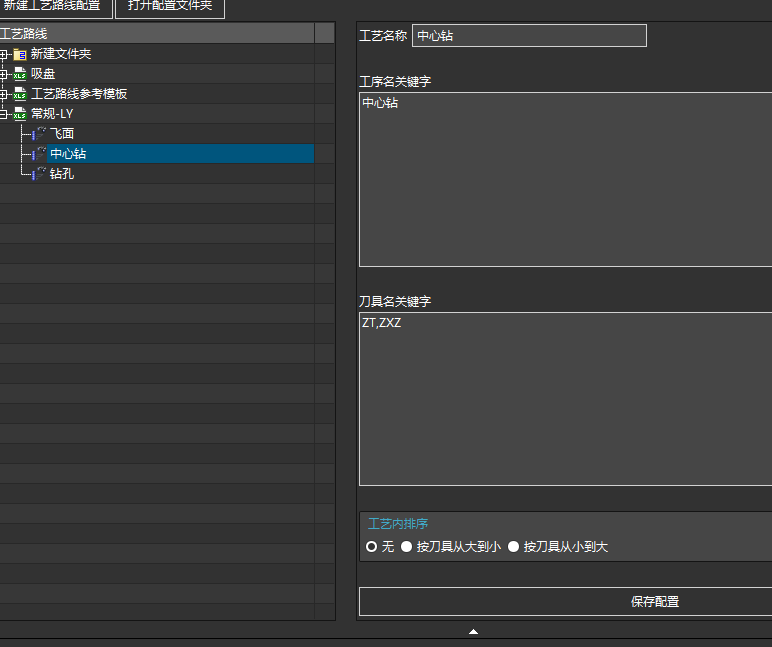
自动编程里打点或点孔工序识别不到刀具时,可先在工序或模板中直接指定刀具。打点类工序对刀具识别依赖名称和模板规则,直接指定能先保证刀具正确。
3+2 定轴加工的摆角不是只能 90 度。只要机床、后处理和加工安全范围允许,就可以使用范围内的任意角度。
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
某些设置界面打开后提示输入不能识别,常见原因是输入框里误输入了非法字符或上次状态没有正确恢复。可先清空异常输入,必要时重启 NX 后再打开。
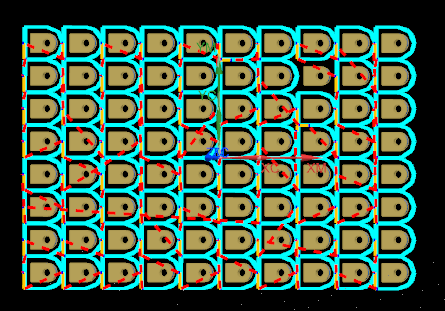
薄板、排板或真空吸盘加工时,小件边缘吸力不足容易移动。尺寸太小或边缘受力弱时,可考虑增加边框或保留连接区域,提高装夹稳定性。
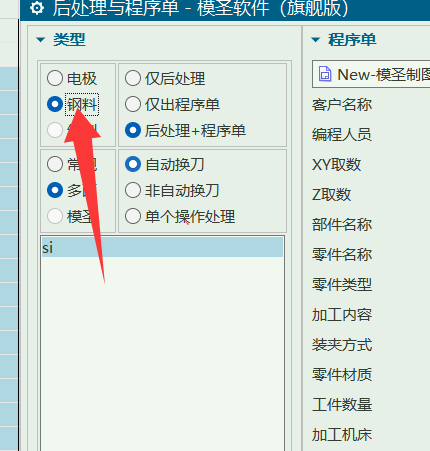
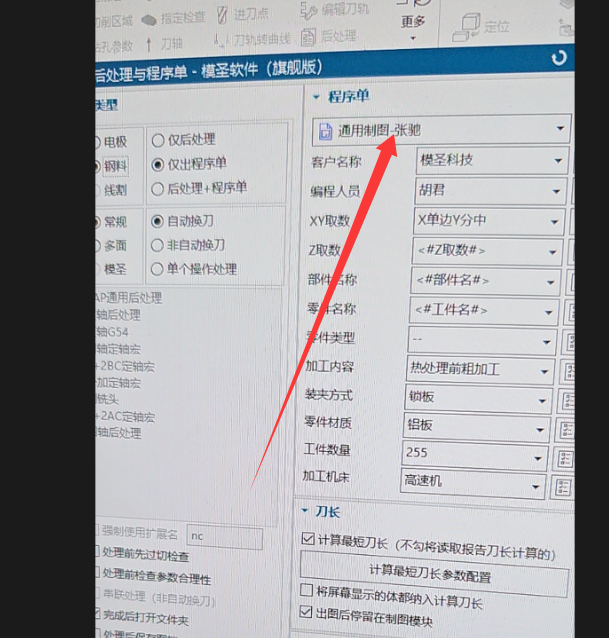
制图程序单模板本身是竖版,但输出成横版时,不要只在默认设置里找。应回到模圣后处理输出界面,确认选择的是制图程序单,并选到正确的横版或竖版模板。
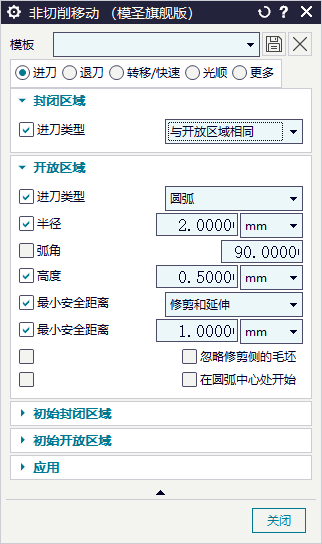
想快速改开放圆弧进刀、线性进刀的半径和长度时,可先检查透明助手是否已收录相关参数;如果没有,再到非切削参数模板中维护。